incógnita
Envíe su consulta hoy
Cita rápida

Control de fuerza de flexión del laminador en frío de seis alturas
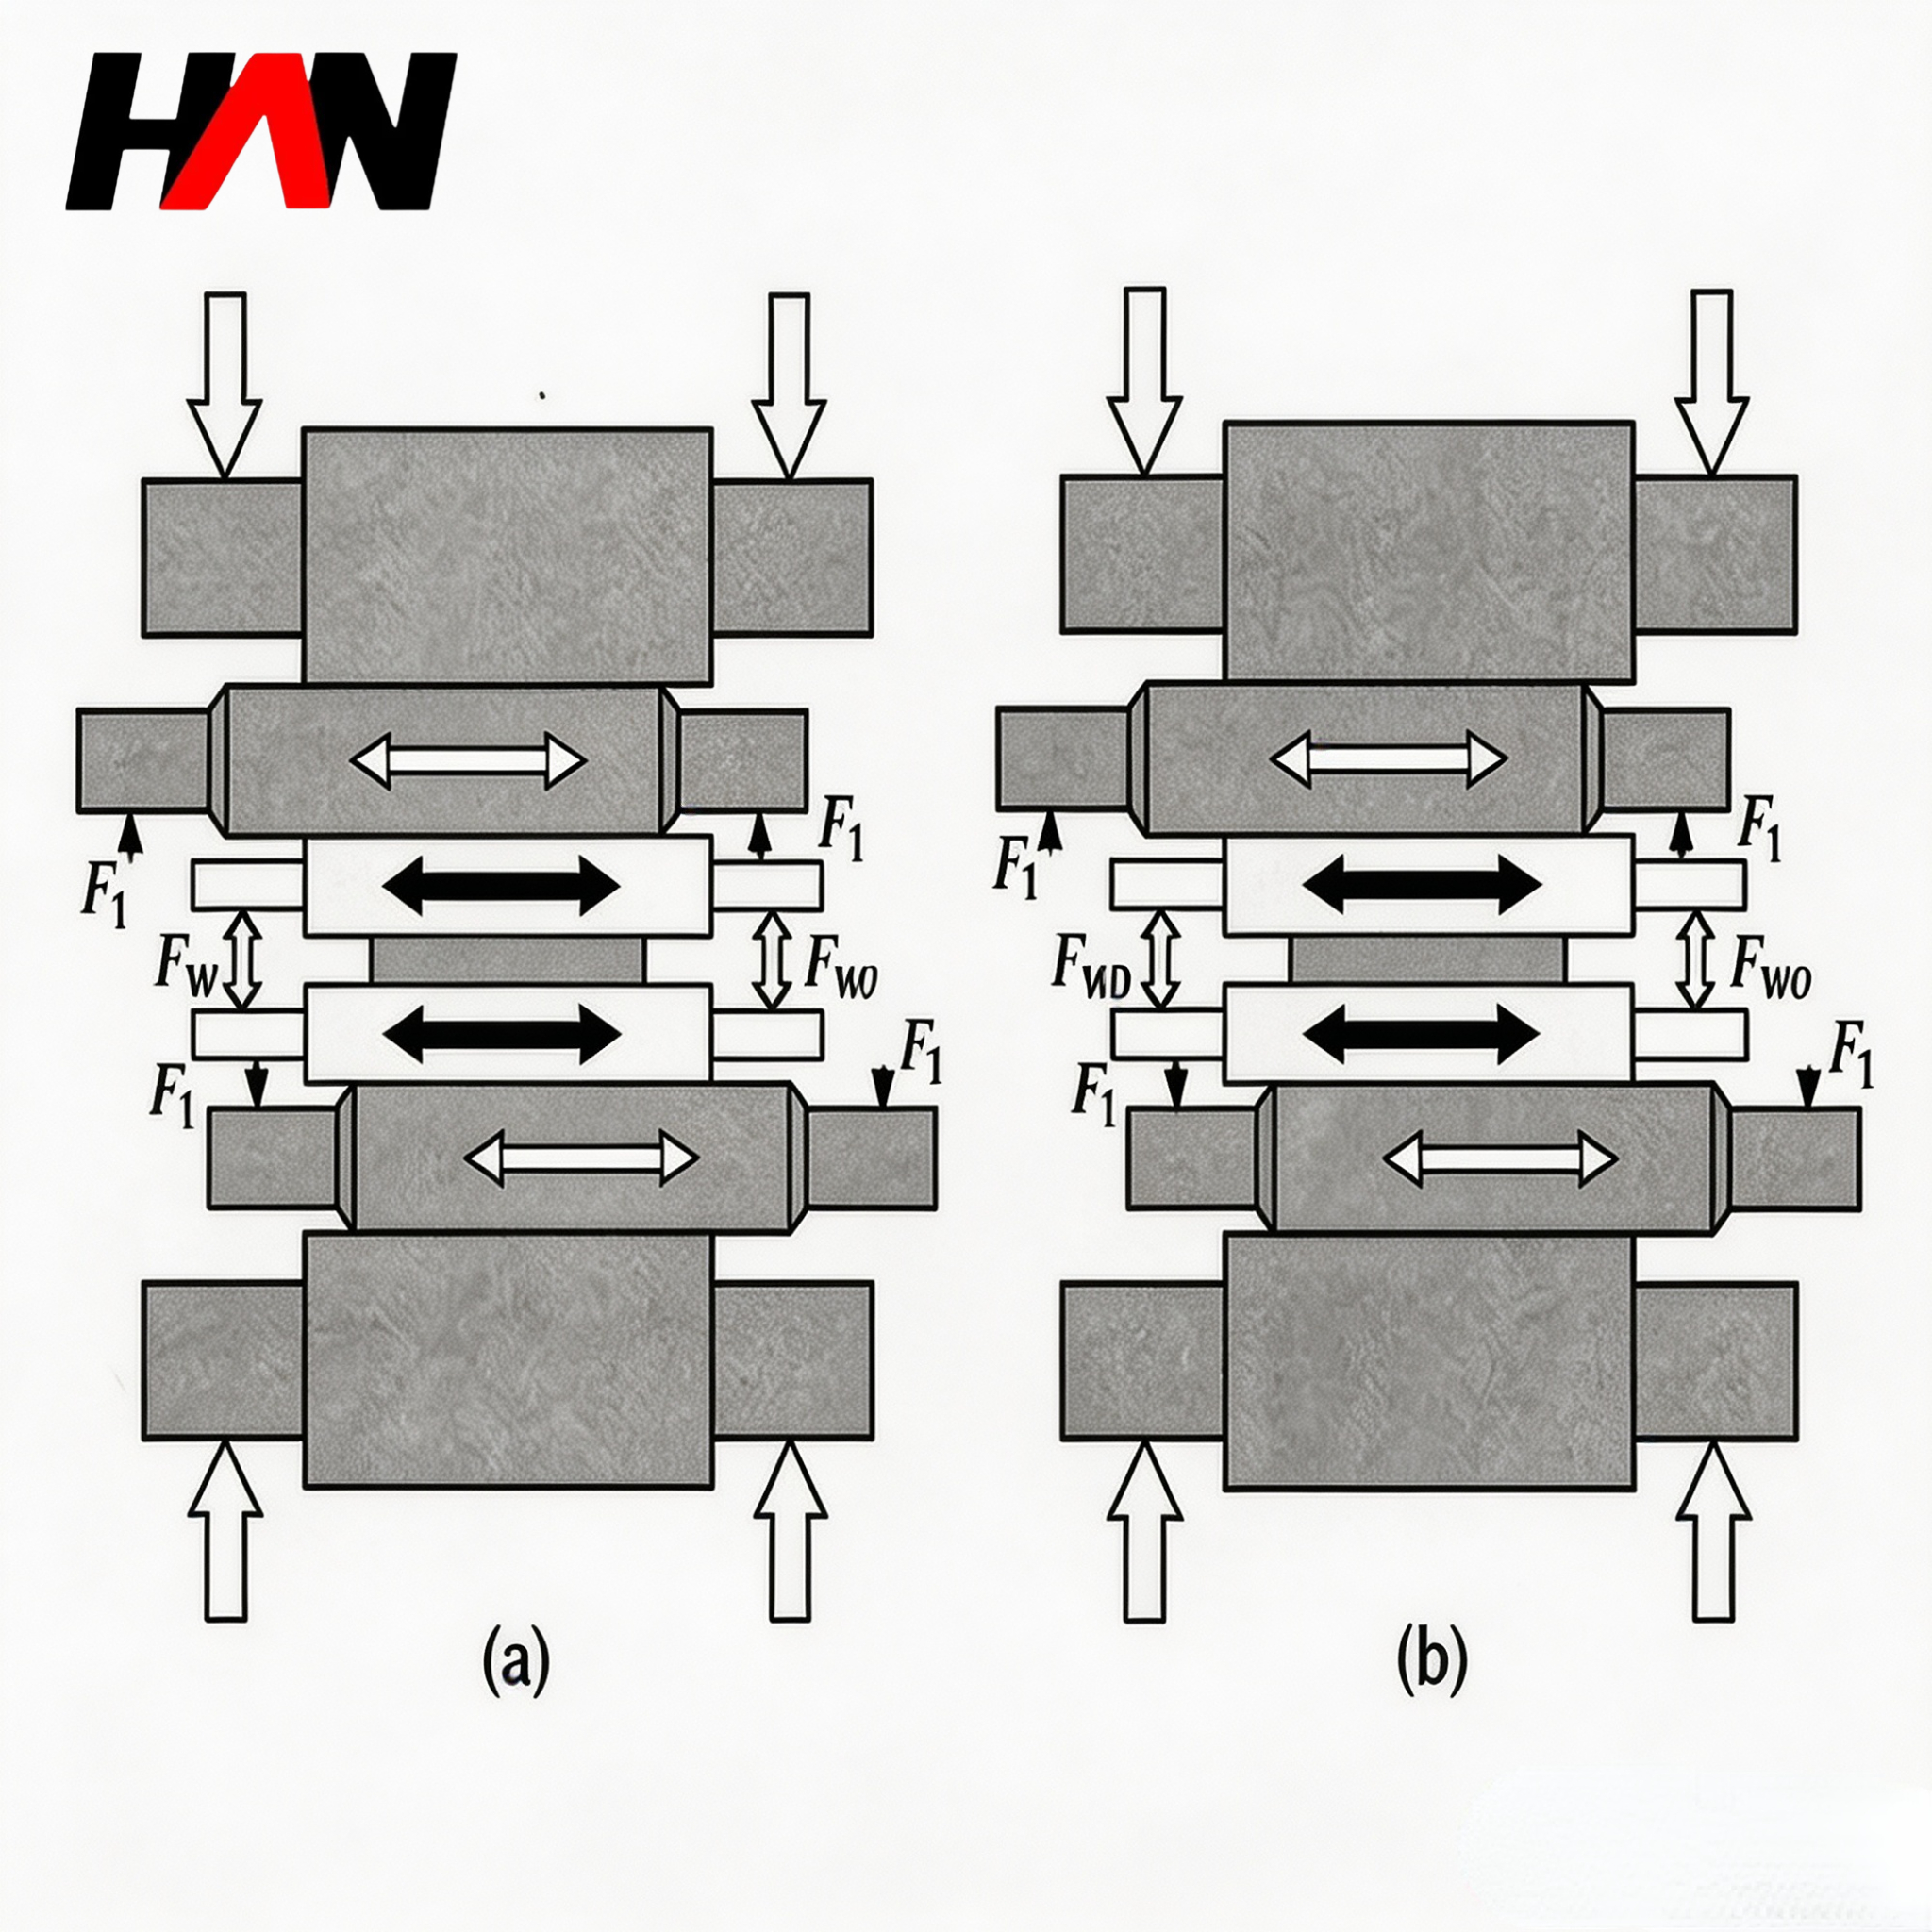
La planitud de la banda actúa como un indicador de calidad fundamental en la producción de laminación en frío.. Las tiras de acero lisas y planas cumplen con los requisitos de procesamiento y aplicación de las industrias transformadoras.. En contraste, Los defectos por ondas y deformaciones reducen las tasas de calificación del producto y aumentan las pérdidas de producción.. Los laminadores en frío convencionales de seis alturas adoptan dos conjuntos de curvatura

Control de fuerza de flexión del laminador en frío de seis alturas Sigue leyendo »
Marca de rodillo transversal del molino de templado: Causas y soluciones

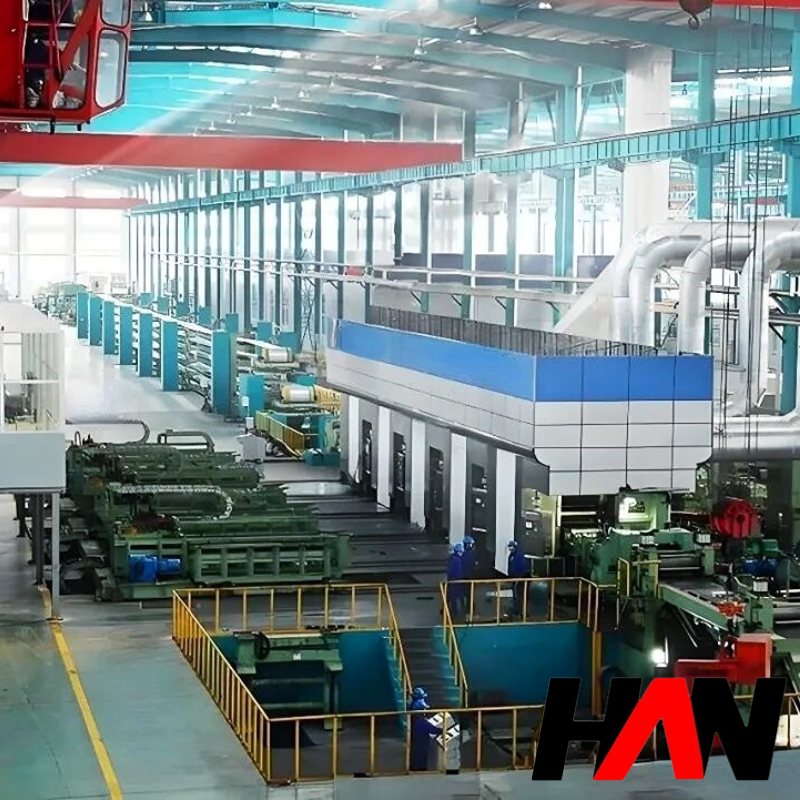
Durante el funcionamiento de seis molinos de alto temple en líneas de recocido continuo, Los defectos periódicos de las marcas de los rodillos transversales aparecen con frecuencia en la superficie de la banda justo después del cambio de rodillo y del cierre del laminador.. Este defecto de la superficie se conoce como marca del rodillo transversal del molino templado.. El intervalo de defectos coincide con la circunferencia del rodillo de trabajo.

Marca de rodillo transversal del molino de templado: Causas y soluciones Sigue leyendo »

Control de doblado de rodillos de trabajo asimétrico

Productos laminados en frío de alta gama, como láminas para electrodomésticos., Las chapas para automóviles y el acero eléctrico requieren una calidad de forma de tira extremadamente estricta.. Por lo tanto, El control de la forma de las bandas se ha convertido en una tecnología central en la optimización del proceso de laminación en frío., Investigación de equipos y control inteligente.. Los métodos tradicionales de ajuste de forma incluyen el doblado simétrico del rodillo., rollo basculante y segmentado

Control de doblado de rodillos de trabajo asimétrico Sigue leyendo »

Desarrollo de laminador en frío en tándem de flejes de acero

Los fabricantes mejoran la productividad de esta fábrica mediante tres métodos principales. Aumentan el peso de la bobina, aumentar la velocidad de rodadura y elevar las tasas de operación del equipo. Las bobinas modernas de acero laminado en frío suelen alcanzar 40 montones. Algunas bobinas simples pueden golpear 60 montones. Las unidades de molino de cinco columnas alcanzan una velocidad máxima de laminación de 37.5 EM. Mayoría

Desarrollo de laminador en frío en tándem de flejes de acero Sigue leyendo »

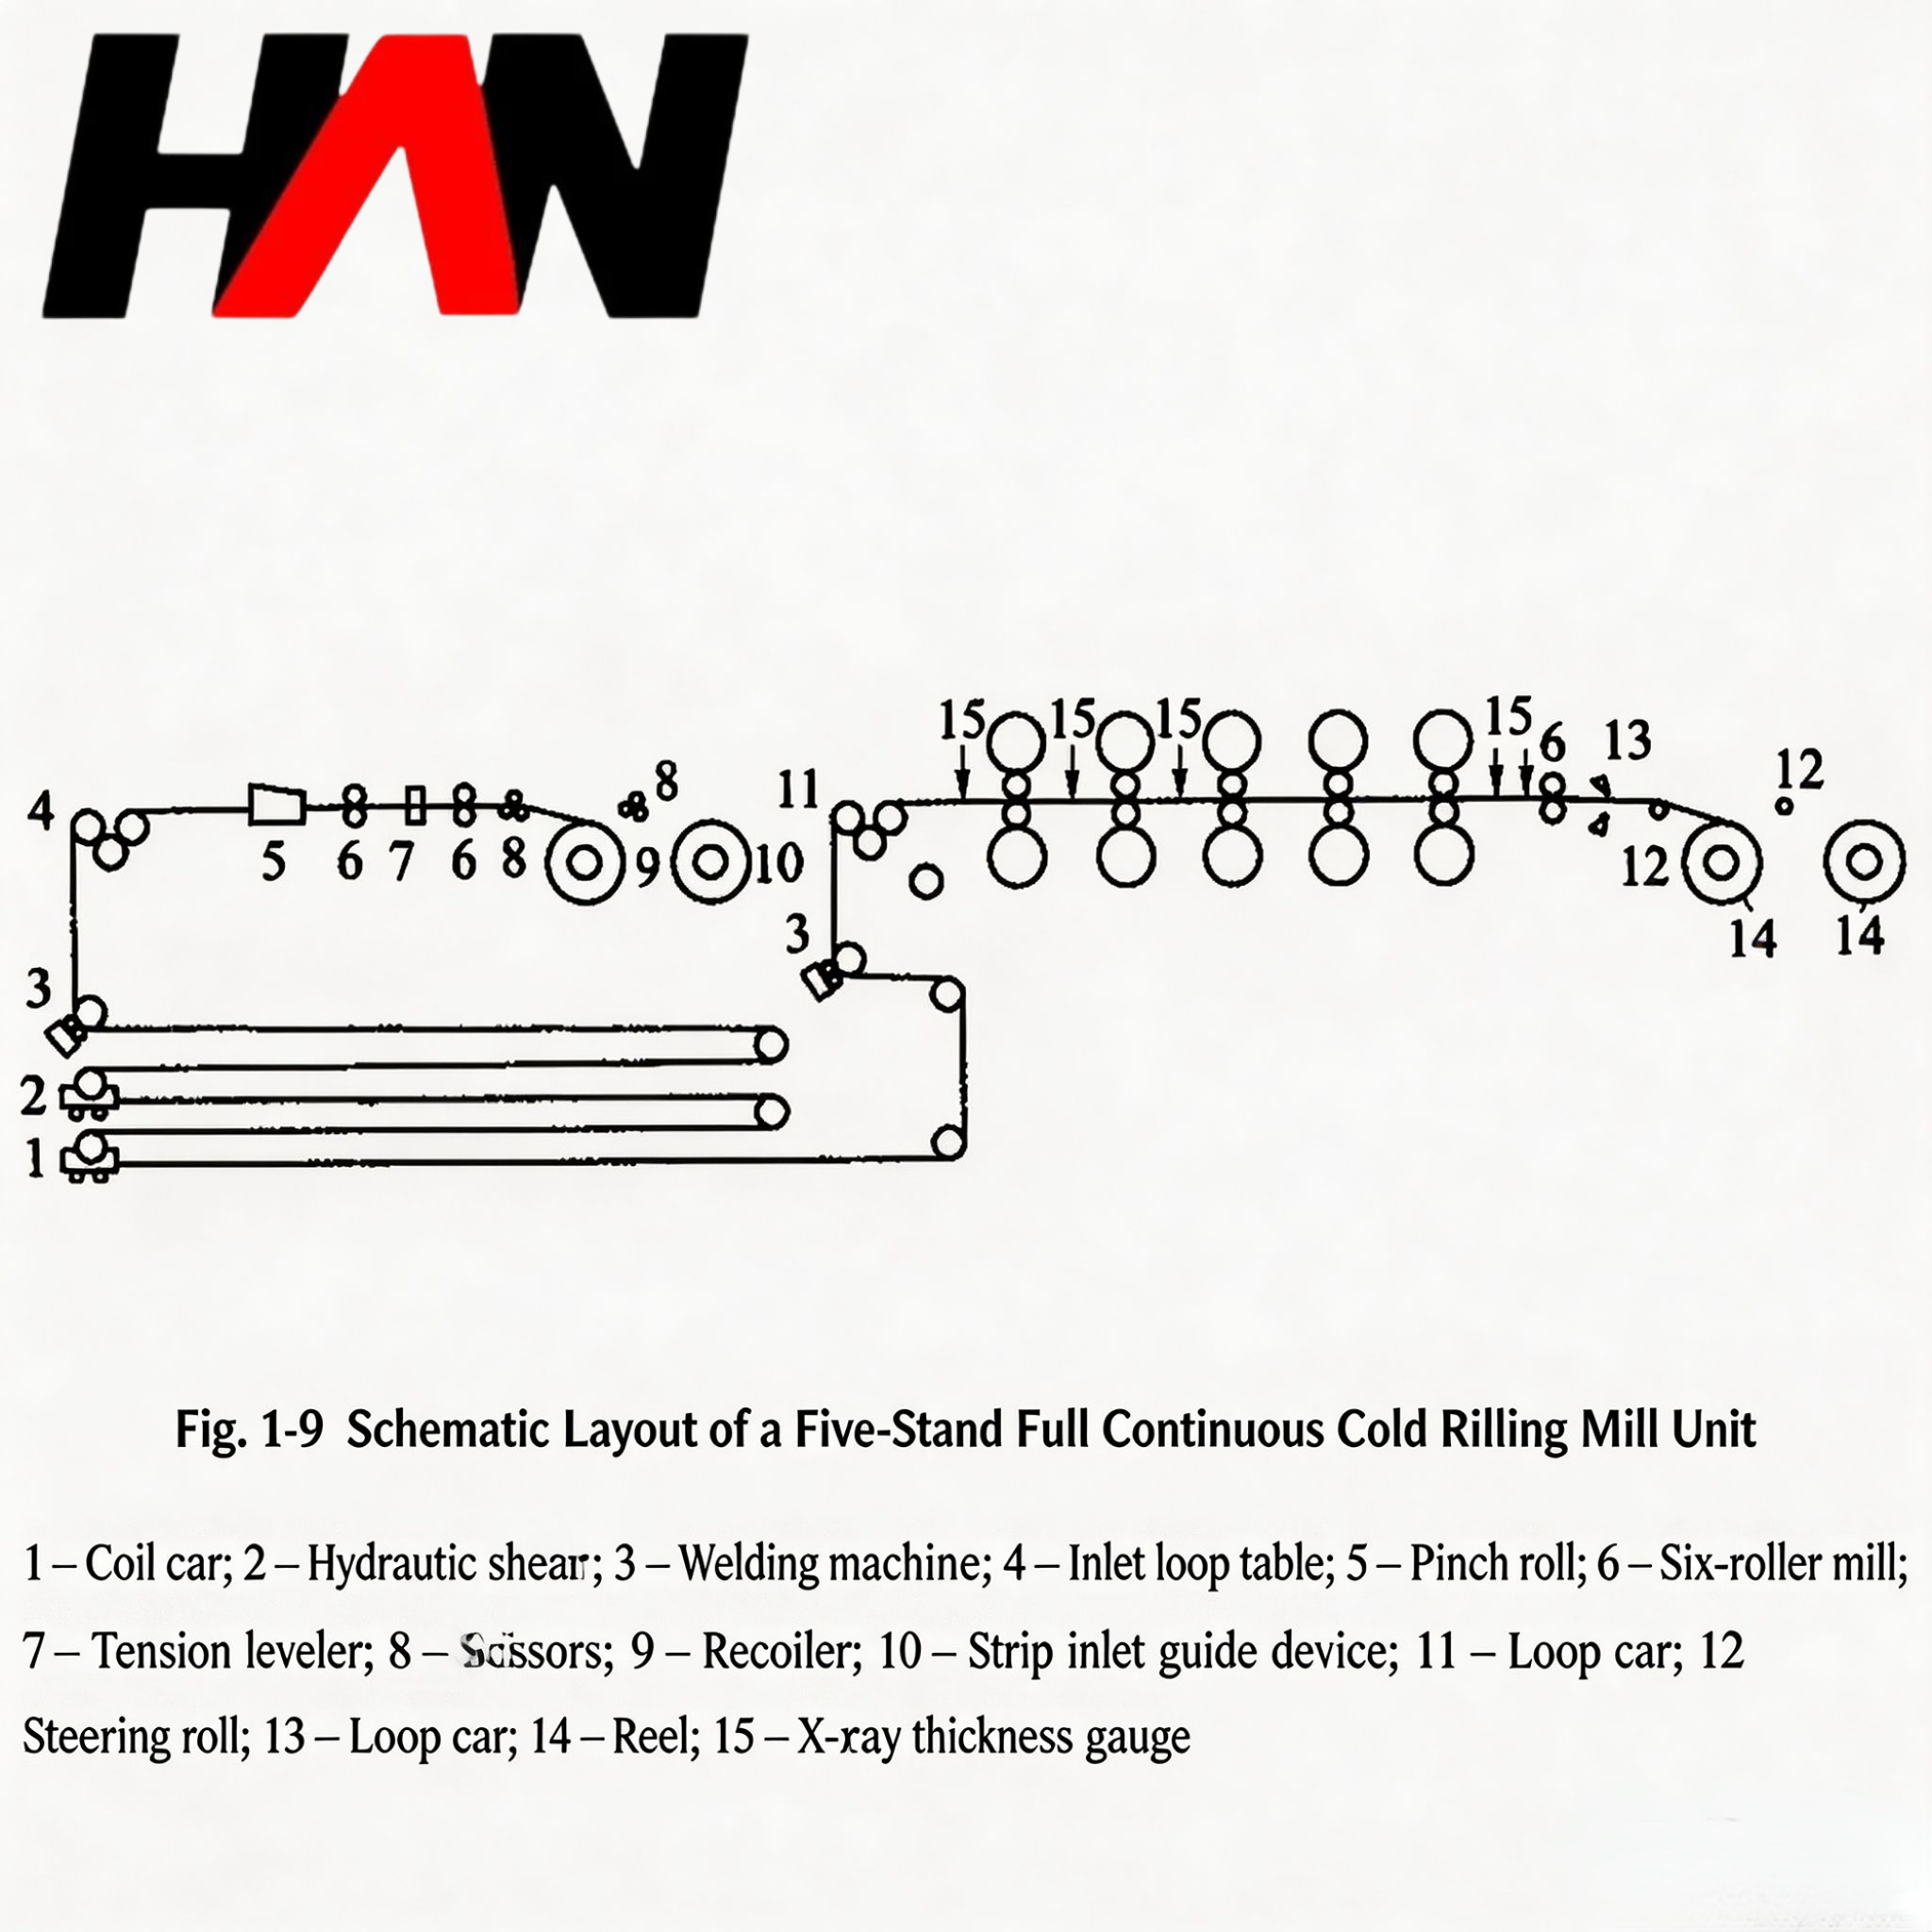
Introducción a la unidad de laminador en frío continuo completo

La mayoría de los laminadores en frío en tándem convencionales funcionan en modo por lotes de bobina simple.. Los operadores alimentan una bobina de acero a la vez a través de múltiples soportes de laminación.. Esta configuración no puede ofrecer una producción verdaderamente continua. La rodadura por lotes crea etapas de transición inestables. Estas etapas incluyen el enhebrado de tiras., cola cayendo, cambios de velocidad y desaceleraciones en las costuras de soldadura.

Introducción a la unidad de laminador en frío continuo completo Sigue leyendo »

Contáctenos ahora para obtener un diseño gratuito y una cita

Desplácese hasta arriba