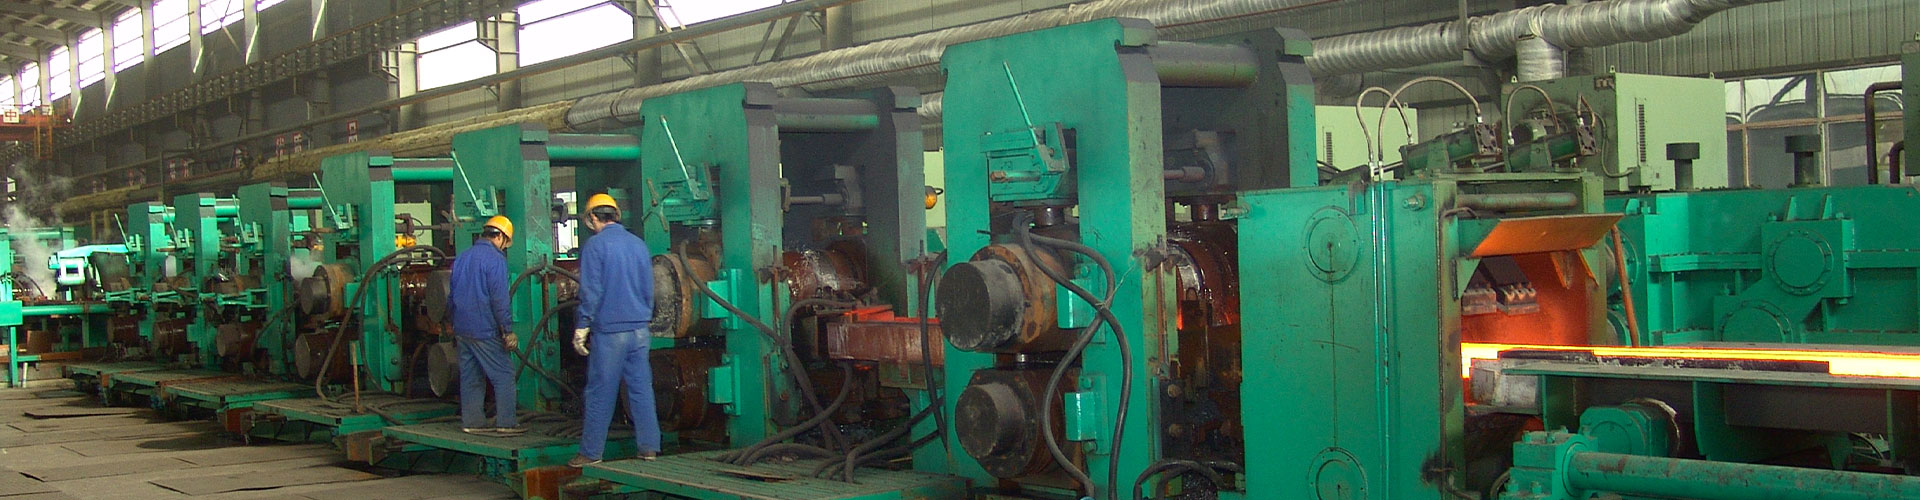
El laminado es el método principal de conformado de acero.. Más que 90% de los productos de acero se fabrican mediante tecnología de laminación. Presenta una alta eficiencia de producción., calidad terminada estable, Amplia cobertura de especificaciones y fácil operación automatizada.. Laminación en frío se refiere al laminado de metal realizado por debajo de la temperatura de recristalización del acero.. La temperatura de recristalización del acero es de aproximadamente 300 ℃., por lo tanto, el laminado a temperatura ambiente pertenece a la producción típica de flejes de acero laminados en frío..
Comparado con flejes laminados en caliente, Las tiras de acero laminadas en frío tienen ventajas destacadas.. Ofrecen alta precisión dimensional y espesor uniforme., con desviación de espesor controlada dentro 0.01 mm. Pueden producir tiras ultrafinas que no se pueden fabricar mediante laminación en caliente.. Mientras tanto, Poseen un excelente acabado superficial y propiedades mecánicas integrales superiores.. Según la composición del material, Los productos incluyen acero al carbono., acero inoxidable y acero aleado. Por tratamiento superficial, se dividen en sin recubrir, recubierto por inmersión en caliente, electrogalvanizado, electroestañado, listones de acero electrocromados y lacados en color.
1. Características principales del proceso de producción de tiras de acero laminadas en frío
1.1 Rodamiento a temperatura ambiente
La producción de flejes de acero laminados en frío utiliza bobinas laminadas en caliente como materia prima.. Las materias primas no requieren calentamiento y se deforman plásticamente completamente directamente a temperatura ambiente.. El acero tiene una alta resistencia a la deformación en condiciones de baja temperatura.. El proceso de laminación requiere una gran presión de laminación., lo que impone mayores exigencias de carga a los equipos de producción.
1.2 Endurecimiento por trabajo obvio
El proceso de laminación en frío aumenta la resistencia y dureza del acero al tiempo que reduce su plasticidad., que se define como endurecimiento por trabajo. El laminado continuo aumenta aún más la resistencia a la deformación del acero.. Después de un cierto número de pasadas rodantes, La tira de acero se vuelve dura y quebradiza y no se puede enrollar más.. En la producción real de flejes de acero laminado en frío, El recocido de recristalización y otros tratamientos térmicos de ablandamiento son esenciales después de pasadas fijas de laminación.. Estos procesos restauran la plasticidad del material., Reduce la resistencia a la deformación y garantiza una operación continua de laminado fino..
1.3 Modo de balanceo de tensión
Todo el proceso de laminación en frío adopta control de tensión delantera y trasera.. El laminado por tensión logra múltiples objetivos de optimización de la producción. Previene la desviación de la banda de acero y garantiza el centrado del rodamiento.. Optimiza la planitud de la tira y mantiene una superficie lisa.. Además, Reduce la resistencia a la deformación del metal., admite la producción de especificaciones ultradelgadas y reduce el consumo general de energía de producción.
1.4 Gran relación ancho-espesor y control de forma difícil
Las tiras de laminación continua en frío pueden alcanzar un espesor mínimo por debajo 0.1 mm y un ancho máximo por encima 2000 mm, con una relación ancho-espesor superior 10000. Una gran relación ancho-espesor dificulta la deformación uniforme de la tira. Establece requisitos extremadamente estrictos para la tecnología de control de la forma de las bandas en la producción de bandas de acero laminadas en frío..
1.5 Proceso necesario de enfriamiento y lubricación
Durante el rodaje, 84% a 88% del trabajo de deformación se convierte en calor. La temperatura de las bandas de acero y de los cilindros de trabajo aumenta rápidamente. Una temperatura excesivamente alta del rodillo reduce la dureza de la capa de enfriamiento del rodillo.. Daña la vida útil del rollo y la calidad de la superficie del fleje.. La temperatura desigual del rodillo cambia el perfil del rodillo y destruye la precisión dimensional y la planitud. Las altas temperaturas también provocan fallos en los lubricantes para rodamientos..
El agua o la emulsión a base de agua se utilizan ampliamente como medio refrigerante y lubricante en la producción.. Las funciones duales del medio de refrigeración y lubricación.. Reduce el coeficiente de fricción de rodadura y la carga de rodadura., evita la adherencia del rollo de acero, protege las superficies de los rodillos y mejora significativamente la calidad de la superficie de los flejes laminados en frío acabados.
2. Flujo de producción completo de laminación continua en frío
La laminación continua en frío es el modo de producción dominante de flejes de acero laminados en frío., representa más de la mitad de la producción total. El proceso completo incluye el decapado., laminación continua en frío, recocido, templado, acabado y revestimiento, combinado con procesos auxiliares como el desenrollado, soldadura, cortando y enrollando.
2.1 Decapado
Las bobinas de acero laminadas en caliente forman incrustaciones de óxido en la superficie durante la fabricación a alta temperatura.. La capa de óxido debe eliminarse antes del laminado en frío.. El decapado químico con ácido clorhídrico se utiliza ampliamente en la industria.. Elimina las incrustaciones de óxido de la superficie mediante reacciones químicas entre líquidos ácidos, óxido de hierro y hierro metálico.
2.2 Laminación continua en frío
Las bobinas laminadas en caliente se envían a múltiples soportes de laminador conectados en serie para laminación continua hasta alcanzar el espesor objetivo.. Las unidades convencionales adoptan una configuración de cuatro o cinco soportes con estructuras de molino de cuatro o seis alturas.. La velocidad de rodadura de las unidades modernas y avanzadas puede superar 1000 m/mi.
2.3 Recocido
La banda de acero se calienta a la temperatura establecida., mantenido durante un tiempo determinado y luego enfriado lentamente. El recocido elimina el endurecimiento causado por el laminado en frío., Reduce la dureza y restaura la plasticidad del material.. Elimina el estrés residual interno., Estabiliza la estructura metalográfica y evita la deformación del producto terminado.. También mejora defectos internos como granos gruesos y composición desigual..
2.4 Templado
El templado es un proceso secundario de laminación en frío con una tasa de reducción de 1% a 5%. Como proceso de acabado clave, Determina directamente las propiedades mecánicas., Planitud y calidad superficial de los productos finales.. El templado optimiza la planitud de la tira y el acabado de la superficie. Ajusta las propiedades mecánicas controlando las tasas de reducción para cumplir con diversos requisitos de aplicación.. Para chapas de acero de embutición profunda, El templado elimina la plataforma de rendimiento y garantiza un excelente rendimiento de embutición profunda..
Los molinos de temple de cuatro alturas y de un solo soporte se adoptan cuando la tasa de reducción no es mayor que 2%. Los molinos de temple de cuatro alturas y doble soporte se utilizan para tiras delgadas de alta precisión con una tasa de reducción de 2% a 5%.
2.5 Recubrimiento y Acabado
Los tratamientos superficiales como galvanizado y estañado se realizan según los requisitos del producto.. Después del corte posterior, bobinado y otros procesos de acabado, se producen productos terminados, incluyendo bobinas laminadas en frío, láminas galvanizadas, Placas de hojalata y bobinas de acero inoxidable..
3. Nuevas tecnologías prácticas en la producción in situ
3.1 Tecnología de eliminación de óxido sin ácidos
El decapado tradicional produce una gran cantidad de aguas residuales, Gas residual y ácido residual., con altos costos de tratamiento de contaminantes. El proceso de descalcificación sin ácido no utiliza medios corrosivos y no produce residuos peligrosos.. Evita la pérdida de metal causada por el decapado y ofrece superficies de tiras brillantes con bajos costos de mantenimiento del equipo., adecuado para líneas de producción medianas y pequeñas. El proceso incluye calentamiento., reacción y enfriamiento. La tira se calienta rápidamente en una atmósfera no oxidante.. El óxido de hierro reacciona con el hidrógeno en una atmósfera rica en hidrógeno para generar hierro metálico.. Finalmente, La tira se enfría en una atmósfera mixta de hidrógeno y nitrógeno para evitar la oxidación secundaria..
3.2 Proceso de laminación en frío reversible de doble soporte
Los molinos reversibles de un solo soporte tienen una capacidad de producción limitada, mientras que las unidades de laminación continua convencionales sólo alcanzan una alta eficiencia en la producción en masa. El proceso de laminación en frío reversible de doble soporte adopta un laminado continuo de dos soportes con funciones de laminado hacia adelante y hacia atrás.. El equipo integra funciones de laminado en frío y templado., Equilibrar la producción y adaptarse a pedidos de variedades múltiples y lotes pequeños.. Combinado con tecnología de laminación de unión de bobinas, Empalma múltiples bobinas en bruto para un laminado unificado., aumenta el peso de una sola bobina, Reduce la pérdida de material de cabeza y cola y mejora el rendimiento y la capacidad de producción..
3.3 Calentamiento por inducción Recocido continuo
El recocido tradicional en horno de campana por lotes tiene ciclos largos y una calidad del producto inestable. El recocido continuo presenta un funcionamiento continuo, alta capacidad, ciclo corto, Alta tasa de utilización térmica y pocos defectos de acabado., simplificando las operaciones de templado posteriores. El recocido continuo con calentamiento por inducción realiza un rápido calentamiento de la tira interna y externa mediante el efecto de inducción., acortar los ciclos de recocido y el diseño de la línea de compactación. Está equipado con módulos de calentamiento por inducción longitudinales y transversales para ajustar de manera flexible los parámetros del proceso según los grados y especificaciones del acero..
3.4 Tecnología de laminación con refrigeración por nitrógeno líquido
El enfriamiento tradicional de emulsión provoca contaminación de las aguas residuales. El proceso de enfriamiento con nitrógeno líquido rocía nitrógeno líquido directamente sobre la superficie de la tira en la entrada del molino.. Elimina rápidamente el calor rodante mediante la vaporización de nitrógeno líquido casi sin efecto de lubricación.. Esta tecnología ecológica no produce contaminación por líquidos residuales.. Aumenta la velocidad de rodadura y permite una mayor reducción de rodadura.. La tira terminada tiene una superficie uniforme sin residuos de emulsión ni corrosión., logrando una calidad de superficie a nivel de espejo incluso en condiciones de rodamiento a alta velocidad.
3.5 Tecnología de control de adelgazamiento de bordes de tiras
El adelgazamiento anormal de los bordes ocurre fácilmente durante el laminado., aumentando la pérdida por recorte y reduciendo el rendimiento del material. Es causada por dos factores.. El aplanamiento del elástico del rollo de trabajo en el borde es menor que en el centro de la tira. Mientras tanto, La baja resistencia lateral del metal del borde provoca un flujo transversal y reduce aún más la presión de rodadura del borde.. Moviendo axialmente los rodillos de trabajo cónicos para alinear la sección cónica con el borde de la tira, el proceso compensa la pérdida de espesor del borde, suprime eficazmente el adelgazamiento de los bordes y reduce el desperdicio de material de recorte.
3.6 Sistema de detección en línea y control informático de tres niveles
La línea de producción está equipada con medidores de espesor., velocímetros, medidores de planicidad y medidores de tensión para recopilar datos de producción en tiempo real. El sistema se divide en tres niveles.. El primer nivel es el nivel de control digital directo., realizando un control de bucle cerrado del espesor, presión y otros parámetros básicos. El segundo nivel es el nivel de control de procesos., completar el cálculo de parámetros, seguimiento de tiras, aprendizaje adaptativo, seguimiento de la producción y análisis de datos. El tercer nivel es el nivel de control de producción., responsable de la planificación de la producción, procesamiento de datos de contratos y materias primas, Transmisión de parámetros y gestión de la calidad del producto..
3.7 Equipo de molino de control de planitud
Con requisitos cada vez más estrictos en cuanto a la planitud de las bandas, Varios molinos profesionales se aplican ampliamente para el control de forma de precisión., incluyendo molinos de cruce de rodillos, molinos de desplazamiento de rodillos, Molinos de HC, molinos UC, Molinos de desplazamiento de rodillos cónicos y molinos VC. Logran una corrección específica de diferentes defectos en la forma de las tiras para mejorar la calidad del producto terminado..
4. Tendencia de desarrollo de la industria de flejes de acero laminado en frío
Los escenarios de aplicación de flejes de acero laminados en frío continúan ampliándose. Los procesos de producción de flejes de acero laminados en frío avanzan hacia la producción verde, Extensión de cadena industrial y de alta precisión.. La industria se centra en reducir la contaminación de la producción y el consumo de energía.. Optimiza continuamente los procesos de laminación para mejorar la precisión dimensional y la calidad de la superficie de los productos terminados.. Se extiende a las industrias de procesamiento profundo para mejorar la eficiencia en la utilización del acero., lograr una utilización eficiente de los recursos y lograr un desarrollo de fabricación sostenible.