Introduction
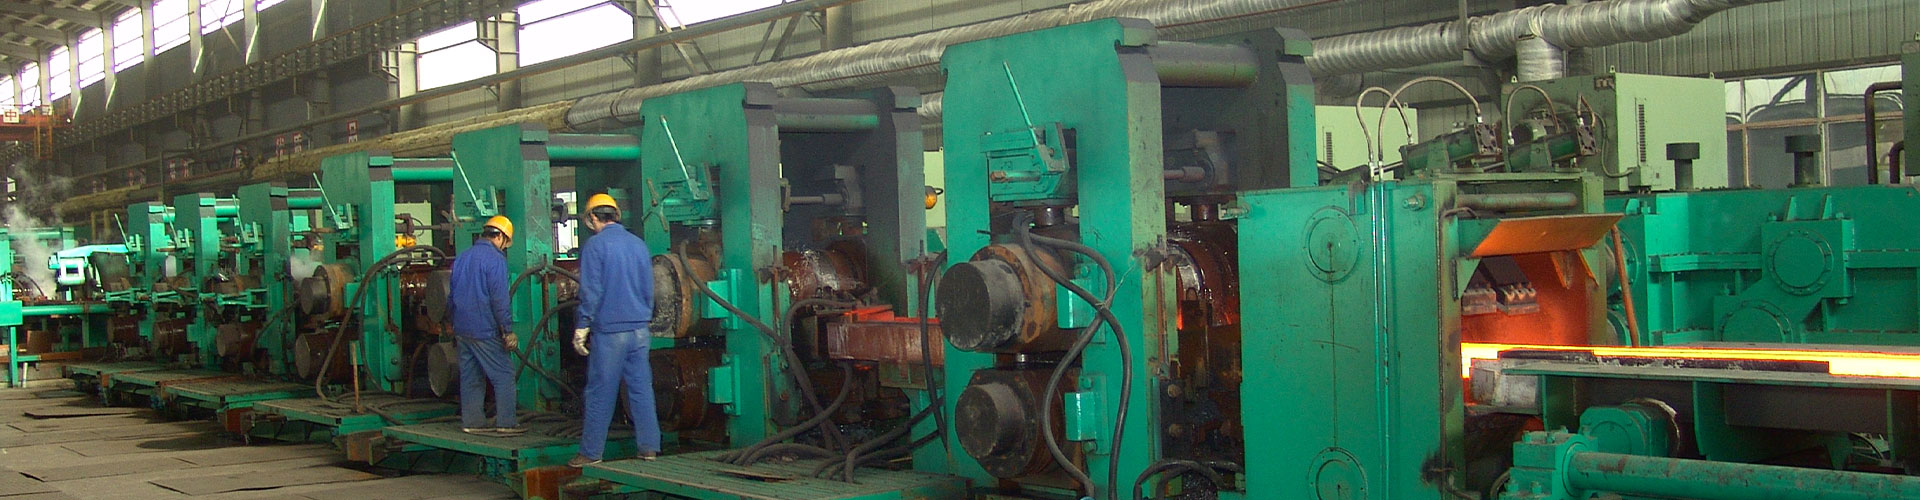
Ce laminoir sans boîtier présente de multiples atouts compétitifs au-delà de son châssis compact. Il offre une forte rigidité du support, précision dimensionnelle précise et poids total léger. Il prend également en charge le réglage symétrique de l'écartement des rouleaux, opération facile sur le terrain, état de fonctionnement stable et investissement initial raisonnable. Par conséquent, les fabricants d'acier du monde entier le choisissent comme équipement de roulement principal.
1. Principe de fonctionnement du broyeur à ligne de contrainte courte à haute rigidité pour la production de barres et de fil machine
1.1 Définition de la boucle de contrainte et logique de fonctionnement de la rigidité
La loi de Hooke établit le lien direct entre la déformation élastique et la rigidité de l'usine. Des boucles de contrainte plus longues déclenchent une déformation élastique plus importante pendant le roulement. Inversement, des boucles de contrainte plus courtes minimisent la déformation et augmentent efficacement la rigidité globale du laminoir.
1.2 Plage d'application restreinte
2. Avantages distincts du broyeur à ligne de contrainte courte à haute rigidité pour la production de barres et de fil machine
2.1 Origine du produit et vulgarisation sur le marché
Dans les décennies qui ont suivi son lancement, cette machine innovante a presque remplacé les laminoirs à boîtier obsolètes dans les ateliers de barres et de fil machine. De plus, les usines l'ont largement utilisé sur les lignes d'acier à bandes étroites ces dernières années. Sept mérites exceptionnels dépassent de loin les usines de logements conventionnelles, l'industrie métallurgique mondiale a donc pleinement adopté cet équipement.
2.2 Sept mérites compétitifs fondamentaux
- Différents modes de roulement de charge
Les broyeurs traditionnels s'appuient sur des carters intégrés lourds pour supporter la pression de roulement. En revanche, quatre tirants verticaux supportent toutes les charges de roulement sur le broyeur à ligne de contrainte courte. Le chemin de transfert de force condensé protège presque tous les composants mécaniques contre les dommages dus à la fatigue.
- Fonction de réglage symétrique de l'écartement des rouleaux
Les structures à tirants verrouillent la ligne de roulement dans une position fixe de manière permanente. Les opérateurs ajustent les écarts entre les rouleaux de manière symétrique sur deux côtés. Cette méthode est plus simple et offre une plus grande précision que le système à visser unilatéral des anciens moulins.. Surtout, cette caractéristique s'avère extrêmement vitale pour les lignes de production de laminage continu.
- Rapport rigidité/poids supérieur
Les boucles de contrainte raccourcies confèrent au broyeur une rigidité élevée inhérente. Pour atteindre le même indice de rigidité, cette machine ne pèse qu'un tiers des laminoirs à boîtier conventionnels.
- Angle de répartition de la charge des roulements plus large
Les ingénieurs retirent les boulons vissés et transforment la pression concentrée en charge dispersée. La force de roulement se propage sur les roulements dans un angle d'enroulement plus large que 150 degrés. La charge unitaire de pointe chute de plus de moitié, et les sièges de roulement et les roulements bénéficient de cycles de service beaucoup plus longs.
- Capacité anti-déformation plus forte pour les sièges de roulement
Les ouvriers installent des coussins sphériques flottants à l'intérieur de chaque siège de roulement. Ces coussins permettent aux sièges de roulement de s'adapter librement à la déformation par flexion dans toutes les directions.. Cette configuration évite la concentration des contraintes sur les bords et prolonge encore la durée de vie des roulements et des sièges..
- Système d'équilibrage mécanique pour sièges de roulements
Les moulins à logements traditionnels adoptent des structures d'équilibre hydraulique. Sur le broyeur à ligne de contrainte courte, des écrous en bronze suspendent les sièges de roulement aux tirants, et les écarts de filetage affectent directement la précision de l'acier fini. Pour cette raison, les concepteurs appliquent des systèmes d'équilibrage mécanique tels que des disques ressorts et des ensembles de déformation élastique. La force d'équilibre se déplace parallèlement à la force de roulement, et le système élimine tous les espaces filetés entre les tirants et les écrous en bronze pour garantir une précision, réglage stable de l'écartement des rouleaux.
- Flux de travail rapide de remplacement de cartouche hors ligne
Les usines traditionnelles effectuent le remplacement des rouleaux en ligne et gaspillent d'énormes temps d'arrêt. La disposition sans boîtier permet un remplacement complet de la cartouche hors ligne. L'ensemble du processus de changement de rouleau se termine dans 10 minutes.
Les travailleurs soulèvent les cartouches usagées jusqu'à l'atelier de meulage des rouleaux pour échanger les rouleaux et nettoyer les pièces internes étape par étape. Le personnel pré-régle les rouleaux et guide les composants à l'intérieur des nouvelles cartouches au préalable dans la salle de broyage. Après avoir hissé la nouvelle cartouche sur le corps du broyeur, les opérateurs commencent à rouler immédiatement sans étalonnage répété. Ce flux de travail réduit d'innombrables heures de réglage et augmente considérablement l'efficacité globale de la production..
2.3 Modèles dérivés grand public mondiaux
Des années de concurrence sur le marché et de sélection naturelle ont laissé deux modèles mondiaux dominants: Broyeur à ligne de contrainte courte sans boîtier SHS Danieli de 5e génération et broyeur RedRing Pomini de 4e génération. De nombreux produits améliorés découlent de ces deux conceptions principales. Des exemples représentatifs incluent SMS Meer HL & Série STEM, Moulins SY nationaux de l'Université des sciences et technologies de Pékin, Broyeurs Ceri de MCC Jingcheng et broyeurs WHL de MCC Southern Engineering.
3. Composition structurelle d'un broyeur à ligne de contrainte courte à haute rigidité pour la production de barres et de fil machine
3.1 Unité de logement: Comparaison du cadre principal et de deux marques
Les concepteurs réservent trois ensembles d'interfaces d'installation sur le cadre: quatre trous pour connexion de tirant, trous de montage pour porte-guides, ainsi que des fentes pour clés et des trous pour broches qui correspondent aux bases mobiles. En outre, les structures anti-déplacement limitent le mouvement horizontal du rouleau pendant les opérations de laminage.
Trois différences clés séparent les cadres de logements Danieli et Pomini:
D'abord, espacement des tirants: Danieli utilise un espacement compact pour raccourcir davantage les boucles de contrainte et augmenter la rigidité du broyeur.
Deuxième, longueur de la surface de coulissement d'ouverture: Danieli s'adapte aux surfaces coulissantes plus longues et prend en charge une plage d'ouverture réglable plus large.
Troisième, distance entre la face de contact cadre-base et l'axe de roulement: Danieli adopte une valeur plus grande. Il crée un couple de renversement légèrement plus important pendant le roulement tout en réduisant efficacement la hauteur de la base mobile et le poids total..
Dans l'ensemble, Les cadres Danieli présentent une disposition compacte et un poids plus léger, tandis que les cadres Pomini ont un plus grand volume et une plus grande stabilité holistique..
3.2 Unité de réglage de l'écart entre les rouleaux: Structure de transmission & Différences de modèles
L'itinéraire standard de transmission de puissance est le suivant: les moteurs hydrauliques font tourner les tirants; Les filetages trapézoïdaux inversés sur les tirants poussent des écrous en bronze appariés pour se déplacer linéairement vers le haut et vers le bas.; les écrous en bronze soulèvent et abaissent les sièges de roulement de manière synchrone; les filetages inversés sur les extrémités des tirants supérieurs et inférieurs permettent enfin un réglage symétrique de l'écartement des rouleaux.
Une structure d'embrayage se trouve à l'intérieur du mécanisme. Les opérateurs ajustent ensemble le côté entraînement et le côté fonctionnement, ou ajustez un côté seul pour éviter un vissage inégal en forme de coin. L'unité réserve également des options de réglage manuel. Les ateliers terminent normalement le réglage approximatif de l'écartement des rouleaux hors ligne dans les salles de meulage des rouleaux et effectuent un étalonnage précis en ligne avant le début formel du laminage..
Les chemins de transmission diffèrent modérément entre les deux marques grand public:
Parcours Daniel: Moteur hydraulique → vis sans fin & engrenage à vis sans fin → arbre d'engrenage 1 → arbre à double engrenage 2 → la cannelure fait tourner le tirant
Ignorer l'itinéraire: Moteur hydraulique → vis sans fin & engrenage à vis sans fin → jeu d'engrenages coniques → biellette de direction à double clé
En général, le design Danieli convient aux laminoirs de petite et moyenne taille, car le diamètre de son arbre de transmission reste dans une plage raisonnable. Pomini s'adapte plutôt aux laminoirs de taille moyenne et grande. Peu de lignes de production de petites et moyennes barres sélectionnent les structures Pomini; les engrenages coniques denses augmentent considérablement les difficultés d'usinage et les coûts de maintenance quotidiens.
3.3 Unité de biellette de direction: Structure de connexion de base & Sept fonctions clés
Les ingénieurs usinent des filetages trapézoïdaux inversés sur les extrémités supérieure et inférieure de chaque tirant.. Deux tirants maintiennent une paire de sièges de roulement; quatre tirants assemblent quatre sièges de roulement pour le côté entraînement et le côté fonctionnement, avec rouleaux de travail installés entre les sièges supérieur et inférieur appariés. Cette unité remplit sept fonctions vitales:
- Les cannelures supérieures ou les clés doubles reçoivent l'énergie des dispositifs à visser et font tourner les tirants de manière constante.
- Filetage trapézoïdal inversé avec écrous en bronze; Les boulons du chapeau de presse-étoupe fixent fermement les sièges de roulement et l'ensemble du système de rouleaux sur les tirants..
- Les épaulements de l'arbre intermédiaire transfèrent le poids des composants aux cadres de boîtier et aux bases mobiles, puis envoyez des charges jusqu'aux fondations du sol.
- Les systèmes d'équilibrage intégrés fournissent une force contraire plus lourde que le poids total des ensembles de rouleaux supérieurs. Ils effacent les jeux de filetage entre les tirants et les écrous en bronze et préservent la précision de roulement. Danieli utilise des ressorts à disque intégrés ou des amortisseurs élastiques, tandis que Pomini choisit des cylindres à piston externes. Les amortisseurs externes ont tendance à échouer dans de petites conditions d'ouverture, ils occupent donc une petite part de marché.
- Quatre tirants supportent la force de roulement symétriquement. La pression de roulement passe à travers les rouleaux, roulements et sièges de roulement sur écrous en bronze, agit ensuite directement sur les tirants. Les forces inverses symétriques compensent les charges internes entièrement à l'intérieur des tirants.
- Les dispositifs anti-rotation bloquent fermement les écrous en bronze. Danieli utilise des broches de positionnement à cet effet, tandis que Pomini applique le verrouillage des dents d'engrenage extérieur. Ces structures garantissent un mouvement vertical symétrique pour les écrous en bronze et maintiennent l'axe de roulement fixe en permanence..
- Les coussins sphériques entre les tirants et les sièges de roulement s'adaptent à la déformation par flexion des rouleaux, arrête la concentration des contraintes sur les bords et prolonge la durée de vie des roulements.
Les unités de tirants relient les systèmes à vis, systèmes de rouleaux, logeant les cadres et les bases mobiles de manière organique et façonnant la structure mécanique complète du broyeur à ligne de contrainte courte à haute rigidité.
3.4 Unité du système de rouleau: Avantages de la configuration et de l'assemblage des roulements
Les rainures de laminage déterminent la précision dimensionnelle des produits finis en acier. Pour cette raison, les concepteurs équipent un dispositif de réglage axial du rouleau supérieur avec une plage réglable de ± 3,0 à 4,5 mm pour aligner parfaitement les rainures du rouleau supérieur et inférieur. Le processus de réglage manuel se déroule étape par étape: les opérateurs font tourner des vis sans fin pour entraîner des engrenages hélicoïdaux; les engrenages hélicoïdaux font tourner les manchons filetés trapézoïdaux et créent un déplacement axial; les butées poussent les rouleaux de travail pour les déplacer vers la gauche ou la droite.
Les roulements à rouleaux cylindriques à quatre rangées servent de roulements radiaux primaires. Ils supportent de lourdes charges et ont une longue durée de vie, mais ne peuvent pas résister à la force axiale. Donc, les ingénieurs installent des roulements à billes à contact oblique à double rangée à l'intérieur des sièges de roulement côté fonctionnement pour contrecarrer le déplacement axial.
Les bagues extérieures des roulements cylindriques se détachent librement. Le personnel installe au préalable les bagues intérieures sur les cols roulés et place les bagues extérieures à l'intérieur des sièges de roulement à l'avance.. Pendant le montage, les travailleurs poussent les sièges de roulement vers les cols roulés pour correspondre aux bagues intérieures, ce qui simplifie grandement le travail de montage.
La suppression des charges de vis concentrées, De larges angles d'enroulement des roulements et des coussins sphériques adaptatifs répartissent uniformément la contrainte des roulements.. Par rapport aux moulins à logements traditionnels, la durée de vie des roulements connaît une amélioration évidente.
3.5 Unité porte-guide: Ajustement de position & Contraste de rigidité axiale
Les guides se fixent sur des bases en queue d'aronde, et des dispositifs de pressage contrôlent l'étanchéité du serrage. Lorsque les opérateurs tournent manuellement les vis-mères, Les écrous en bronze entraînent les bases en queue d'aronde pour glisser horizontalement le long des cadres de guidage et ajuster les positions des guides d'entrée et de sortie de manière flexible.. En outre, les buses de refroidissement se trouvent à l'intérieur des bases en queue d'aronde. Ils pulvérisent du liquide de refroidissement sur les rainures des rouleaux pour réduire l'abrasion thermique et protéger efficacement les rouleaux de travail..
Danieli et Pomini adoptent des principes de réglage de guidage identiques mais diffèrent considérablement dans les méthodes de connexion axiale:
Danieli verrouille les supports de guidage sur les cadres avec des boulons et des broches de positionnement, et la hauteur reste non réglable. Cette méthode augmente considérablement la rigidité axiale. Pendant le changement de rouleau, le personnel retire uniquement les écrous côté entraînement; le support de guide reste fixé sur le cadre côté fonctionnement et ne perturbe jamais le travail de remplacement de la cartouche.
Pomini relie les supports de guide et les cadres via des boulons à fente et permet un réglage flexible de la hauteur. Cette conception affaiblit visiblement la rigidité axiale, et les travailleurs doivent détacher tout le support de guide avant de remplacer le rouleau..
Pomini offre un réglage pratique de la hauteur tout en sacrifiant la rigidité axiale. Son volume global et son poids plus importants compensent dans une certaine mesure cette perte de rigidité.. En plus, Pomini installe des dispositifs de pressage supérieurs supplémentaires sur les poutres du cadre. Ces pièces stabilisent les guides sous l'impact violent de l'acier et la tension entre les cadres et garantissent la sécurité de roulement..
Les supports de guides rotatifs montés au sol constituent une autre option courante. Ces supports se fixent sur la fondation et restent constamment alignés avec la ligne de roulement.. Toujours, les opérateurs doivent éloigner les supports de la ligne de laminage lors du changement de guides ou de cartouches, ce qui apporte des inconvénients opérationnels mineurs. Les utilisateurs choisissent les types appropriés en fonction de leurs conditions de production réelles.
3.6 Dispositifs de support auxiliaires
Danieli et Pomini partagent des concepts de conception identiques pour les composants auxiliaires, et les écarts structurels restent minimes, nous ignorons donc les détails détaillés ici.
Conclusion
À l'heure actuelle, Les modèles Danieli SHS et Pomini RedRing effectuent constamment des mises à niveau itératives pour répondre aux exigences de production mises à jour. Avec l’innovation continue des ingénieurs métallurgiques mondiaux, l'industrie développera prochainement des laminoirs à plus haut rendement. En outre, cette technologie de laminage mature s'étendra progressivement à des domaines de fabrication de machines plus segmentés.