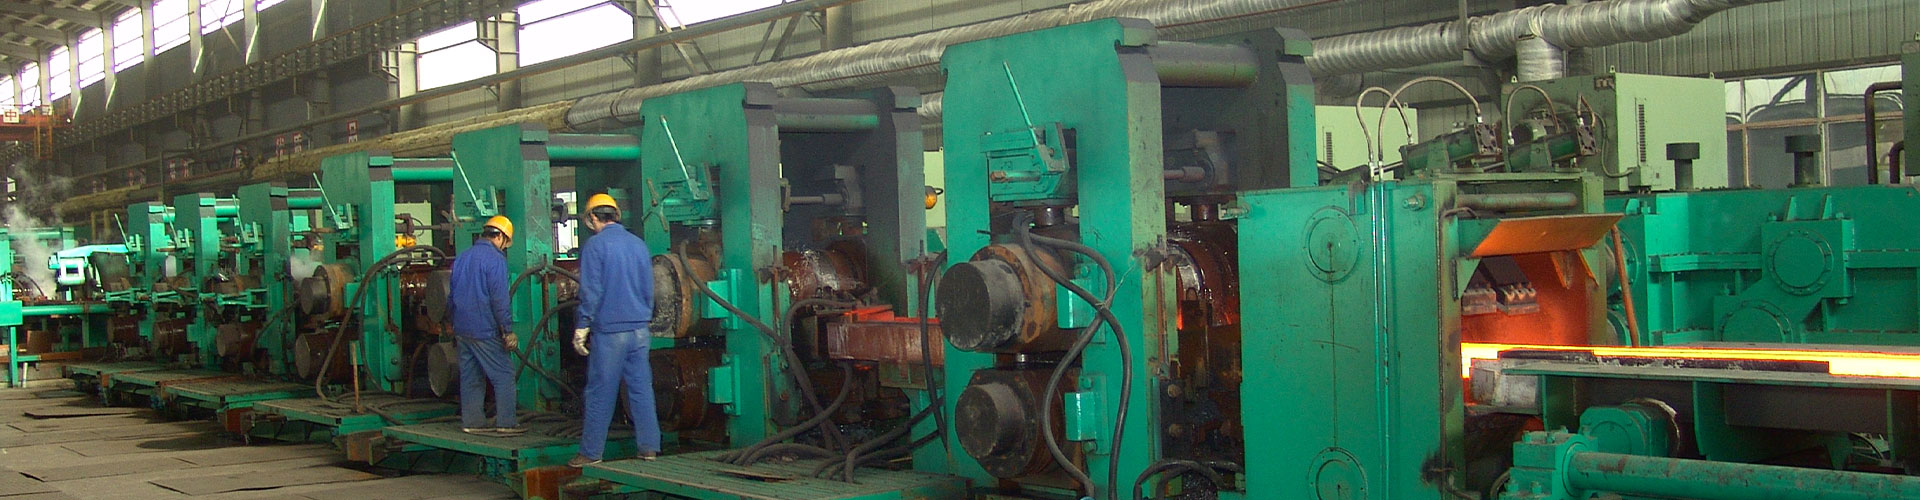
Au cours des dernières années, la dureté, la résistance aux fissures thermiques et la résistance aux chocs des rouleaux ont été efficacement améliorées grâce à l'optimisation des processus de laminage de l'acier et à l'amélioration des performances de l'équipement des rouleaux. Ces mesures techniques réduisent la consommation des rouleaux et prolongent leur durée de vie.. Cet article analyse principalement les défauts typiques des rouleaux de bandes d'acier étroites à chaud., y compris un écaillage irrégulier au milieu des rainures des rouleaux, fissuration des anneaux de roulement et piqûres sur les surfaces des rainures des rouleaux. Des solutions optimisées de refroidissement des rouleaux sont adoptées pour correspondre aux conditions de production réelles de la ligne de production. Combiné avec des dispositifs d'alimentation en eau de refroidissement améliorés, les performances de refroidissement des rouleaux peuvent être considérablement améliorées. Augmenter de manière appropriée la largeur des anneaux de roulement, la sélection de matériaux de rouleau appropriés peut empêcher efficacement l'apparition de fissures et l'écaillage du matériau.
Ce système technique permet non seulement de corriger les défauts d'écaillage irréguliers au milieu des rainures des rouleaux, mais résout également les fissures des anneaux de roulement et les problèmes de piqûres, améliorer l'efficacité de fonctionnement stable des rouleaux.
Les rouleaux sont des composants essentiels des laminoirs. Ils entrent directement en contact avec les ébauches d'acier et déforment le métal sous l'effet de la force de roulement pour atteindre les spécifications requises du produit en acier.. Donc, les rouleaux nécessitent une résistance élevée à la fatigue et à l’usure. Avec la demande croissante du marché pour les produits en acier, une consommation excessive de rouleaux dans la production de laminages fait grimper les coûts de fabrication. Dans de telles circonstances, prolonger la durée de vie des rouleaux, réduire la fréquence de remplacement des rouleaux et augmenter la productivité du laminage sont devenus des préoccupations majeures dans l'industrie métallurgique.
Les rouleaux fonctionnent dans des conditions difficiles, notamment à haute température, haute pression, alternance de cycles chauds et froids et tartre d'oxyde. Les barillets de chaque stand souffrent de contraintes mécaniques, friction, contrainte thermique et charge d'impact, ce qui provoque facilement une usure, fissuration et effritement et raccourcit considérablement la durée de vie des rouleaux. Les rouleaux sont des consommables coûteux pour les laminoirs. La consommation de rouleaux agit comme un indicateur économique important du coût de production.
## 1 Importance de prolonger la durée de vie des rouleaux
Les rouleaux sont des pièces à forte consommation qui réalisent une déformation plastique continue du métal sur les laminoirs, représentant une grande partie des dépenses de production. Un système de gestion efficace des rouleaux permet aux opérateurs de suivre l'état et l'historique complet de l'entretien de chaque rouleau.. Correspondance correcte des rouleaux, une allocation de meulage raisonnable peut réduire la fatigue des rouleaux, s'assurer que les rouleaux répondent aux exigences de production, prolonger la durée de vie des rouleaux et réduire les changements de rouleaux imprévus. Par conséquent, l'efficacité de la production et les avantages économiques des lignes de laminage sont améliorés. L'exhaustivité et le niveau d'exécution du système de gestion des rouleaux sont des facteurs critiques pour réduire les coûts de production et prolonger la durée de vie des rouleaux..
Un personnel spécial doit être affecté à la gestion des rôles. Un système complet de gestion des rouleaux doit être mis en place pour enregistrer l'inspection entrante des rouleaux., demande correspondante, détection de fissures et retrait anormal des rouleaux. Ces mesures permettent un contrôle total sur l'état du rouleau et la piste de service, ce qui est essentiel pour réduire la consommation des rouleaux et prolonger leur durée de vie.
## 2 Défauts courants des rouleaux en production
### 2.1 Écaillage irrégulier au centre des rainures des rouleaux
Une teneur excessive en cuivre dans la composition chimique au centre des rainures des rouleaux déclenche facilement un écaillage irrégulier.. Lorsque la zone centrale des rainures des rouleaux est chauffée, le cuivre migre sur la surface intérieure des rainures des rouleaux. Le cuivre forme des phases à bas point de fusion, qui réduisent fortement la plasticité thermique et induisent des microfissures de surface. Avec migration continue du cuivre, les fissures se dilatent et finissent par provoquer un effritement irrégulier.
Prenons l'exemple de la production de bandes d'acier à chaud, une supervision inadéquate sur site permet aux ajusteurs de finition de contrôler librement le tonnage de laminage de chaque rainure de rouleau, conduisant à une usure inégale des différentes rainures. Pendant le reconditionnement des rouleaux, certaines microfissures ne peuvent pas être complètement éliminées en tournant. Les microfissures résiduelles se propagent et se connectent rapidement après la remise en service du rouleau, formant des fissures macroscopiques et provoquant l'écaillage des rainures des rouleaux.
### 2.2 Fissuration de l'anneau de roulement
Pendant le roulage, les anneaux de roulement supportent les contraintes d'assemblage combinées, contrainte thermique et contrainte de roulement. La contrainte totale sur les anneaux de roulement est la somme algébrique des valeurs de contrainte sur toute la section transversale.. La contrainte de traction tangentielle sur le diamètre intérieur des anneaux de roulement est élevée pendant le fonctionnement. Les anneaux de roulement mono-matériau ne peuvent pas atteindre une longue durée de vie. La concentration de contraintes locales associée à d'autres charges endommagera les anneaux de roulement et entraînera des fissures..
### 2.3 Piqûres sur la surface des rainures du rouleau
Piqûres, également connu sous le nom de marques, est un défaut de surface courant sur les rainures des rouleaux avec un aspect rugueux et inégal. Le défaut peut apparaître de manière continue ou partielle par endroits épars. Les piqûres sont acceptables dans une certaine limite, mais sa profondeur ne doit pas dépasser la tolérance d'épaisseur des produits finis.
Principales causes de piqûres:
1. Usure ou casse de calamine d'oxyde de fer sur les trous de sortie ou de passage précédents;
2. Oxyde de fer brisé pressé et pelé sur la surface du matériau laminé;
3. Corrosion sur la surface du rouleau;
4. Oxydation sévère sur la surface brute en acier pendant le chauffage.
### 2.4 Rupture de rouleau
Impact, le fouettement de la queue et le coincement de l'acier pendant le laminage génèrent des fissures et des points mous sur et à l'intérieur des rouleaux. Les fissures et les points faibles perturbent gravement la production normale de laminages et raccourcissent la durée de vie des rouleaux.. De graves fissures déclencheront un effritement prématuré des rouleaux et conduiront à une défaillance précoce des rouleaux..
## 3 Analyse des causes profondes
Ces défauts sont principalement causés par une mauvaise opération manuelle, mauvais effet de refroidissement, paramètres de processus de laminage déraisonnables et défauts de qualité inhérents aux rouleaux. Un refroidissement inadéquat crée une grande différence de température sur les surfaces des rouleaux, générant une contrainte thermique qui accélère l'écaillage des rouleaux. Une température excessive des rouleaux réduit la résistance du rouleau et la résistance à l'usure, entraînant l'éclatement du sillon, effritement du matériau, fissuration thermique et même rupture des rouleaux.
Sélection inappropriée du matériau des rouleaux et ne correspondant pas aux nuances d'acier laminé, ou des défauts de fonctionnement tels que l'emballage en acier et les pieux en acier entraînent également des dommages aux rainures, écaillage et rupture de rouleau.
L'acier métallurgique contient souvent des inclusions fragiles telles que SiO₂, Al₂O₃ et silicates. De telles inclusions altèrent sérieusement la durée de vie des rouleaux. Le niveau de danger varie en fonction de la quantité, taille et type d'inclusions. En général, des inclusions de plus en plus importantes entraînent de plus grands risques, surtout ceux avec des bords tranchants.
## 4 Mesures d'amélioration des processus
### 4.1 Mise à niveau du dispositif de refroidissement des rouleaux
La modification des dispositifs de refroidissement des rouleaux améliore l'utilisation de l'eau de refroidissement et l'efficacité du refroidissement pour prolonger la durée de vie des rouleaux.. Une grande quantité de chaleur est générée lors du roulement, un refroidissement efficace est donc nécessaire pour contrôler la température des rouleaux et garantir le cycle de remplacement des rouleaux et leur durée de vie.
Le système de refroidissement des rouleaux se compose de réservoirs d'eau de refroidissement primaire et secondaire. L'eau de refroidissement primaire est pulvérisée axialement vers la zone de roulement à travers des fentes étroites pour la lubrification et le refroidissement des tubes en cuivre.. Le refroidissement secondaire abaisse rapidement la température des tubes laminés, empêche l'entrée d'air dans le boîtier roulant et évite l'oxydation des tubes en cuivre. L'anneau de pulvérisation d'eau du dispositif de refroidissement est responsable du refroidissement de la surface du rouleau.
Pendant la production, la vitesse de l'entraînement principal dépasse 1300 tr/min et l'entraînement du rouleau auxiliaire tourne au-dessus 700 tr/min. À une vitesse de rotation aussi élevée, le débit et la pression de l'eau de refroidissement doivent être strictement contrôlés. Un approvisionnement continu et suffisant en eau de refroidissement est nécessaire. Les rouleaux doivent être remplacés rapidement en cas de surchauffe afin d'éviter les fissures de fatigue thermique.. En production réelle, le débit de refroidissement doit être maintenu au-dessus 3500 L/heure, et la pression de la pompe à eau doit être maintenue en dessous 0.8 MPa pour stabiliser la température des rouleaux.
La structure originale en forme de boîte carrée avec des trous est remplacée par des buses cylindriques solides. Deux rangées de fentes d'eau elliptiques sont ajoutées à la position du coin de séparation, couvrant une largeur de 5 ~ 8 mm. L'approvisionnement en eau pour la zone du coin de fendage atteint 3 fois supérieur à celui des autres régions pour renforcer le refroidissement local et améliorer la durée de vie des rainures des rouleaux au niveau des cales de fendage.
### 4.2 Optimisation des paramètres de l'eau de refroidissement et du système d'alimentation en eau
La température de l'eau de refroidissement doit être correctement contrôlée. Une température excessivement élevée accélère la rupture des rouleaux, tandis qu'une température trop basse perturbe la recristallisation des tubes laminés et détériore la qualité du produit. Des températures extrêmement élevées ou basses accéléreront les dommages causés par la fatigue. La température de l'eau de refroidissement recommandée pour les rouleaux est de 40 à 60 ℃..
La conduite d'eau de refroidissement est reconstruite, passant d'une alimentation en eau à faible turbidité à une alimentation en eau à turbidité moyenne.. Des moteurs à fréquence variable sont adoptés pour les pompes à eau afin de réaliser un réglage automatique de la pression de l'eau jusqu'à 0.8 MPa.
### 4.3 Optimisation de la configuration du Pass
Destiné à un effet de refroidissement insatisfaisant pour les bandes d'acier étroites chaudes φ550, le passage du stand I est repensé sur la base du principe d'épandage forcé. Étant donné que la température du matériel laminé K1 est relativement élevée, les passes d'épandage forcé sont disposées sur les cages K3 et K4. Le fond de la rainure des passes d'épandage forcé adopte une forme de ligne droite. La pente de passage est réglée à 17,7° pour éviter les plis sur la surface du matériau laminé qui provoquent une surface finie non qualifiée.. Après épandage forcé appliqué sur K3 et K4, la dimension de la rainure de K6 est modifiée en conséquence pour éviter les défauts de traction de la queue.
### 4.4 Optimisation des matériaux des rouleaux
Prenant comme exemple les bandes d'acier étroites chaudes Q215, l'entraxe d'origine des rainures de rouleau est 19.0 mm avec une largeur d'anneau de rouleau intermédiaire de 7.8 mm, qui répond aux indicateurs de conception théoriques. Cependant, l'anneau de roulement est encore trop étroit et sujet aux fissures de fatigue et à la rupture finale. Donc, l'écartement des rouleaux est repensé pour 22.0 mm et la largeur de l'anneau du rouleau central est ajustée à 10.8 mm.
### 4.5 Modernisation du système de contrôle automatique des jauges
La force de roulement fluctue avec l'épaisseur d'entrée, tension, coefficient de frottement et résistance à la déformation. La courbe de déformation affecte en outre l'épaisseur de sortie. Contrôle automatique de la jauge (CAG) adopte des algorithmes de modèle pour contrôler automatiquement l'épaisseur de la bande, état du laminoir et perturbations externes. Il définit automatiquement la force de roulement, vitesse et écart de rouleau pour maintenir un écart d'épaisseur raisonnable. Le système AGC correspond généralement au système hydraulique à visser, offrant une haute précision et une réponse rapide. Le contrôle de l'épaisseur de la ligne de laminage est étroitement lié à la précision de l'épaisseur des dalles, et le nombre d'unités hydrauliques AGC affecte la précision du broyeur. Pour le 6ème stand de finition de la ligne acier, la plage de contrôle de l'épaisseur brute est de 2,7 à 27 mm avec une tolérance de 10%.
### 4.6 Prévention d'un mauvais fonctionnement
Les dommages aux rouleaux causés par un fonctionnement incorrect sont courants en production. Les exigences de contrôle correspondantes sont répertoriées comme suit:
1. Empêcher le contact direct entre les guides et les rouleaux;
2. Suivez strictement la séquence de fonctionnement du commutateur d'eau de refroidissement pour garantir l'approvisionnement en eau après le changement de rouleau.;
3. Renforcer l'inspection des équipements pour éviter l'emballage de l'acier. Une fois l'emballage en acier effectué, arrêter immédiatement la machine et refroidir le matériau emballé à température ambiante avant de le jeter;
4. Contrôler la forme des produits laminés strictement selon les spécifications du processus et interdire toute déformation excessive du matériau dans une seule cage;
5. Coupez entièrement la tête noire du matériau laminé et évitez de rouler l'acier noir..
### 4.7 Allocation de meulage de rouleau suffisante
Pour maintenir un tonnage de roulement stable de chaque rainure de rouleau et éliminer les fissures résiduelles, une allocation de broyage adéquate est requise. Les fissures restantes réduiront le rendement du laminage et nuiront à la qualité du produit.. Pour les rouleaux finis en acier à bande étroite chaude Q215, la quantité de retrait de rotation doit atteindre 0.6 mm. Si les microfissures ne peuvent toujours pas être complètement éliminées après avoir tourné, le rouleau doit être jeté au lieu d'être réutilisé.
## 5 Conclusion
Les mesures de processus ci-dessus peuvent prolonger considérablement la durée de vie des rouleaux et réduire la fréquence de remplacement des rouleaux., réduire l’intensité du travail pour les travailleurs. La solution élimine l’écaillage irrégulier au milieu des rainures des rouleaux, résout les fissures des anneaux de roulement et les défauts de piqûres. Les dommages aux rainures induits par le refroidissement thermique sont presque éliminés, la qualité du produit est améliorée et le taux de fonctionnement effectif moyen de la ligne de laminage est augmenté.