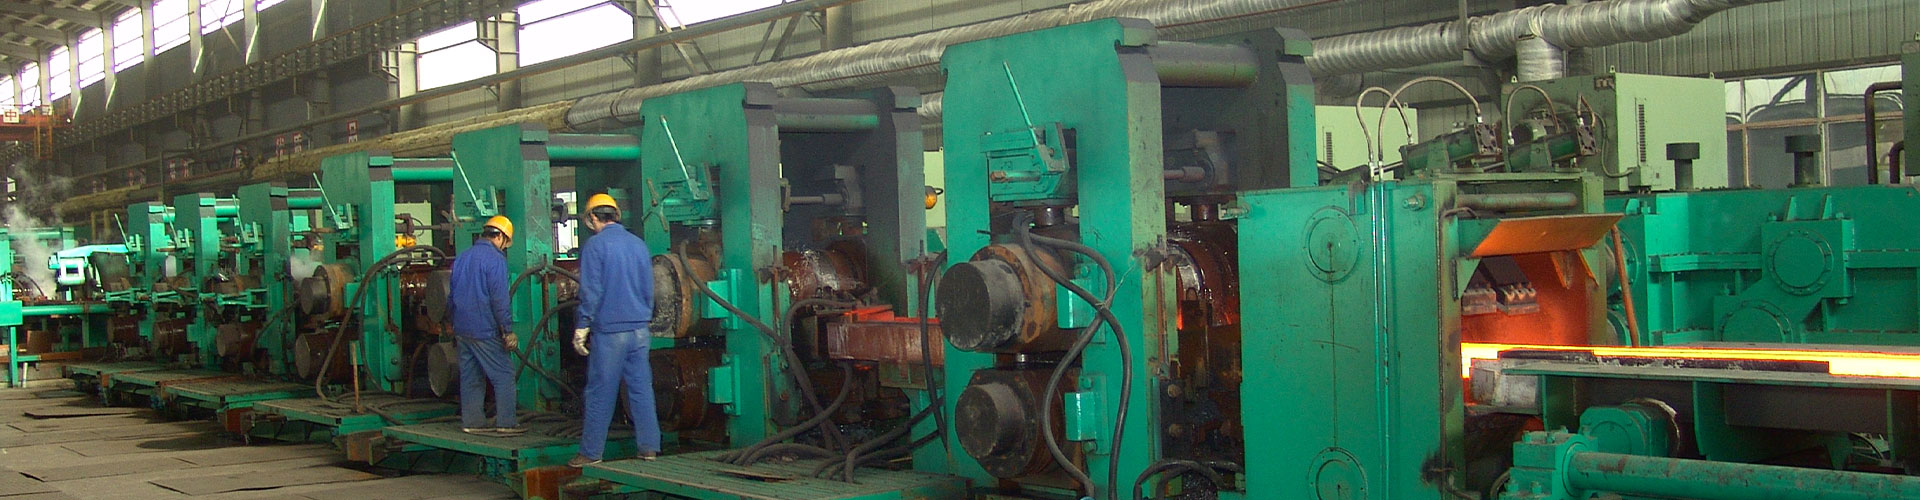
Les rouleaux sont les composants essentiels des équipements de laminoirs. Ils déterminent directement l’efficacité du roulement, qualité de l'acier fini et coûts globaux de production. Une sélection raisonnable des matériaux des rouleaux et des spécifications d'utilisation peuvent réduire efficacement la consommation des rouleaux., réduire les temps d’arrêt des équipements et améliorer la capacité de production. Cet article présente systématiquement les caractéristiques, scénarios applicables, méthodes de sélection et règles de maintenance standardisées des matériaux en rouleaux traditionnels. Il fournit une référence technique pratique aux opérateurs et techniciens des aciéries..
1. Classification et propriétés de base des matériaux en rouleaux traditionnels
Différents matériaux de rouleaux ont des propriétés mécaniques distinctes, résistance à l'usure et résistance à la fatigue thermique. Le choix des matériaux de rouleaux appropriés en fonction des conditions de laminage est au cœur de la sélection scientifique des matériaux de rouleaux et des spécifications d'utilisation..
1.1 Rouleaux d'acier forgé
Les rouleaux en acier forgé adoptent une technologie de forgeage à haute température. Ils présentent une structure interne dense et une organisation des grains raffinée. Les propriétés mécaniques globales sont excellentes avec une résistance élevée, bonne ténacité et forte résistance aux fissures thermiques.
Les matériaux courants incluent 55Mn2, 55Cr, 60CrMnMo et 60SiMnMo pour le laminage à chaud. 9Cr2Mo, 9Le CrV et l'acier au chrome à haute teneur en carbone sont largement utilisés pour le laminage à froid. La dureté varie de 45 à 60 HSD pour les rouleaux de laminage à chaud et de 85 à 100 HSD pour les rouleaux de travail laminés à froid..
Ces rouleaux s'appliquent aux stands d'ébauche de laminage à chaud, rouleaux de secours et rouleaux de broyeur fleuri. Ils occupent également des postes clés à forte charge tels que les rouleaux de travail de laminage à froid et les rouleaux de secours.. Ils présentent une forte résistance à la fracture, s'adapter aux conditions de force de roulement élevées et réduire les coûts unitaires de roulement avec une longue durée de vie.
1.2 Rouleaux d'acier moulé en alliage
Les rouleaux d'acier moulé en alliage sont produits par fusion au four électrique, coulée intégrale et traitement thermique professionnel. Ils possèdent une haute résistance et une bonne ténacité. Leur résistance à l'usure est nettement meilleure que celle des rouleaux en acier moulé ordinaires..
Ce matériau de rouleau contient des éléments d'alliage tels que Cr, Mo, Ni et V, avec une plage de dureté de 50 à 70HSD. Il convient aux cages de laminage brutes et intermédiaires en profilés d'acier., ainsi que des supports d'ébauche à chaud et des rouleaux de secours.
Les rouleaux en acier moulé allié équilibrent la ténacité et la résistance à l'usure pour des conditions de roulement à charge moyenne. Ils coûtent moins cher que les rouleaux en acier forgé avec une efficacité de production élevée et un cycle de livraison court.
1.3 Rouleaux de fer à haute teneur en chrome
Les rouleaux de fer à haute teneur en chrome sont fabriqués par coulée centrifuge. La couche de travail externe est en fonte blanche résistante à l'usure à haute teneur en chrome avec une teneur en chrome de 10 à 30 %. Un grand nombre de carbures durs Cr7C3 se forment à l'intérieur du matériau, apportant une excellente résistance à l’usure et à l’oxydation.
Les types courants incluent la fonte composite à haute teneur en chrome et la fonte composite semi-acier. La dureté varie de 60 à 95HSD, et le type de laminage à froid peut atteindre HRC60-65.
Ils sont largement utilisés dans la finition des rouleaux de travail des laminoirs continus à bandes chaudes., rouleaux de travail pour bandes à froid et rouleaux de trempe. Leur résistance à l'usure est 3 à 5 fois supérieure à celle des rouleaux en fonte ordinaires. La surface lisse du rouleau améliore efficacement la qualité de surface des produits en acier finis.
1.4 Rouleaux d'adamite (Rouleaux semi-acier)
La teneur en carbone des rouleaux semi-acier se situe entre l'acier moulé et la fonte, allant de 1.8% à 3.0%. Ils combinent la haute ténacité de l'acier moulé et la bonne résistance à l'usure de la fonte à un prix modéré..
La plage de dureté est de 55 à 80HSD. Ils s'adaptent aux postes de post-ébauche et de pré-finition des laminoirs à chaud, cages intermédiaires et de finition des aciéries de profilés, et cages de laminage intermédiaires des laminoirs à barres et à fil machine. Avec des performances à coût élevé, ils s'adaptent parfaitement aux conditions de travail à charge moyenne et à résistance à l'usure moyenne.
1.5 Rouleaux de matériaux spéciaux
En plus des rouleaux classiques, les scénarios de laminage spéciaux nécessitent des rouleaux de matériaux spéciaux hautes performances. Les différences de performances et d'application sont indiquées dans le tableau ci-dessous.
Type de matériau
Caractéristiques principales
Scénarios d'application
Rouleaux de céramique
Résistance aux hautes températures, excellente stabilité chimique, faible coefficient de frottement
Section de laminage à chaud à haute température, laminage de haute précision et production d'aciers spéciaux
Rouleaux de carbure cémenté
Dureté extrêmement élevée (HRC90+), résistance à l’usure et performances anti-grippage supérieures
Roulage de bandes ultra fines, matrices de laminage et d'étirage à froid de tubes de haute précision
Rouleaux d'acier rapide
Excellente dureté rouge, forte résistance à l'usure et résistance à la fatigue thermique
Postes de post-finition des laminoirs à chaud et de la production de laminages d'acier à haute teneur en carbone
2. Principes fondamentaux et directives pratiques pour la sélection des rôles
La sélection scientifique des rouleaux doit correspondre à la technologie de laminage, caractéristiques des produits et maîtrise des coûts. Trois éléments fondamentaux déterminent le schéma de sélection final.
2.1 Trois éléments clés de sélection
Correspondance des processus continus: Le laminage à chaud donne la priorité à la résistance à la fatigue thermique et à la ténacité avec une résistance à l'usure équilibrée. Le laminage à froid se concentre sur une dureté et une résistance à l'usure élevées pour garantir la qualité de la surface de l'acier. Le laminage grossier nécessite une résistance élevée et une résistance aux chocs avec une usure modérée autorisée. Le laminage de finition exige une dureté élevée et une surface ultra précise avec un contrôle strict de l'usure.
Adaptation des caractéristiques du produit: L'acier à haute résistance nécessite des matériaux de haute dureté et résistants à l'usure tels que la fonte à haute teneur en chrome et l'acier rapide. Les bandes d'acier de faible épaisseur préfèrent la fonte composite à haute teneur en chrome avec une excellente douceur de surface. Les types d'acier spéciaux adoptent des matériaux résistants aux hautes températures et antiadhésifs, notamment des rouleaux en céramique et en carbure cémenté..
Bilan coûts-avantages: Évaluer les coûts complets, y compris l’approvisionnement, utilisation et maintenance au lieu du prix initial seulement. Les supports de clés à forte charge adoptent des rouleaux en acier forgé à haute performance ou en composite à haute teneur en chrome pour réduire le coût de roulement unitaire. Les supports auxiliaires à faible charge sélectionnent des rouleaux économiques en acier moulé allié ou en semi-acier pour contrôler l'investissement global.
2.2 Tableau de comparaison de sélection rapide de rouleaux
Ce tableau résume la relation de correspondance entre les processus de laminage et les matériaux en rouleaux, ce qui est pratique pour une sélection rapide sur place.
Processus de roulement
Matériel recommandé
Plage de dureté
Avantages principaux
Floraison à chaud / Ebauche
Acier forgé / Acier moulé allié
45–60HSD
Haute ténacité, résistance aux chocs et résistance à la fatigue thermique
Laminage intermédiaire à chaud
Semi-acier / Fonte composite à haute teneur en chrome
55–75HSD
Performances à coût élevé, résistance à l'usure et ténacité équilibrées
Finition par laminage à chaud
Fonte à haute teneur en chrome / Acier rapide
75-95HSD
Résistance à l'usure ultra élevée, excellente qualité de surface finie
Rouleau de travail de laminage à froid
Fonte à haute teneur en chrome / Acier forgé
85–100HSD
Dureté extrêmement élevée, résistance à l'usure et précision de roulement
Rouleau de sauvegarde laminé à froid
Acier forgé
45–60HSD
Haute résistance, haute rigidité et résistance à la rupture
Moulin à trempe
Fonte à haute teneur en chrome / Céramique
80-95HSD
Surface lisse, résistance à l'usure et performances antiadhésives
3. Spécifications standard d’utilisation et d’entretien des rouleaux
Un fonctionnement correct et une maintenance scientifique sont des compléments importants à la sélection des matériaux des rouleaux et aux spécifications d'utilisation.. Ils prolongent efficacement la durée de vie des rouleaux et stabilisent la qualité du roulement.
3.1 Normes d'installation et de mise en service
Inspectez minutieusement les nouveaux rouleaux avant l’opération en ligne. Assurez-vous qu’il n’y a pas de fissures, rayures ou empreintes sur le cylindre du rouleau, avec une précision dimensionnelle qualifiée et une dureté uniforme. Gardez un positionnement précis pendant l'installation. Garantir le parallélisme, l'horizontalité et le jeu entre les rouleaux répondent aux normes de processus pour éviter les charges excentriques.
Adopter une augmentation de pression étape par étape pour le chargement initial. Augmentez progressivement la force de roulement de 50% à la valeur cible pour éviter les impacts thermiques et mécaniques. Équiper un système de refroidissement stable pour assurer une pulvérisation uniforme et éviter les surchauffes locales et les fissures thermiques.
3.2 Contrôle des processus opérationnels
Contrôler strictement les paramètres techniques pendant le fonctionnement. Limitez la force du rouleau de flexion dans 90% de la valeur nominale de l'équipement pour éviter une contrainte inégale sur les roulements et une déformation de la surface du rouleau. Suivez les passes de roulement standard pour éviter les ruptures de fatigue causées par un service excessif.
Contrôlez la température de laminage au sein de la fenêtre de processus pour réduire les dommages dus aux contraintes thermiques. Établir des mécanismes de surveillance de la température et des vibrations en temps réel. Arrêtez immédiatement la machine pour inspection dès que des conditions anormales se produisent. Nettoyer régulièrement le tartre d'oxyde sur la surface du rouleau pour éviter les rayures sur la surface. Enregistrez le tonnage roulant et effectuez la maintenance hors ligne lorsque vous atteignez la limite prédéfinie.
3.3 Normes de maintenance et d'inspection hors ligne
Nettoyer soigneusement les taches d'huile et le tartre d'oxyde après le rouleau hors ligne, et réaliser des contrôles non destructifs. La quantité de meulage par fois ne doit pas être inférieure à 0,2 mm pour éliminer complètement les couches de fatigue de surface et les microfissures.. Assurez-vous que la rugosité de la surface du rouleau Ra ≤ 0,8 μm pour éviter la concentration de contraintes. Détecter la dureté de la surface après le meulage pour garantir l'uniformité globale.
Stocker les rouleaux dans un environnement sec et aéré avec revêtement d'huile antirouille. Placer les rouleaux horizontalement pour éviter toute déformation et les faire tourner régulièrement pour éviter une compression locale à long terme.
4. Défauts courants des rouleaux et solutions
Résumer les phénomènes courants de défaillance des rouleaux, causes profondes et solutions ciblées pour guider le dépannage sur site et améliorer la sélection des matériaux de rouleau et l'exécution des spécifications d'utilisation.
Phénomène de défaut
Causes principales
Solutions
Fissures thermiques à la surface du rouleau
Refroidissement inégal, fatigue thermique et force de flexion excessive
Optimiser le système de refroidissement, stabiliser la température de laminage et contrôler la force du rouleau de flexion
Pelage de la surface du rouleau
Fatigue des matériaux, force de roulement excessive et micro-défauts de surface
Sélectionnez des matériaux de rouleaux à haute résistance, normaliser les paramètres de roulement et inspecter strictement avant utilisation
Usure par déviation unilatérale
Déviation d'installation, ligne de laminage inégalée et écart de matériau entrant
Recalibrer le parallélisme des équipements, ajuster la ligne de laminage et optimiser le positionnement du matériau
Verrouillage des roulements
Mauvaise lubrification, déformation du col roulé et opération de surcharge
Renforcer la gestion de la lubrification, contrôler la charge roulante et inspecter régulièrement les roulements
5. Processus décisionnel de sélection du rôle en trois étapes
Étape 1: Clarifier la demande réelle. Confirmer le type de roulement (laminage à chaud/à froid), type de support (brut/intermédiaire/finition), spécification du produit, caractéristiques des matériaux en acier et objectifs de production annuels.
Étape 2: Faites correspondre les matériaux des rouleaux. Filtrer initialement les matériaux applicables via le tableau de sélection, et évaluer de manière exhaustive les avantages en termes de performances et les coûts globaux.
Étape 3: Vérifier et optimiser. Mener une opération d’essai en petits lots. Comparer la consommation des rouleaux, données sur la qualité du produit et les temps d'arrêt pour déterminer le schéma de correspondance optimal.
6. Conclusion
La sélection des matériaux en rouleaux est un projet systématique intégrant l'adaptation des processus, adéquation des performances et contrôle des coûts. La sélection scientifique des matériaux des rouleaux et les spécifications d'utilisation, combinées à une maintenance quotidienne standardisée, peuvent augmenter la durée de vie des rouleaux de 30 à 50 % et réduire le coût de consommation des rouleaux de 20 à 30 %. Il améliore également considérablement la stabilité de la qualité de l'acier fini.
Les entreprises sidérurgiques devraient établir un système de gestion des rouleaux tout au long du cycle de vie. Optimiser en permanence les stratégies de sélection et les programmes de maintenance grâce à l'analyse des données opérationnelles pour réduire les coûts de production et créer de plus grands avantages économiques.