Основы современного механического оборудования сталепрокатного производства
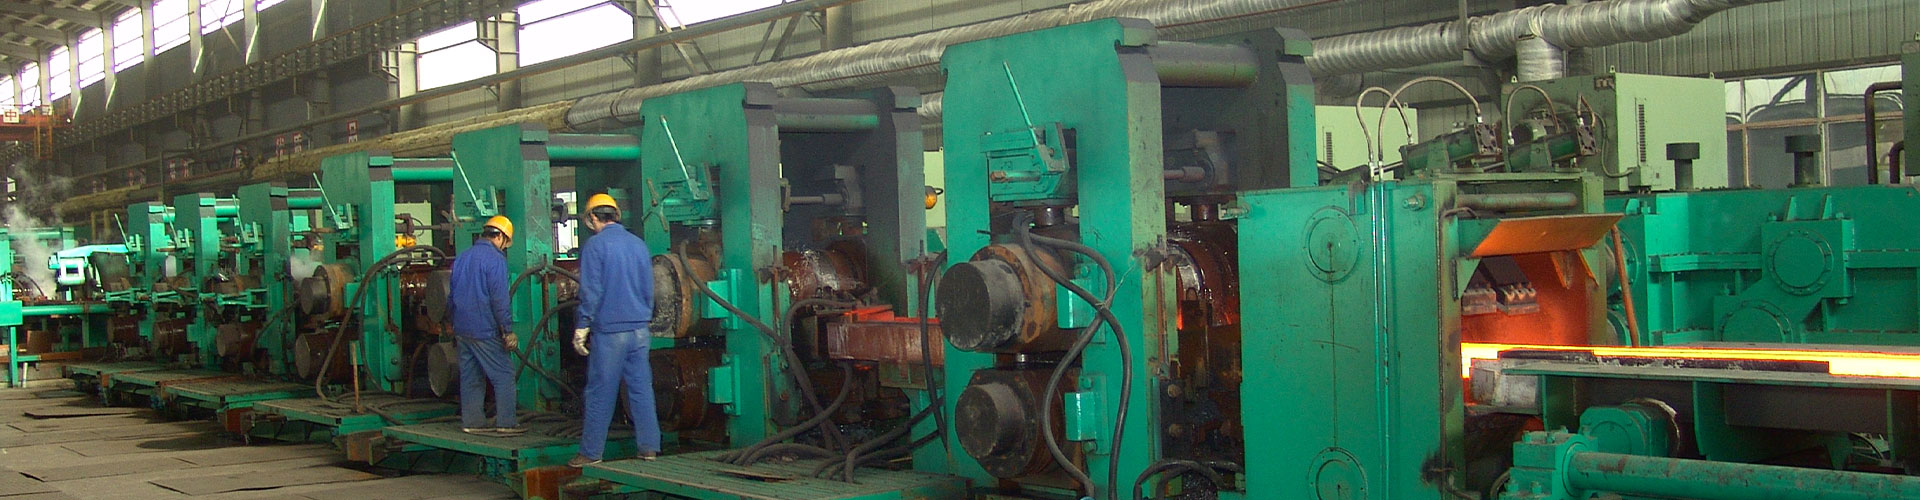
Эволюция механического оборудования для прокатки стали произвела революцию в металлообработке., обеспечение высокоточной обработки сплавов за счет контролируемых сжимающих усилий. По своей сути, В сталепрокатном оборудовании используются противоположные валки для уменьшения толщины материала и улучшения механических свойств за счет измельчения зернистой структуры.. Современные установки объединяют гидравлические/пневматические системы., автоматизация с компьютерным управлением, и протоколы профилактического обслуживания для оптимизации пропускной способности.
Классификация сталепрокатного оборудования
1. Системы горячей прокатки: Технологические слябы, нагретые выше температуры рекристаллизации (1100-1300°С). Основное оборудование включает в себя:
- Реверсивные черновые станы
- Поезда непрерывной отделки
- Системы охлаждения вытяжного стола
2. Установки холодной прокатки: Обработка материала при комнатной температуре для превосходного качества поверхности и точности размеров.:
- Тандемные мельницы с 4-6 стоит
- Дрессировочные станы для дрессировочной прокатки
- Линии отжига и цинкования
Ведущие производители, такие как HANI TECH предоставляем комплексные решения для станов горячей прокатки, включая печи с шагающими балками, гидравлические системы удаления накипи, и средства контроля натяжения моталки, соответствующие стандарту ISO 9001 стандарты. Их запатентованные алгоритмы оптимизации межвалкового зазора уменьшают разброс толщины на 22% по сравнению с обычными системами.
Критические компоненты прокатного оборудования
Высокопроизводительное механическое оборудование для прокатки стали опирается на прецизионные подсистемы.:
| Компонент | Технические характеристики | Функция | Материал |
|---|---|---|---|
| Рабочие рулоны | Диаметр: 400-1500мм Твердость: 70-85 HS Камбер: 0.05-0.2мм |
Поверхность первичной деформации | Кованый чугун HSS/дуплексный чугун |
| Резервные копии | Диаметр: 1200-2400мм Шероховатость поверхности: Ра 0,8 мкм Динамический баланс: G2.5 |
Предотвращение отклонения рабочих валков | Хромомолибденовая сталь |
| Гидравлический АРУ | Время ответа: | Контроль толщины в режиме реального времени | Управляемый сервоклапаном |
| Двигатели главного привода | Власть: 3-12 МВт Крутящий момент: 150-800 кН·м Диапазон скоростей: 1:1000 |
Мощность вращения рулона | Синхронный переменный ток с водяным охлаждением |
| Шпиндели | Крутящий момент: 45-450 кН·м Макс. об/мин: 150-600 Колебание: |
Передача крутящего момента | САЭ 4340 Легированная сталь |
| Системы охлаждения | Скорость потока: 500-4000 л/мин Давление: 10-40 бар Фильтрация: 25мкм абсолютный |
Управление температурой рулона | Нержавеющая сталь/полимер |
Комплексные металлургические решения
Предварительные процессы существенно влияют на эффективность прокатки. ХАНИ Металлургия специализируется на плавильных печах, производит заготовку премиум-класса для прокатных станов. Ключевые синергии включают в себя:
- Установки EAF/LF, обеспечивающие содержание азота ≤15 ppm
- Машины непрерывного литья заготовок с электромагнитным перемешиванием
- Системы прямой горячей зарядки, снижающие энергию повторного нагрева за счет 65%
Правильная однородность заготовки минимизирует износ валков и предотвращает разрушение полосы во время последующей обработки.. Статистический анализ подтверждает, что отклонения твердости, превышающие ±5 HB, в исходном сырье увеличивают число случаев растрескивания валков на 300%.
Эксплуатационные параметры и показатели производительности
| Тип оборудования | Скорость вращения (РС) | Максимальное снижение (%) | Годовая мощность (Миллион тонн) | Потребляемая мощность (кВтч/тонна) | Стандарты толерантности |
|---|---|---|---|---|---|
| пластинчатый стан | 1.5-7.5 | 50-70 | 0.6-2.5 | 45-75 | ИСО 9444 В 10029 |
| Стан горячей прокатки | 12-30 | 40-60 | 2-6 | 35-60 | АСТМ А480/А568 |
| Холодный стан-тандем | 15-42 | 35-85 | 0.8-2.2 | 80-150 | В 10139/10140 |
| Линия прокатки прутка | 8-18 | 20-35 | 0.3-1.2 | 55-90 | ИСО 6931-2/6932 |
Инновации в технологии прокатного стана
Промышленность 4.0 преобразования расширяют возможности механического оборудования для прокатки стали:
- Цифровые двойники: Виртуальные реплики в реальном времени прогнозируют термическую коронку валков с точностью ≤97 %.
- Обнаружение дефектов с помощью искусственного интеллекта: Системы контроля поверхности, выявляющие дефекты размером 0,1 мм при скорости линии 30 м/с.
- Гибридная смазка Эмульсии, обогащенные наночастицами, снижают коэффициент трения за счет 40%
Пакеты SMARTMILL® от HANI TECH включают датчики вибрации IoT на критических компонентах, таких как коробки передач и шпиндели., обеспечение профилактического обслуживания, которое сокращает время незапланированных простоев за счет 45%.
Протоколы устойчивого развития и обслуживания
Современное механическое оборудование для прокатки стали уделяет приоритетное внимание эффективности использования ресурсов за счет:
- Рекуперативные приводы постоянного тока, улавливающие энергию торможения
- Замкнутые контуры водяного охлаждения с
- Восстановление лазерной наплавки продлевает срок службы валков в 3 раза
Профилактическое обслуживание прокатного оборудования включает в себя:
- Ультразвуковой контроль валков каждые 500 часы работы
- Анализ смазки подшипников с интервалом в 250 часов
- Контроль чистоты гидравлической жидкости (НАН 1638 Сорт 6)
Будущие траектории развития
Новые технологии изменят механическое оборудование для прокатки стали:
- Магнитореологический контроль зазора между валками, обеспечивающий микросекундную регулировку
- Валки аддитивного производства из функционально классифицированных материалов
- Водородные нагревательные печи исключают выбросы CO₂
Что подтверждено эксплуатационными данными установок HANI, эти инновации позволят снизить удельное энергопотребление ниже 30 кВтч/тонну, обеспечивая при этом допуски на размеры ±0,05% для полосовой продукции.. Непрерывная эволюция механического оборудования для прокатки стали остается основополагающим фактором устойчивого производства во всем мире..