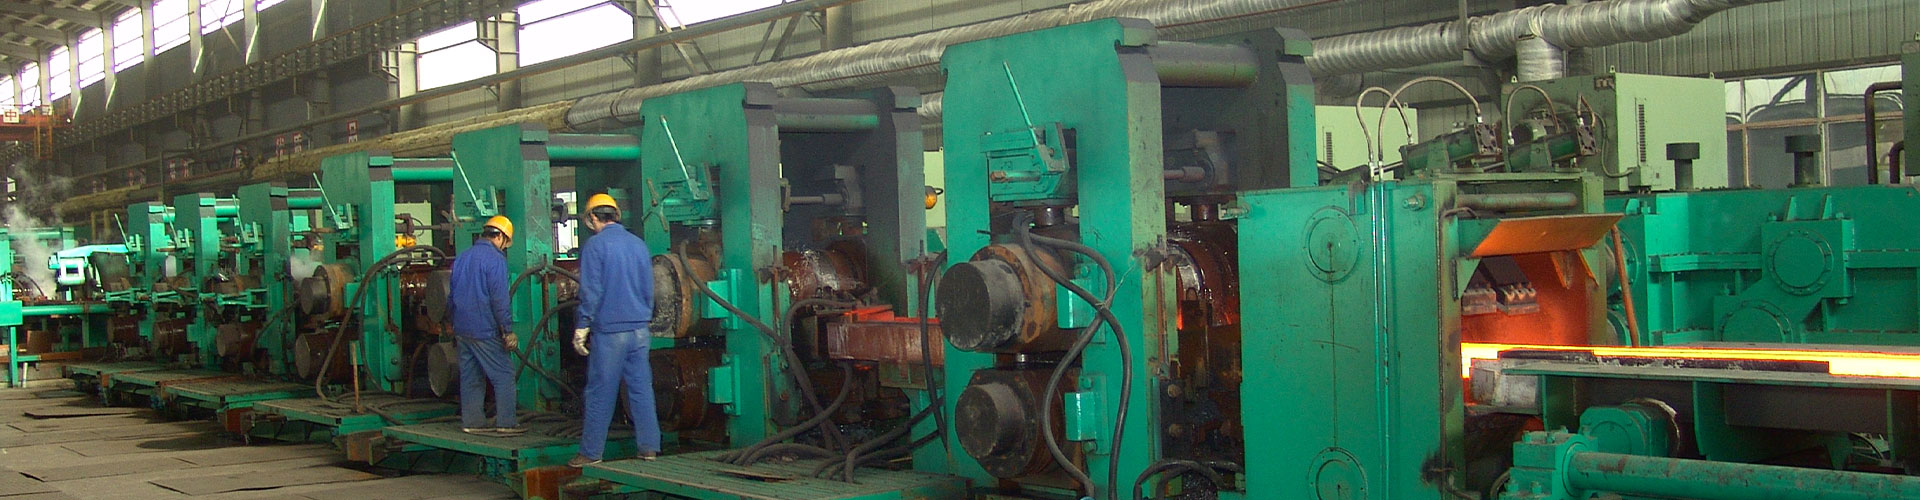
الدرفلة هي الطريقة السائدة لتشكيل الفولاذ. أكثر من 90% يتم تصنيع منتجات الصلب من خلال تكنولوجيا الدرفلة. ويتميز بكفاءة الإنتاج العالية, جودة نهائية مستقرة, تغطية واسعة للمواصفات وتشغيل آلي سهل. يشير الدرفلة على البارد إلى الدرفلة المعدنية التي تتم تحت درجة حرارة إعادة بلورة الفولاذ. تبلغ درجة حرارة إعادة بلورة الفولاذ حوالي 300 درجة مئوية, لذا فإن الدرفلة في درجة حرارة الغرفة تنتمي إلى إنتاج شرائح الفولاذ المدلفن على البارد النموذجي.
بالمقارنة مع الشرائط المدرفلة على الساخن, تتمتع شرائح الفولاذ المدرفلة على البارد بمزايا بارزة. إنها توفر دقة أبعاد عالية وسمك موحد, مع التحكم في انحراف السمك بالداخل 0.01 مم. يمكنهم إنتاج شرائح رفيعة جدًا لا يمكن تصنيعها عن طريق الدرفلة على الساخن. في أثناء, إنها تمتلك تشطيبًا ممتازًا للسطح وخصائص ميكانيكية شاملة متفوقة. وفقا لتكوين المواد, وتشمل المنتجات الكربون الصلب, الفولاذ المقاوم للصدأ وسبائك الصلب. عن طريق المعالجة السطحية, وهي مقسمة إلى غير مطلية, مغلفة بالغمس الساخن, المجلفن الكهربائي, معلب كهربائيا, شرائح فولاذية مطلية بالكروم ومطلية بالألوان.
1. خصائص العملية الأساسية لإنتاج شرائح الصلب المدرفلة على البارد
1.1 درجة حرارة الغرفة المتداول
يستخدم إنتاج شريط الفولاذ المدلفن على البارد لفائف مدرفلة على الساخن كمواد خام. المواد الخام لا تحتاج إلى تسخين وتشوه كامل للبلاستيك مباشرة في درجة حرارة الغرفة. يتمتع الفولاذ بمقاومة عالية للتشوه في ظل ظروف درجات الحرارة المنخفضة. تتطلب عملية الدرفلة ضغطًا كبيرًا للدرفلة, مما يضع متطلبات تحميل أعلى على معدات الإنتاج.
1.2 تصلب العمل الواضح
تزيد عملية الدرفلة على البارد من قوة وصلابة الفولاذ مع تقليل اللدونة, والذي يعرف بأنه تصلب العمل. يزيد التدحرج المستمر من مقاومة تشوه الفولاذ. بعد عدد معين من التمريرات المتداولة, يصبح الشريط الفولاذي صلبًا وهشًا ولا يمكن دحرجته أكثر. في الإنتاج الفعلي لشريط الفولاذ المدلفن على البارد, تعد إعادة التبلور والمعالجة الحرارية الأخرى ضرورية بعد تمريرات التدحرج الثابتة. تعمل هذه العمليات على استعادة اللدونة المادية, تقليل مقاومة التشوه وضمان عملية الدرفلة الرقيقة المستمرة.
1.3 وضع المتداول التوتر
تعتمد عملية الدرفلة على البارد بأكملها على التحكم في التوتر الأمامي والخلفي. يحقق تدحرج التوتر أهدافًا متعددة لتحسين الإنتاج. إنه يمنع انحراف الشريط الفولاذي ويضمن التدحرج المركزي. إنه يحسن تسطيح الشريط ويحافظ على سطح الشريط الأملس. فضلاً عن ذلك, فهو يقلل من مقاومة تشوه المعدن, يدعم إنتاج مواصفات فائقة الرقة ويخفض استهلاك الطاقة الإجمالي للإنتاج.
1.4 نسبة العرض إلى السمك كبيرة والتحكم في الشكل صعب
يمكن أن تصل شرائح الدرفلة المستمرة الباردة إلى الحد الأدنى من السماكة أدناه 0.1 ملم والحد الأقصى للعرض أعلاه 2000 مم, مع تجاوز نسبة العرض إلى السمك 10000. نسبة العرض إلى السمك الكبيرة تجعل تشوه الشريط الموحد أمرًا صعبًا. إنها تضع متطلبات صارمة للغاية لتكنولوجيا التحكم في شكل الشريط في إنتاج شريط الفولاذ المدلفن على البارد.
1.5 عملية التبريد والتشحيم اللازمة
أثناء المتداول, 84% ل 88% يتم تحويل عمل التشوه إلى حرارة. ترتفع درجة حرارة شرائح الفولاذ وبكرات العمل بسرعة. تؤدي درجة حرارة اللف المرتفعة بشكل مفرط إلى تقليل صلابة طبقة تبريد اللفة. إنه يضر بعمر خدمة اللفة وجودة سطح الشريط. تغير درجة حرارة اللفة غير المتساوية شكل اللفة وتدمر دقة الأبعاد واستواءها. تؤدي درجة الحرارة المرتفعة أيضًا إلى فشل مواد التشحيم المتداول.
يستخدم الماء أو المستحلب المائي على نطاق واسع كوسيلة للتبريد والتشحيم في الإنتاج. الوظائف المزدوجة المتوسطة للتبريد والتشحيم. إنه يقلل من معامل الاحتكاك المتداول والحمل المتداول, يتجنب التصاق لفة الصلب, يحمي الأسطح الملفوفة ويحسن بشكل كبير جودة سطح الشرائط المدرفلة على البارد النهائية.
2. تدفق الإنتاج الكامل للدرفلة المستمرة على البارد
الدرفلة المستمرة على البارد هي طريقة الإنتاج السائدة لشرائط الفولاذ المدرفلة على البارد, وهو ما يمثل أكثر من نصف إجمالي الإنتاج. تتضمن العملية الكاملة التخليل, المتداول المستمر البارد, الصلب, هدأ, التشطيب والطلاء, المتطابقة مع العمليات المساعدة مثل فك اللفائف, لحام, القص واللف.
2.1 تخليل
تشكل الملفات الفولاذية المدرفلة على الساخن قشور أكسيد على السطح أثناء التصنيع بدرجة حرارة عالية. يجب إزالة طبقة الأكسيد قبل الدرفلة على البارد. يستخدم التخليل الكيميائي لحمض الهيدروكلوريك على نطاق واسع في الصناعة. يقوم بتجريد قشور الأكسيد السطحي من خلال التفاعلات الكيميائية بين السائل الحمضي, أكسيد الحديد والحديد المعدني.
2.2 المتداول البارد المستمر
يتم إرسال الملفات المدرفلة على الساخن إلى عدة مطاحن متصلة بالسلسلة من أجل الدرفلة المستمرة للوصول إلى السمك المستهدف. تعتمد الوحدات الرئيسية تكوينًا بأربعة أو خمسة حوامل مع هياكل مطحنة بأربعة أو ستة ارتفاعات. يمكن أن تتجاوز سرعة دوران الوحدات المتقدمة الحديثة 1000 م/بي.
2.3 الصلب
يتم تسخين الشريط الفولاذي إلى درجة الحرارة المحددة, يعقد لفترة معينة ثم يبرد ببطء. التلدين يزيل تصلب العمل الناتج عن الدرفلة على البارد, يقلل من الصلابة ويعيد اللدونة المادية. يزيل الضغط الداخلي المتبقي, يستقر الهيكل المعدني ويتجنب تشوه المنتج النهائي. كما أنه يعمل على تحسين العيوب الداخلية مثل الحبوب الخشنة والتركيب غير المتساوي.
2.4 هدأ
التقسية هي عملية ثانوية للدرفلة على البارد بمعدل تخفيض قدره 1% ل 5%. كعملية تشطيب رئيسية, فهو يحدد الخواص الميكانيكية بشكل مباشر, التسطيح وجودة السطح للمنتجات النهائية. يعمل التقسية على تحسين تسطيح الشريط والانتهاء من السطح. يقوم بضبط الخواص الميكانيكية من خلال التحكم في معدلات التخفيض لتلبية متطلبات التطبيقات المتنوعة. لصفائح الفولاذ ذات السحب العميق, يؤدي التقسية إلى التخلص من منصة الإنتاجية ويضمن أداءً ممتازًا للرسم العميق.
يتم اعتماد المطاحن ذات الأربعة درجات عالية عندما لا يزيد معدل التخفيض عن 2%. يتم استخدام المطاحن ذات الأربعة درجات عالية الحرارة لشرائط رفيعة عالية الدقة بمعدل تخفيض قدره 2% ل 5%.
2.5 الطلاء والتشطيب
يتم إجراء المعالجات السطحية مثل الجلفنة والتعليب وفقًا لمتطلبات المنتج. بعد القص اللاحق, اللف وعمليات التشطيب الأخرى, يتم إنتاج المنتجات النهائية, بما في ذلك الملفات المدرفلة على البارد, صفائح مجلفنة, ألواح القصدير وملفات الفولاذ المقاوم للصدأ.
3. التقنيات الجديدة العملية في الإنتاج في الموقع
3.1 تقنية إزالة الأكسيد الخالي من الأحماض
التخليل التقليدي ينتج كمية كبيرة من مياه الصرف الصحي, غاز النفايات وحمض النفايات, مع ارتفاع تكاليف معالجة الملوثات. لا تستخدم عملية إزالة الترسبات الكلسية الخالية من الأحماض أي وسائط مسببة للتآكل ولا تنتج أي نفايات خطرة. إنه يتجنب فقدان المعادن الناتج عن التخليل ويوفر أسطح شريطية لامعة مع تكاليف صيانة منخفضة للمعدات, مناسبة لخطوط الإنتاج المتوسطة والصغيرة. تتضمن العملية التسخين, رد الفعل والتبريد. يتم تسخين الشريط بسرعة في جو غير مؤكسد. يتفاعل أكسيد الحديد مع الهيدروجين في جو غني بالهيدروجين لإنتاج الحديد المعدني. أخيراً, يتم تبريد الشريط في جو مختلط بالهيدروجين والنيتروجين لمنع الأكسدة الثانوية.
3.2 عملية الدرفلة الباردة ذات الحامل المزدوج
تتمتع المطاحن القابلة للانعكاس ذات الحامل الواحد بقدرة إنتاجية محدودة, في حين أن وحدات الدرفلة المستمرة التقليدية تحقق فقط كفاءة عالية في الإنتاج الضخم. تعتمد عملية الدرفلة الباردة ذات الحامل المزدوج الدرفلة المستمرة ذات الحاملين مع وظائف الدرفلة الأمامية والعكسية. تدمج المعدات وظائف الدرفلة على البارد والتلطيف, موازنة الإنتاج والتكيف مع الطلبات المتنوعة والصغيرة. المتطابقة مع تكنولوجيا الانضمام إلى لفائف المتداول, فهو يربط ملفات خام متعددة من أجل الدرفلة الموحدة, يزيد من وزن الملف الواحد, يقلل من فقدان المواد في الرأس والذيل ويحسن الإنتاجية والقدرة الإنتاجية.
3.3 التسخين التعريفي الصلب المستمر
التلدين في فرن الجرس التقليدي له دورات طويلة وجودة المنتج غير مستقرة. يتميز التلدين المستمر بالتشغيل المستمر, قدرة عالية, دورة قصيرة, ارتفاع معدل الاستخدام الحراري وعدد قليل من العيوب النهائية, تبسيط عمليات التقسية اللاحقة. يحقق التلدين المستمر بالتسخين التعريفي تسخينًا سريعًا للشريط الداخلي والخارجي من خلال التأثير التعريفي, تقصير دورات التلدين وضغط تخطيط الخط. وهي مجهزة بوحدات تسخين حثي طولية وعرضية لضبط معلمات العملية بمرونة وفقًا لدرجات ومواصفات الفولاذ.
3.4 تقنية تبريد النيتروجين السائل
التبريد المستحلب التقليدي يسبب تلوث مياه الصرف الصحي. تقوم عملية تبريد النيتروجين السائل برش النيتروجين السائل مباشرة على سطح الشريط عند مدخل المطحنة. إنه يزيل الحرارة المتداول بسرعة من خلال تبخير النيتروجين السائل دون أي تأثير تزييت تقريبًا. هذه التكنولوجيا الصديقة للبيئة لا تنتج أي تلوث سائل للنفايات. إنه يزيد من سرعة التدحرج ويسمح بتقليل التدحرج بشكل أكبر. الشريط النهائي له سطح موحد بدون بقايا مستحلب أو تآكل, تحقيق جودة سطحية على مستوى المرآة حتى في ظل ظروف التدحرج عالية السرعة.
3.5 تقنية التحكم في ترقق حافة الشريط
يحدث ترقق غير طبيعي في الحواف بسهولة أثناء التدحرج, زيادة فقدان التشذيب وتقليل إنتاجية المواد. يحدث بسبب عاملين. إن التسطيح المرن للفة العمل عند الحافة أخف من ذلك الموجود في مركز الشريط. في أثناء, تؤدي المقاومة الجانبية المنخفضة لمعدن الحافة إلى التدفق العرضي وتقلل من ضغط تدحرج الحافة. عن طريق تحريك بكرات العمل المستدقة محوريًا لمحاذاة القسم المستدق مع حافة الشريط, تعوض العملية فقدان سمك الحافة, يمنع بشكل فعال ترقق الحواف ويقلل من نفايات مواد التشذيب.
3.6 الكشف عبر الإنترنت ونظام التحكم بالكمبيوتر ثلاثي المستويات
خط الإنتاج مجهز بمقاييس سمك, عدادات السرعة, أجهزة قياس التسطيح وأجهزة قياس التوتر لجمع بيانات الإنتاج في الوقت الحقيقي. وينقسم النظام إلى ثلاثة مستويات. المستوى الأول هو مستوى التحكم الرقمي المباشر, تحقيق التحكم في الحلقة المغلقة للسمك, الضغط وغيرها من المعلمات الأساسية. المستوى الثاني هو مستوى التحكم في العملية, استكمال حساب المعلمة, تتبع الشريط, التعلم التكيفي, مراقبة الإنتاج وتحليل البيانات. المستوى الثالث هو مستوى التحكم في الإنتاج, المسؤول عن تخطيط الإنتاج, معالجة بيانات العقود والمواد الخام, نقل المعلمة وإدارة جودة المنتج.
3.7 معدات مطحنة التحكم في التسطيح
مع المتطلبات الصارمة بشكل متزايد لتسطيح الشريط, يتم تطبيق العديد من المطاحن الاحترافية على نطاق واسع للتحكم الدقيق في الشكل, بما في ذلك مصانع عبور لفة, مصانع تحويل لفة, مطاحن HC, مطاحن جامعة كاليفورنيا, مطاحن تحويل لفة مدببة ومطاحن VC. إنهم يحققون التصحيح المستهدف لعيوب شكل الشريط المختلفة لتحسين جودة المنتج النهائي.
4. اتجاه التنمية لصناعة قطاع الصلب المدلفن على البارد
تستمر سيناريوهات تطبيق شرائح الفولاذ المدرفلة على البارد في التوسع. تتطور عمليات إنتاج شرائح الصلب المدرفلة على البارد نحو الإنتاج الأخضر, دقة عالية وتمديد السلسلة الصناعية. تركز الصناعة على الحد من تلوث الإنتاج واستهلاك الطاقة. يعمل باستمرار على تحسين عمليات الدرفلة لتحسين دقة الأبعاد وجودة سطح المنتجات النهائية. ويمتد إلى صناعات المعالجة العميقة لتحسين كفاءة استخدام الفولاذ, تحقيق الاستخدام الفعال للموارد وتحقيق التنمية الصناعية المستدامة.