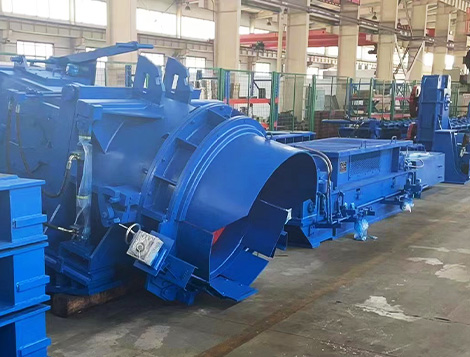
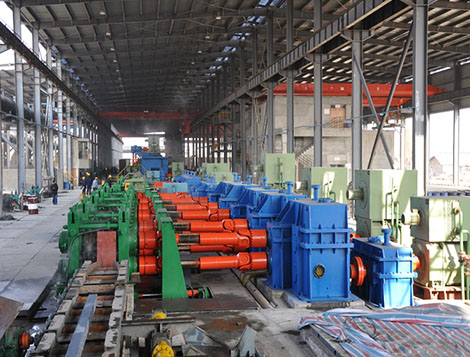
في السنوات الأخيرة, أدت التحسينات التقنية المتعددة بما في ذلك تحسين عملية الدرفلة وترقية أداء جهاز اللف إلى تعزيز صلابة اللف بشكل فعال, مقاومة الكراك الحراري ومقاومة التأثير. تعمل هذه الإجراءات على تقليل استهلاك اللفائف وإطالة عمر خدمة اللف بشكل كبير. تحلل هذه الورقة بشكل أساسي حالات فشل اللفة النموذجية في إنتاج الشرائط الضيقة الساخنة: تشظي غير منتظم في وسط أخاديد اللفة, تكسير حلقة اللفة وعيوب الحفر في أخاديد اللفة, ويقترح حلول تبريد مستهدفة محسنة تتوافق مع ظروف خط الإنتاج الفعلية. تعمل معدات التبريد المحسنة ونظام إمداد المياه على تحسين كفاءة تبريد اللفة بشكل كبير. في أثناء, توسيع حلقات لفة بشكل مناسب, إن اختيار مواد اللف المناسبة واعتماد الأجهزة المساعدة المطابقة يمكن أن يزيل بشكل فعال عيوب التشقق والتشظي.
يمكن لنظام التحسين المتكامل هذا القضاء على تقشير الكتل غير المنتظم في منتصف أخاديد اللف, حل الشقوق الدائرية وتأليب السطح, ورفع كفاءة التشغيل المستقرة الشاملة للفات.
اللفات هي المعدات الأساسية الهامة في إنتاج المعادن. الاتصال مباشرة بالفراغات الفولاذية, تقوم اللفات بتشويه الفراغات تحت ضغط التدحرج لتصنيع منتجات الصلب التي تلبي معايير الجودة المحددة. لذلك, تتطلب اللفات مقاومة التعب المتميزة ومقاومة التآكل. مع تزايد الطلب في السوق على منتجات الصلب المدرفلة, يؤدي الاستهلاك المفرط للفة إلى رفع تكاليف الإنتاج عامًا بعد عام. على هذه الخلفية, كيفية تعزيز الإنتاجية المتداول, أصبح تقليل تكرار استبدال اللفة وإطالة عمر خدمة اللفة مصدر قلق رئيسي في جميع أنحاء الصناعة المعدنية.
تعمل القوائم في ظل ظروف الخدمة القاسية: ارتفاع درجة الحرارة, الضغط الشديد, دورات متناوبة بين الساخن والبارد وكشط مقياس أكسيد الحديد. تتحمل البراميل الدوارة الموجودة على كل حامل مطحنة الضغط الميكانيكي المشترك, احتكاك, الإجهاد الحراري وأحمال التأثير, مما يؤدي بسهولة إلى التآكل, التشقق والتشظي وتقصير عمر خدمة اللفة بشكل كبير. كعنصر أساسي في مصانع الدرفلة, القوائم تنطوي على تكاليف شراء عالية, ويعتبر استهلاك اللفائف مؤشرًا اقتصاديًا حيويًا يرتبط ارتباطًا مباشرًا بإجمالي تكلفة الإنتاج.
1 أهمية إطالة عمر خدمة اللفة
اللفات عبارة عن مكونات عمل عالية الاستهلاك تؤدي بشكل مستمر إلى تشوه البلاستيك للمعادن في مصانع الدرفلة, وهو ما يمثل نسبة كبيرة من إجمالي نفقات الإنتاج. يمكّن نظام إدارة اللفات الكامل المشغلين من تتبع حالة الخدمة الكاملة ودورة حياة كل لفة على حدة. مطابقة وتطبيق لفة موحدة, التحكم العقلاني في بدل الطحن يقلل من تلف إجهاد اللفة, ضمان تشغيل مطحنة مستقرة, إطالة عمر خدمة البكرات وتقليل وقت التوقف غير المخطط لاستبدال البكرات. تعمل هذه التحسينات على رفع إنتاجية خطوط الدرفلة والفوائد الاقتصادية. يعد نظام إدارة اللف السليم وإجراءات الإدارة الموحدة من العوامل الأساسية لخفض تكاليف إنتاج اللف وإطالة عمر خدمة اللف.
يجب تعيين موظفين متخصصين لإدارة القوائم باستخدام نظام كامل لتتبع دورة حياة القوائم. يجب الاحتفاظ بالسجلات الكاملة للتفتيش الوارد لمستودع القوائم, تطبيق الاقتران, كشف الكراك وإزالة لفة غير طبيعية. تعد المراقبة المنهجية للعملية الكاملة لحالة خدمة الأسطوانة ومسار الاستخدام أمرًا بالغ الأهمية لتقليل استهلاك الأسطوانة وإطالة عمر خدمة الأسطوانة.
2 عيوب الرول الشائعة في الإنتاج
2.1 التشظي غير المنتظم في مركز الأخاديد الدائرية
يعد المحتوى النحاسي الزائد في التركيب الكيميائي للأخاديد المدرفلة هو السبب الرئيسي للتشقق المركزي غير المنتظم. عندما يتم تسخين المنطقة المركزية لأخاديد اللف, يهاجر النحاس باستمرار على السطح الداخلي لجدار الأخدود. يتميز النحاس بنقطة انصهار منخفضة, مما يقلل بشكل كبير من اللدونة الساخنة لسطح اللفة ويسبب تشققات صغيرة على السطح. تتوسع هذه الشقوق وتنتشر مع هجرة النحاس المستمرة, مما تسبب في النهاية في تشظي الكتلة غير المنتظمة.
أخذ المتداول الشريط الضيق الساخن كمثال, يسمح الإشراف غير الكافي في الموقع لمشغلي التشطيب بضبط الحمولة المتداولة لكل أخدود بشكل تعسفي, مما يؤدي إلى تآكل غير متناسق عبر الأخاديد المختلفة. أثناء تجديد لفة, لا يمكن إزالة الشقوق الصغيرة المتبقية بالكامل عن طريق الدوران. عندما يتم إعادة اللفة المعاد صياغتها إلى الإنتاج, تتوسع الشقوق الصغيرة بسرعة وتترابط لتشكل شقوقًا عيانية, مما أدى إلى تشظي المعادن الأخدود.
2.2 تكسير حلقة اللف
حلقات اللف تتحمل ضغط التجميع المتراكب, الإجهاد الحراري والإجهاد المتداول أثناء الإنتاج. يصل إجهاد الشد العرضي عند القطر الداخلي لحلقات اللف إلى مستوى عالٍ أثناء التدحرج, ولا يمكن للحلقات الملفوفة المصنوعة من مادة واحدة أن توفر عمر خدمة طويل. يؤدي تركيز الضغط المحلي جنبًا إلى جنب مع الضغوط المتناوبة الأخرى إلى حدوث ضرر لا رجعة فيه في تشقق الحلقة الدائرية.
2.3 عيوب الحفر على الأخاديد رول
تأليب (المعروف أيضا باسم البقع البقعية) هو عيب سطحي واسع الانتشار يتميز بالخشونة, أسطح الأخدود غير المستوية. تظهر عيوب التنقر في شرائح مستمرة, بقع جزئية أو بقع متفرقة. يُسمح بالتنقر البسيط طالما أن عمقه لا يتجاوز سمك المنتج المسموح به. الأسباب الجذرية الرئيسية للتنقر مذكورة أدناه:
- تمريرة نهائية متآكلة أو أخاديد تمرير متوسطة, أو مقياس أكسيد الحديد المجزأ والمضمن على الأسطح الملفوفة;
- يتم ضغط أكسيد الحديد المجزأ وتقشيره على سطح المخزون المدرفل;
- التآكل الكيميائي على سطح اللفة;
- الأكسدة السطحية الشديدة للفراغات الفولاذية أثناء إعادة التسخين.
2.4 كسر رول
التأثيرات, جلد الذيل, يؤدي تشويش الفولاذ وحوادث الإنتاج غير الطبيعية الأخرى إلى حدوث شقوق داخلية وسطحية بالإضافة إلى بقع ناعمة على اللفات. تؤدي هذه العيوب إلى تعطيل التدحرج المستقر بشدة وتقصير عمر خدمة اللف. تتسبب الشقوق المخترقة الشديدة في حدوث تشظي سابق لأوانه لمساحة كبيرة وإجبار على التقاعد المبكر.
3 تحليل السبب الجذري لفشل اللفة
تنشأ عيوب اللفة من عوامل متعددة: التشغيل اليدوي غير السليم, أداء تبريد غير كاف, معلمات عملية الدرفلة غير المعقولة والعيوب الكامنة في جودة مادة اللف. يؤدي التبريد غير الكافي أو غير المتطابق إلى حدوث اختلافات جذرية في درجات الحرارة على الأسطح الملفوفة, إحداث الإجهاد الحراري الذي يسرع تشظي السطح. تؤدي درجة حرارة اللف المرتفعة بشكل مفرط إلى إضعاف قوة اللفة ومقاومة التآكل, إثارة انفجار الأخدود, شظايا معدنية, التكسير الحراري وحتى الكسر الكامل للفة.
تشتمل محركات الفشل الإضافية على اختيار غير مناسب لمواد اللف غير المتطابقة مع درجات الفولاذ المدلفن وعمليات الإنتاج, فضلا عن أخطاء المشغل مثل لف الفولاذ وتراكم المخزون, مما يؤدي إلى انفجار الأخدود, تقشير المعادن وكسر اللفة.
شوائب معدنية هشة داخل الفراغات الفولاذية (SiO₂, آل₂O₃, شوائب السيليكات) كما يؤدي أيضًا إلى تقصير عمر خدمة اللف بشكل كبير. ويختلف مستوى الخطر مع كمية التضمين, الحجم والتشكل: يؤدي الجزء الأكبر من الحجم وحجم الجسيمات الأكبر إلى إحداث ضرر أكبر, وخاصة الادراج ذات الحواف الحادة الزاويّة.
4 التدابير المضادة التقنية الأمثل
4.1 ترقية أجهزة التبريد لفة
يؤدي تحسين معدات التبريد إلى تحسين كفاءة استخدام مياه التبريد وأداء تبديد الحرارة لإطالة عمر اللفة. تتراكم الحرارة الجماعية أثناء التدحرج, لذلك مطلوب التبريد المستمر لتثبيت درجة حرارة اللفة, تمديد دورات تغيير اللفة وضمان التحكم في درجة حرارة المعالجة. يتكون نظام التبريد الدوار من خزانات مياه التبريد الأولية والثانوية. يتم رش مياه التبريد الأولية بشكل محوري من خلال الشقوق إلى منطقة الدرفلة لتشحيم وتبريد الأنابيب النحاسية. التبريد الثانوي يخفض درجة حرارة الأنبوب بسرعة, يمنع الهواء من الدخول إلى الغلاف المتدحرج ويتجنب أكسدة أنبوب النحاس. يتم اعتماد حلقات رش الماء للتبريد المباشر لسطح اللفة.
تتجاوز سرعة المحرك الرئيسي 1300 دورة في الدقيقة ومحرك لفة مساعد يعمل أعلاه 700 دورة في الدقيقة تحت المتداول عالي السرعة. يعد التحكم الدقيق في تدفق مياه التبريد والضغط أمرًا إلزاميًا, مع إمدادات التبريد الكافية المستمرة. يجب استبدال اللفات ذات درجة الحرارة الزائدة عن الحد على الفور لتجنب التشقق الناتج عن الإجهاد الحراري. تتطلب درجة حرارة اللفة المستقرة تدفق مياه التبريد أعلاه 3500 L/h وضغط المضخة يتم التحكم فيه أدناه 0.8 الآلام والكروب الذهنية.
تم استبدال هيكل خزان المياه المثقوب المربع الأصلي بفوهات أسطوانية صلبة. تتم إضافة صفين من شقوق الماء البيضاوية عند تقسيم المواضع الإسفينية, تغطي عرض إسفين من 5 إلى 8 ملم. يتم مضاعفة حجم إمداد المياه عند الأوتاد المقسمة ثلاث مرات مقارنة بالمناطق الأخرى لتعزيز التبريد المحلي وإطالة عمر الخدمة لأخاديد التقسيم الإسفينية.
4.2 تحسين معلمات مياه التبريد & تحديث نظام إمدادات المياه
يجب التحكم في درجة حرارة ماء التبريد في حدود 40 إلى 60 درجة مئوية. يؤدي ارتفاع درجة حرارة الماء بشكل مفرط إلى تسريع كسر اللفة, في حين أن درجة الحرارة المنخفضة للغاية تعطل إعادة بلورة الفولاذ وتقلل من جودة المنتج النهائي; تؤدي درجات الحرارة المرتفعة أو المنخفضة للغاية إلى تفاقم أضرار التعب الحراري.
تم إعادة بناء نظام أنابيب مياه التبريد: يتم ترقية إمدادات المياه منخفضة التعكر إلى إمدادات المياه ذات التعكر المتوسط, وتم تجهيز محركات الدفع ذات التردد المتغير لمضخات المياه لتحقيق استقرار الضغط الهيدروليكي التلقائي القابل للتعديل 0.8 الآلام والكروب الذهنية.
4.3 تمرير الجدول الزمني الأمثل
تؤثر كفاءة التبريد المحدودة على أداء مطحنة الشريط الضيق الساخنة φ550. بناءً على تصميم المرور الأصلي, يتم تطبيق مبدأ النشر القسري على حامل المطحنة رقم 1. نظرا لارتفاع درجة حرارة المخزون النهائي K1, يتم ترتيب تمريرات الانتشار القسرية على منصات K3 وK4, مع خطوط سفلية مستقيمة لنشر الأخاديد. يتم ضبط زاوية ميل التمرير لأخاديد النشر القسري على 17.7 درجة لتجنب التجاعيد السطحية وجودة السطح النهائية غير المؤهلة بعد الانتشار على K3 وK4. يتم تنفيذ تعديلات الأبعاد المقابلة على أخاديد لفة K6 للتخلص من عيوب سحب الذيل.
4.4 مادة الحلقة الدوارة & تحسين البعد
لنأخذ Q215 الفولاذ ذو الشريط الضيق الساخن كمثال, يحدد التصميم الأولي أ 19.0 مم تباعد الأخدود المركزي و 7.8 مم عرض حلقة اللفة المتوسطة, تلبية معايير التصميم النظري. لكن, عرض الحلقة الضيقة يؤدي بسهولة إلى تشققات التعب وكسر الحلقة الكاملة تحت الأحمال الدورية. لحل هذه المشكلة, تم إعادة تصميم فجوة اللفة من أجل 22.0 مم, ويتم زيادة عرض حلقة اللفة المتوسطة إلى 10.8 مم.
4.5 تعديل نظام التحكم التلقائي في السماكة
تتقلب قوة التدحرج مع سمك الدخول, توتر, معامل الاحتكاك ومقاومة التشوه, بينما تؤثر منحنيات التشوه بشكل مباشر على سمك شريط الخروج. التحكم التلقائي في القياس (ايه جي سي) يعتمد خوارزميات نموذجية لتنظيم سمك الشريط تلقائيًا, حالة الدرفلة والاضطرابات الخارجية, تحقيق الإعداد الذكي للضغط المتداول, سرعة الخط وفجوة اللف للتحكم الدقيق في تحمل السُمك. تتميز أنظمة اللولب الهيدروليكية المجهزة بـ AGC بدقة تحكم عالية واستجابة سريعة. يعتمد التحكم الدقيق في سمك البلاطة على التحكم الموثوق في جودة المطحنة ووحدات AGC الهيدروليكية الكافية. لمطحنة التشطيب رقم 6 لخط الشريط, يتراوح سمك الهدف الذي يتم التحكم فيه من 2.7 مم ل 27 مم مع معدل الانحراف المسموح به 10%.
4.6 توحيد إجراءات التشغيل لتجنب الأضرار التي يسببها الإنسان
يعد التشغيل غير السليم سببًا شائعًا لتلف اللفة; تمت صياغة مواصفات التشغيل الموحدة على النحو التالي:
- منع الاتصال المباشر بين الأدلة والأسطح الدوارة;
- اتبع بدقة إجراءات تبديل مياه التبريد لتجنب التشغيل الجاف بعد استبدال اللفة;
- تعزيز التفتيش المنتظم للمعدات; توقف فورًا عن الإنتاج بمجرد حدوث لف الفولاذ, وانتظر حتى يبرد مخزون الجرح إلى درجة الحرارة المحيطة قبل التخلص منه;
- التحكم بشكل صارم في شكل المخزون المدلفن وفقًا للمعايير الفنية ومنع التخفيض المفرط في التمريرة الواحدة;
- قم بقص المخزون الأسود المؤكسد بالكامل عند رؤوس الشريط وحظر تغذية الفولاذ الأسود المؤكسد بشدة في المطاحن.
4.7 تأكد من وجود بدل كافٍ لتجديد وتدوير الخراطة
يعتمد إنتاج الحمولة المستقرة لكل أخدود لفة على الإزالة الكاملة للشقوق المتبقية أثناء إعادة الطحن. الشقوق المتبقية غير القابلة للإزالة تقلل بشكل كبير من قدرة التدحرج وتلوث جودة سطح المنتج النهائي. للفات النهائية ذات الشريط الضيق الساخن Q215, يتم تحديد الحد الأدنى المسموح به للدوران على النحو التالي: 600 مم. يجب إلغاء اللفات التي تحتوي على شقوق صغيرة متبقية والتي لا يمكن إزالتها بالكامل بعد الدوران ومنع إعادة استخدامها.
5 خاتمة
يمكن أن يؤدي تنفيذ تدابير التحسين المتكاملة المذكورة أعلاه إلى إطالة عمر خدمة اللفة بشكل كبير, تقليل تكرار استبدال اللفة وخفض كثافة اليد العاملة للعمال. يعمل النظام الأمثل على التخلص من التشظي غير المنتظم في مراكز أخدود اللف ويحل عيوب التشقق والنقر في حلقة اللف. يتم التخلص تقريبًا من تآكل الأخدود الناتج عن التبريد, تم تحسين جودة المنتج النهائي, ويتم رفع متوسط كفاءة التشغيل الفعالة للمطحنة بشكل كبير.