Las vigas en H laminadas en caliente evolucionan a partir de las vigas en I tradicionales después de un diseño estructural optimizado. Pertenecen a aceros de sección verde económicos con excelentes prestaciones mecánicas.. Para empezar, Las vigas en H poseen dimensiones de sección transversal racionales y alargamiento uniforme del metal durante el laminado, por lo que la tensión residual interna se mantiene baja. En comparación con las vigas en I estándar, Las vigas en H presentan un módulo de sección más grande, peso propio más ligero, mayor capacidad de carga y menor consumo de acero en bruto.
En los últimos años, Las vigas en H obtienen una amplia aplicación en los sectores de la construcción de acero pesado. Los escenarios típicos abarcan maquinaria de elevación de gran tamaño., fundaciones para equipos pesados, marcos de soporte de gran luz, plataformas petrolíferas marinas y proyectos de ingeniería energética. Su fácil instalación y sus confiables propiedades mecánicas los convierten en el material estructural preferido..
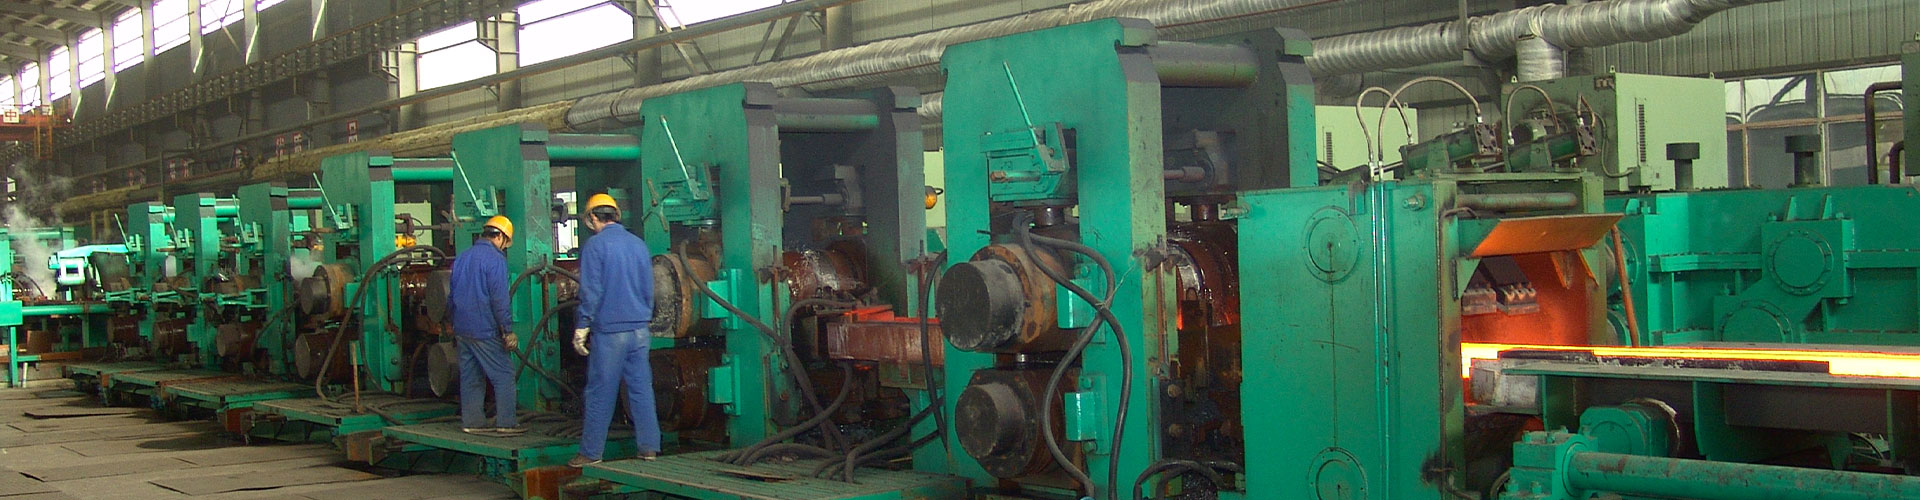
La gran línea de producción de vigas en H de Laigang se inauguró en septiembre 2005. Todo el equipo de laminación y la tecnología de fabricación fueron importados de SMS Meer de Alemania., con una producción anual diseñada de 1 millones de toneladas. Para espacios en blanco crudos, la línea adopta losas de colada continua ultrafinas y con forma casi neta, que se encuentran entre las especificaciones en blanco más avanzadas del mundo. Mientras tanto, Aplica tecnologías avanzadas maduras.: Calefacción digital de llama ancha y laminado en tándem X-H compacto. Estos procesos apoyan la alta eficiencia., Fabricación de perfiles de acero que ahorra energía y es económica..
Esta línea de producción puede fabricar vigas en H que van desde H250 mm hasta H1000 mm., casi alcanzando la especificación máxima mundial de producción de vigas en H. Aún así, El envejecimiento prolongado del equipo y la pérdida gradual de precisión de las herramientas de laminación crean defectos frecuentes en el producto durante la laminación.. Los defectos comunes incluyen la excentricidad de la pieza de trabajo., Tolerancia dimensional inestable y de flexión.. Peor aún, Un simple ajuste del proceso no puede eliminar por completo muchos de estos defectos.. Estos problemas restringen severamente la calidad de las vigas en H terminadas y la producción estable y continua..
1 Composición del sistema de herramientas de laminadores universales
El flujo de laminación de vigas en H en Laigang sigue dos etapas principales de laminación. Primero, un molino de desbaste de dos alturas (molino BD) rueda losas en bruto en espacios en blanco intermedios. Próximo, el grupo de molinos en tándem (MT) realiza laminado continuo reversible para formar vigas en H terminadas. El juego TM contiene dos fresas universales y una fresa canteadora..
Las piezas pasan por UR – E – UF en la primera pasada de laminación. Después, la línea invierte la dirección del material, y los espacios en blanco pasan por UF – ED – UR secuencialmente. Después de rodar repetidamente en tándem, vigas en H terminadas salen del molino de UF.
Los molinos universales UR y UF constan cada uno de un juego de rodillos horizontales accionados por motor y un juego de rodillos verticales pasivos.. Su función principal es la reducción del espesor del alma y del ala de la viga.. La fresadora bordeadora de dos alturas ED solo procesa los extremos de las bridas para controlar la altura final de las mismas.. En breve, la precisión dimensional, El estado de formación y la deformación del metal de las vigas en H dependen principalmente del rendimiento de los molinos universales UR y UF..
Un laminador universal completo incluye tres conjuntos centrales.: sistema de rollo horizontal, sistema de rodillo vertical y sistema de protección de guía. Los rodillos horizontales y verticales juntos forman el sistema de paso en forma de H., que contacta directamente con los espacios en blanco y completa la deformación plástica. Por lo tanto, la precisión de posicionamiento de su ensamblaje decide la tolerancia dimensional final de las vigas en H.
Por otro lado, Los protectores de guía introducen las piezas en bruto en los rollos suavemente y guían el acero terminado fuera del laminador.. Previenen la torsión de la tira, desplazamiento horizontal y bobinado de rollos durante la producción. Por esta razón, La precisión dimensional de las guardas guía afecta directamente el estado de formación de la pieza de trabajo, como por ejemplo, flexión y torsión..
1.1 Sistema de Rodillos Horizontales de Molinos Universales
El sistema de rodillos horizontales combina calzos de rodillos y rodillos de trabajo horizontales.. Cada conjunto de calzo contiene placas de presión., placas deslizantes axiales, placas deslizantes principales y carcasas combinadas. Un lado del sistema de rollo se conecta al motor de accionamiento principal., mientras que las placas deslizantes encajan perfectamente con la carcasa del molino para formar una unidad integrada.
Cualquier desviación en el tamaño del componente., El desgaste excesivo o la mala precisión del ensamblaje deformarán todo el conjunto del calzo.. El error se transfiere a los rodillos horizontales instalados y finalmente causa defectos dimensionales en las vigas H laminadas..
1.1.1 Placas de presión con calzo enrollable
El desgaste desigual o el espesor inconsistente entre las placas de presión izquierda y derecha crean una desviación de altura en ambos lados del calzo.. Como resultado, Los rodillos horizontales se inclinan ligeramente durante el funcionamiento.. El pase en forma de H pierde su forma simétrica., y la distancia entre rodillos se vuelve desigual: Un lado tiene un espacio más amplio mientras que el otro lado se estrecha..
Durante el rodaje, el lado del espacio estrecho aporta un mayor alargamiento del metal, y el lado del espacio ancho produce un alargamiento menor. La pieza de trabajo se dobla hacia el lado de bajo alargamiento y forma defectos de desplazamiento del cabezal..
Además, Las placas de presión desgastadas dejan espacios entre las placas y los calzos.. Aparte de la inclinación del rollo, la curva de rigidez general del juego de rodillos se distorsiona gravemente. La pasada de rodadura pierde geometría estándar., lo que lleva a una tolerancia dimensional inestable del acero acabado.
1.1.2 Placas deslizantes axiales con calzo enrollable
El desgaste continuo reduce el ancho total de las placas deslizantes axiales.. Se forma un espacio excesivo entre los calzos y las carcasas del molino.. Todo el calzo se desplaza axialmente dentro de la carcasa., lo que acorta la carrera efectiva del ajuste axial en línea. Los operadores enfrentan dificultades para ajustar la forma y las dimensiones de la pieza de trabajo.
Además, Las placas deslizantes desplazadas activan el movimiento axial del calzo.. Las líneas centrales de los rodillos horizontales superior e inferior no se alinean. El trabajo de calibración distribuye la desviación total a un lado del pistón hidráulico y corta la carrera ajustable del pistón opuesto.. La dificultad de adaptación aumenta drásticamente, y el control estable de las dimensiones se vuelve imposible.
1.1.3 Placas deslizantes principales con calzo antivuelco
El desgaste intenso de las placas deslizantes principales no logra bloquear los calzos firmemente dentro de la carcasa. Los rodillos horizontales pierden un posicionamiento confiable y aumentan la dificultad de ajuste. La estabilidad de rodadura disminuye significativamente. Al mismo tiempo, El impacto periódico de la rodadura transfiere vibraciones adicionales a todo el sistema de transmisión y daña su estabilidad de funcionamiento..
1.2 Sistema de rodillo vertical de laminadores universales
El sistema de rodillos verticales incluye rodillos de trabajo verticales y cajas de rodillos verticales.. Los rollos verticales se instalan dentro de cajas dedicadas., y toda la caja encaja en la carcasa del molino. Junto con rollos horizontales, construyen el paso completo de deformación de la viga H. Las superficies de los rodillos verticales procesan las dos alas de las vigas en H.. Dos factores clave determinan la precisión de las herramientas de rodillo vertical: Precisión de posicionamiento de rodillos verticales y tolerancia de ajuste entre cajas de rodillos verticales y carcasas de molino..
1.2.1 Precisión de dimensión de posición de rodillos verticales
Este índice se refiere al espacio libre de montaje entre los rollos verticales y sus cajas., cubriendo dos puntos de control centrales: espacio de ajuste entre la ventana de la caja y los rollos verticales, y dimensión de la base de las cajas enrollables verticales.
1.2.1.1 Espacio de ajuste entre la ventana de la caja de rollo vertical y los rollos verticales
Espacio libre excesivo (A1 y A2) El interior de la ventana de la caja de rollo crea espacio móvil adicional para rollos verticales.. Los rodillos verticales se hunden y forman un espacio en forma de cuerno.. El espacio entre los rollos verticales y el rollo horizontal superior se reduce, mientras que el espacio entre los rollos verticales y el rollo horizontal inferior se ensancha. En producción, Las vigas en H terminadas muestran alas superiores delgadas y alas inferiores gruesas.. Una desviación grave conduce a productos desechados.
1.2.1.2 Dimensión base de cajas de rollos verticales
Las dimensiones de la base desviadas provocan dos fallos típicos. Primero, Las superficies de los rodillos verticales no pueden unirse completamente a los rodillos horizontales durante la calibración., y pasar la calibración falla completamente. Segundo, La tolerancia de ajuste no coincidente distorsiona la unión entre las tuberías de la caja y los conectores de la culata.. El agua de refrigeración tiene grandes fugas y debilita el rendimiento de refrigeración del rodillo vertical..
Además, Los rollos verticales inclinados dentro de las cajas forman espacios en forma de cuerno.. Las piezas de trabajo producen cabezas dobladas hacia arriba o hacia abajo., y el defecto de espesor de brida desigual (parte superior delgada, fondo grueso) aparece repetidamente, lo que puede provocar chatarra masiva.
1.2.2 Tamaño de ajuste entre cajas de rollos verticales y carcasas de molinos
Si la dimensión exterior de las cajas enrollables verticales es demasiado pequeña, Los operadores no pueden empujar las cajas dentro de las carcasas del molino suavemente.. Si la dimensión es demasiado grande o la altura horizontal difiere en dos lados, Los rodillos verticales se inclinan después del arranque del equipo.. El espesor de las alas superior e inferior se vuelve inconsistente, y defectos graves en el cabezal de flexión provocan el apilamiento de acero entre los soportes del laminador.
1.3 Sistema de guardia de guía
Este molino universal adopta protectores guía montados en vigas.. Los soportes fijos en las vigas transversales bloquean todas las unidades de guía.. Dos factores dominan la precisión de todo el sistema de guía.: ancho & longitud de las guardas guía, y tolerancia coincidente entre las ranuras del asiento de la viga y las vigas transversales.
1.3.1 Ancho y largo de las guardas guía
Las protecciones de guía demasiado anchas hacen que las paredes laterales aprieten la pieza en bruto que pasa.. Se forman rayones en la superficie y se reduce la calidad de la superficie del acero acabado.. Los protectores de guía demasiado estrechos pierden una posición estable para las piezas de trabajo. Los espacios en blanco muerden el rollo de manera desigual., y los accidentes por apilamiento de acero ocurren fácilmente.
Si las guardas de guía son demasiado cortas, El espacio libre entre las guías delantera y trasera aumenta.. Las piezas de trabajo se desplazan lateralmente durante el laminado y provocan atascos.. Si las guardas guía son demasiado largas, El espacio entre dos unidades de conserjería se vuelve demasiado estrecho.. Los operadores no pueden ajustar las posiciones de protección libremente, y el trabajo de cambio de rollo requiere más tiempo.
1.3.2 Coincidencia entre las ranuras del asiento de la viga y las vigas transversales
Un espacio excesivo entre las placas deslizantes de la viga y las placas deslizantes de las ranuras del asiento de la viga no pueden bloquear las vigas transversales horizontalmente.. Durante el rodaje, Los conjuntos de vigas giran hacia la izquierda y hacia la derecha siguiendo el movimiento de la pieza de trabajo.. Las guías de protección conectadas giran sincrónicamente. Se forman grandes espacios entre las superficies del rodillo y los bordes cortantes del protector., lo que aumenta enormemente el riesgo de fallas de apilamiento de acero.
2 Optimización de procesos & Estándares de control de precisión
Basado en todos los factores anteriores que dañan la precisión del ensamblaje de herramientas, Formulamos límites de tolerancia unificados para cada dimensión clave.. Se publica una tabla estándar completa de puntos de control de precisión y reglas de mantenimiento diario para la gestión in situ.. La tabla registra claramente índices de precisión calificados., rangos de tolerancia permitidos y medidas de restauración estandarizadas. Este documento guía el trabajo regular de recuperación de precisión y eleva el nivel general de gestión de precisión del equipo en la línea de producción..
3 Conclusión
- Los principales factores que dañan la precisión del sistema de rodillos horizontales son las placas de presión desgastadas., placas deslizantes axiales y placas deslizantes principales. Estos defectos provocan el desplazamiento del cabezal., tolerancia dimensional inestable, mala estabilidad de rodadura e impacto de rodadura intenso.
- Espacios de ajuste irrazonables entre los rollos verticales y las ventanas de la caja enrollable, Las dimensiones desviadas de la base de la caja del rodillo y los tamaños no coincidentes entre las cajas del rodillo y las carcasas del molino reducen la precisión del ensamblaje del rodillo vertical.. El defecto directo del producto es el espesor desigual entre las alas superior e inferior de las vigas en H..
- El ancho/largo inadecuado de las protecciones de las guías y el espacio excesivo entre los asientos de las vigas y las vigas transversales dañan la precisión del sistema de guía. Las fallas resultantes típicas incluyen rayones en la superficie de las vigas en H y frecuentes accidentes de apilamiento de acero durante el laminado..