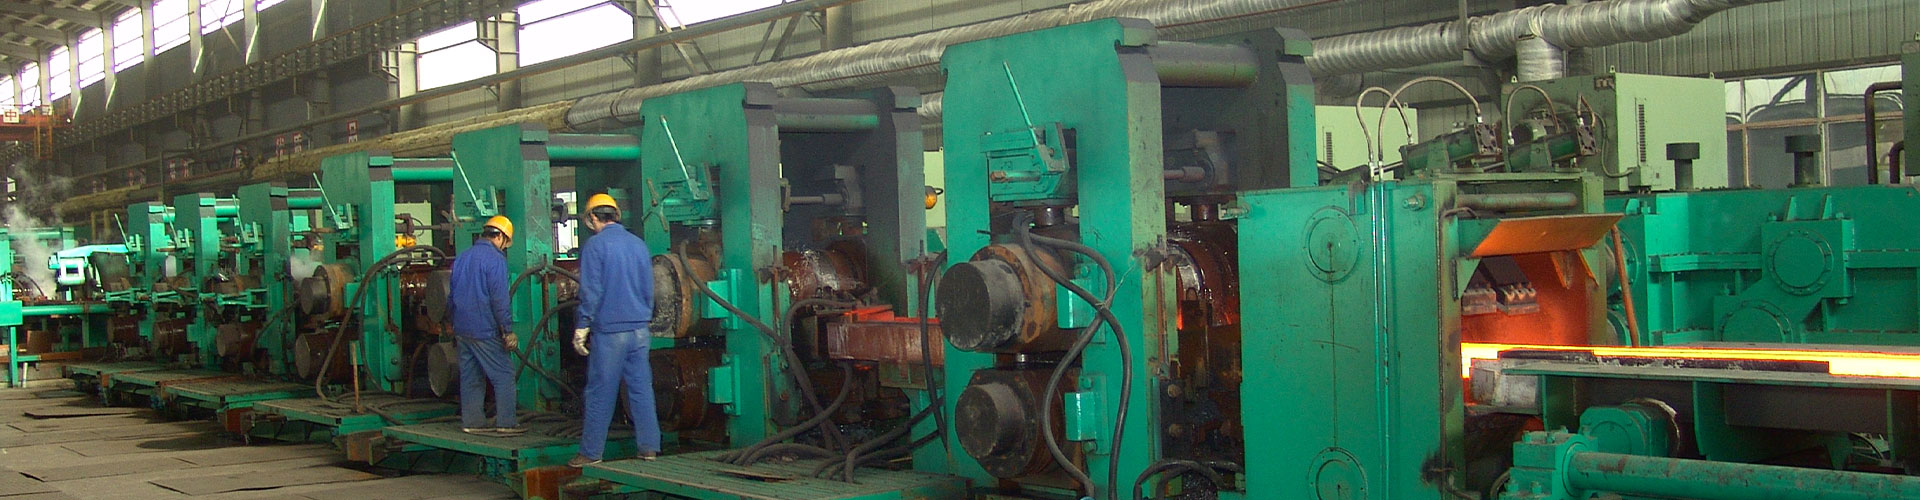
En los últimos años, la dureza, La resistencia al agrietamiento térmico y la resistencia al impacto de los rodillos se han mejorado eficazmente mediante la optimización de los procesos de laminación de acero y la mejora del rendimiento del equipo de los rodillos.. Estas medidas técnicas reducen el consumo de rollos y prolongan su vida útil.. Este artículo analiza principalmente los defectos típicos de los laminados de bandas estrechas de acero en caliente., incluyendo desconchados irregulares en medio de las ranuras de los rodillos, Grietas y picaduras en los anillos del rodillo en las superficies de las ranuras del rodillo.. Se adoptan soluciones de enfriamiento de rodillos optimizadas para adaptarse a las condiciones de producción reales de la línea de producción.. Combinado con dispositivos de suministro de agua de refrigeración mejorados, El rendimiento de enfriamiento del rodillo se puede mejorar significativamente.. Aumentar adecuadamente el ancho del anillo de rodillos, La selección de materiales en rollo adecuados puede prevenir eficazmente la iniciación de grietas y el desconchado del material..
Este sistema técnico no sólo puede corregir defectos de desconchado irregulares en medio de las ranuras de los rodillos., sino que también resuelve grietas y problemas de picaduras en los anillos de rodillos, Mejorar la eficiencia de operación estable de los rollos..
Los rodillos son componentes críticos de los laminadores.. Contactan directamente con piezas de acero y deforman el metal bajo la fuerza de laminación para lograr las especificaciones requeridas del producto de acero.. Por lo tanto, Los rodillos requieren una alta resistencia a la fatiga y al desgaste.. Con la creciente demanda del mercado de productos de acero, El consumo excesivo de bobinas en la producción de laminación eleva los costes de fabricación. Bajo tales circunstancias, prolongación de la vida útil del rollo, Reducir la frecuencia de reemplazo de los rodillos y aumentar la productividad del laminado se han convertido en preocupaciones clave en la industria metalúrgica..
Los rodillos funcionan en condiciones duras, incluidas altas temperaturas., presión alta, ciclos alternos de frío y calor y escala de óxido. Los cilindros de rodadura de cada stand sufren tensiones mecánicas., fricción, estrés térmico y carga de impacto, que fácilmente causan desgaste, agrietamiento y desconchado y acortan considerablemente la vida útil del rodillo. Los rodillos son consumibles costosos para laminadores.. El consumo de rollos actúa como un importante indicador económico del costo de producción..
## 1 Importancia de extender la vida útil del rollo
Los rodillos son piezas de trabajo de alto consumo que realizan una deformación plástica continua del metal en laminadores., Representa una gran proporción de los gastos de producción.. Un sólido sistema de gestión de rollos permite a los operadores realizar un seguimiento del estado y el historial de servicio completo de cada rollo.. Coincidencia adecuada de rollos, Un margen de molienda razonable puede reducir la fatiga del rodillo., Asegúrese de que los rollos cumplan con los requisitos de producción., Prolonga la vida útil del rollo y reduce los cambios de rollo no programados.. Como resultado, Se mejoran la eficiencia de producción y los beneficios económicos de las líneas de laminación.. La integridad y el nivel de ejecución del sistema de gestión de rollos son factores críticos para reducir los costos de producción y prolongar la vida útil de los rollos..
Se asignará personal especial para el manejo de rollos.. Se debe establecer un sistema completo de gestión de rollos para registrar la inspección entrante de rollos., aplicación coincidente, Detección de grietas y eliminación de rollos anormales.. Estas medidas logran un control total sobre el estado del rollo y el seguimiento del servicio., lo cual es esencial para reducir el consumo del rollo y extender la vida útil del rollo..
## 2 Defectos comunes de los rollos en la producción
### 2.1 Descantillado irregular en el centro de las ranuras de los rodillos
El contenido excesivo de cobre en la composición química en el área central de las ranuras de los rodillos provoca fácilmente un desconchado irregular.. Cuando se calienta la zona central de las ranuras de los rodillos., El cobre migra a la superficie interior de las ranuras de los rodillos.. El cobre forma fases de bajo punto de fusión., que reducen drásticamente la plasticidad térmica e inducen microfisuras superficiales. Con migración continua de cobre., Las grietas se expanden y eventualmente causan desconchados irregulares..
Tomando como ejemplo la producción de flejes estrechos en caliente, Una supervisión in situ inadecuada permite a los ajustadores de acabado controlar libremente el tonelaje de laminación de cada ranura de laminación., lo que lleva a un desgaste desigual de diferentes ranuras. Durante el reacondicionamiento del rollo, Algunas microfisuras no se pueden eliminar completamente girando. Las microfisuras residuales se propagan y conectan rápidamente después de que el rollo se vuelve a poner en servicio., formando grietas macroscópicas y causando desconchado en las ranuras de laminación..
### 2.2 Agrietamiento del anillo de rodillo
Durante el rodaje, Los anillos de rodillos soportan esfuerzos de montaje combinados., estrés térmico y estrés de rodadura. La tensión total sobre los anillos de los rodillos es la suma algebraica de los valores de tensión en la sección transversal.. La tensión de tracción tangencial en el diámetro interior de los anillos del rodillo es alta durante el funcionamiento.. Los anillos giratorios de un solo material no pueden alcanzar una vida útil prolongada. La concentración de tensión local junto con otras cargas dañará los anillos del rodillo y provocará grietas..
### 2.3 Picaduras en la superficie de la ranura por laminación
picaduras, también conocido como marcas de viruela, Es un defecto superficial común en las ranuras de los rodillos con apariencia rugosa y desigual.. El defecto puede aparecer de forma continua o parcial en puntos dispersos.. Las picaduras son aceptables dentro de un cierto límite., pero su profundidad no excederá la tolerancia de espesor de los productos terminados..
Principales causas de las picaduras:
1. Desgaste o rotura de incrustaciones de óxido de hierro en los orificios de salida o de paso anterior.;
2. Óxido de hierro roto prensado y pelado sobre la superficie del material laminado;
3. Corrosión en la superficie del rodillo.;
4. Oxidación severa en la superficie de acero en blanco durante el calentamiento..
### 2.4 Rotura del rollo
Impacto, Los latigazos de la cola y los atascos del acero durante el laminado generan grietas y puntos blandos en y dentro de los rodillos.. Las grietas y los puntos blandos alteran gravemente la producción normal de laminación y acortan la vida útil de los rodillos.. Las grietas graves provocarán un desconchado prematuro de los rodillos y provocarán una falla temprana de los mismos..
## 3 Análisis de causa raíz
Estos defectos son causados principalmente por una operación manual incorrecta., pobre efecto de enfriamiento, Parámetros irrazonables del proceso de laminación y defectos de calidad inherentes a los rollos.. Un enfriamiento inadecuado crea una gran diferencia de temperatura en las superficies de los rodillos, generando estrés térmico que acelera el desconchado del rollo. El exceso de temperatura del rodillo reduce la resistencia del mismo y la resistencia al desgaste., resultando en la ruptura del surco, desconchado del material, agrietamiento térmico e incluso rotura del rollo.
La selección inadecuada del material del rollo no coincide con los grados de acero laminado, o fallos de funcionamiento como envolturas de acero y pilotes de acero también provocan daños en las ranuras, desconchado y fractura por rodadura.
El acero metalúrgico contiene a menudo inclusiones frágiles como SiO₂., Al₂O₃ y silicatos. Este tipo de inclusiones perjudican gravemente la vida útil del rodillo.. El nivel de peligro varía con la cantidad., tamaño y tipo de inclusiones. Generalmente, Más y más inclusiones conllevan mayores riesgos., especialmente aquellos con bordes afilados.
## 4 Medidas de mejora de procesos
### 4.1 Actualización del dispositivo de enfriamiento de rollos
La modificación de los dispositivos de enfriamiento de los rodillos mejora la utilización del agua de refrigeración y la eficiencia de la refrigeración para prolongar la vida útil de los rodillos.. Se genera una gran cantidad de calor durante el rodamiento., por lo que se requiere un enfriamiento efectivo para controlar la temperatura del rodillo y garantizar el ciclo de reemplazo del rodillo y la vida útil.
El sistema de enfriamiento del rodillo consta de tanques de agua de enfriamiento primario y secundario.. El agua de refrigeración primaria se pulveriza axialmente hacia la zona de laminación a través de ranuras estrechas para lubricar y enfriar los tubos de cobre.. El enfriamiento secundario reduce rápidamente la temperatura de los tubos laminados, evita la entrada de aire en la carcasa rodante y evita la oxidación del tubo de cobre. El anillo rociador de agua del dispositivo de enfriamiento es responsable de enfriar la superficie del rodillo..
Durante la producción, la velocidad de transmisión principal excede 1300 rpm y el accionamiento del rodillo auxiliar funciona por encima 700 rpm. A una velocidad de rotación tan alta, El caudal y la presión del agua de refrigeración deben controlarse estrictamente.. Se requiere un suministro continuo y suficiente de agua de refrigeración. Los rollos se reemplazarán rápidamente una vez que se produzca un sobrecalentamiento para evitar grietas por fatiga térmica.. En producción real, El caudal de refrigeración se mantendrá por encima 3500 l/h, y la presión de la bomba de agua se mantendrá por debajo 0.8 MPa para estabilizar la temperatura del rodillo.
La estructura original de caja cuadrada con orificios se reemplaza por boquillas cilíndricas sólidas.. Se agregan dos filas de ranuras de agua elípticas en la posición de la cuña de división., cubriendo un ancho de 5~8 mm. El suministro de agua para dividir el área de la cuña alcanza 3 veces mayor que en otras regiones para fortalecer el enfriamiento local y mejorar la vida útil de las ranuras por laminación en las cuñas de división.
### 4.2 Optimización de los parámetros del agua de refrigeración y del sistema de suministro de agua.
La temperatura del agua de refrigeración debe controlarse adecuadamente.. Una temperatura excesivamente alta acelera la fractura del rodillo, mientras que una temperatura demasiado baja perturba la recristalización de los tubos laminados y deteriora la calidad del producto. Las temperaturas extremadamente altas o bajas acelerarán el daño por fatiga. La temperatura del agua de refrigeración recomendada para los rollos es de 40~60 ℃.
La tubería de agua de refrigeración se reconstruye desde un suministro de agua de baja turbidez hasta un suministro de agua de turbidez media.. Se adoptan motores de frecuencia variable para que las bombas de agua realicen un ajuste automático de la presión del agua hasta 0.8 MPa.
### 4.3 Optimización de la configuración del pase
Dirigido a un efecto de enfriamiento insatisfactorio para flejes de acero estrechos y calientes de φ550, El paso del stand I está rediseñado según el principio de dispersión forzada.. Dado que la temperatura del material laminado K1 es relativamente alta, las pasadas de dispersión forzada están dispuestas sobre soportes K3 y K4. La parte inferior de la ranura de los pases de dispersión forzada adopta una forma de línea recta.. La pendiente de paso se establece en 17,7° para evitar arrugas en la superficie del material laminado que causan una superficie con acabado no calificado.. Después de aplicar la extensión forzada en K3 y K4, La dimensión de la ranura de K6 se modifica correspondientemente para evitar defectos de tracción de la cola..
### 4.4 Optimización del material en rollo
Tomando como ejemplo tiras de acero estrechas y calientes Q215, La distancia central original de las ranuras de los rodillos es 19.0 mm con un ancho de anillo de rodillo medio de 7.8 mm, que cumple con los indicadores teóricos de diseño. Sin embargo, el anillo del rodillo todavía es demasiado estrecho y propenso a sufrir grietas por fatiga y fractura final. Por lo tanto, el espacio entre rodillos se ha rediseñado para 22.0 mm y el ancho del anillo del rodillo medio se ajusta a 10.8 mm.
### 4.5 Modernización del sistema de control automático de ancho
La fuerza de rodadura fluctúa con el espesor de entrada, tensión, coeficiente de fricción y resistencia a la deformación. La curva de deformación afecta aún más el espesor de salida.. Control automático de calibre (AGC) adopta algoritmos modelo para controlar automáticamente el espesor de la tira, Estado del laminador y perturbaciones externas.. Establece automáticamente la fuerza de rodadura., velocidad y espacio entre rodillos para mantener una desviación de espesor razonable. El sistema AGC generalmente coincide con el sistema de atornillado hidráulico., con alta precisión y respuesta rápida. El control del espesor de la línea de laminación está estrechamente relacionado con la precisión del espesor de la losa., y el número de unidades hidráulicas AGC afecta la precisión del molino. Para el sexto stand de acabado de la línea de acero, El rango de control de espesor rugoso es de 2,7 ~ 27 mm con una tolerancia de 10%.
### 4.6 Prevención de funcionamiento incorrecto
Los daños en los rodillos causados por una operación incorrecta son comunes en la producción.. Los requisitos de control correspondientes se enumeran a continuación:
1. Evitar el contacto directo entre guías y rodillos.;
2. Siga estrictamente la secuencia de operación del interruptor de agua de refrigeración para garantizar el suministro de agua después del cambio de rodillo.;
3. Fortalecer la inspección de equipos para evitar envolturas de acero. Una vez que se produce la envoltura de acero, Detenga la máquina inmediatamente y enfríe el material envuelto a temperatura ambiente antes de desecharlo.;
4. Controle la forma del material laminado estrictamente de acuerdo con las especificaciones del proceso y prohíba la deformación excesiva del material en un solo soporte.;
5. Corte completamente la cabeza negra del material laminado y evite enrollar acero negro..
### 4.7 Margen suficiente para molienda de rodillos
Para mantener el tonelaje de rodadura estable de cada ranura de laminación y eliminar grietas residuales., se requiere un margen de molienda adecuado. Las grietas restantes reducirán la producción de laminación y perjudicarán la calidad del producto.. Para rollos acabados en caliente con tiras estrechas de acero Q215, la cantidad de remoción de giro debe alcanzar 0.6 mm. Si las microfisuras aún no se pueden eliminar por completo después del torneado, El rollo se desechará en lugar de reutilizarse..
## 5 Conclusión
Las medidas de proceso anteriores pueden extender en gran medida la vida útil del rollo y reducir la frecuencia de reemplazo del rollo., Reducir la intensidad laboral de los trabajadores.. La solución elimina el desconchado irregular en medio de las ranuras de los rodillos., Resuelve grietas en los anillos del rodillo y defectos por picaduras.. El daño a las ranuras inducido por el enfriamiento térmico prácticamente se elimina, Se mejora la calidad del producto y se aumenta la tasa de operación efectiva promedio de la línea de laminación..