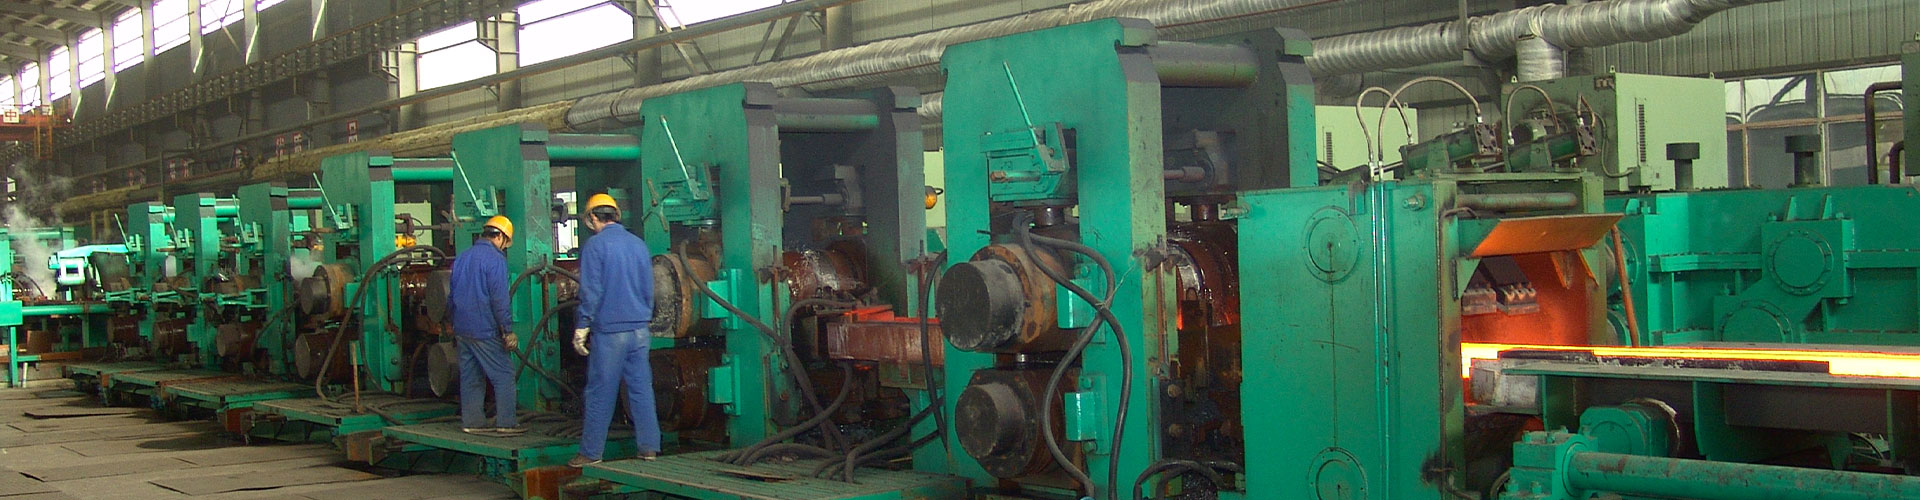
La planitud de la banda actúa como un indicador de calidad fundamental en la producción de laminación en frío.. Las tiras de acero lisas y planas cumplen con los requisitos de procesamiento y aplicación de las industrias transformadoras.. En contraste, Los defectos por ondas y deformaciones reducen las tasas de calificación del producto y aumentan las pérdidas de producción.. Los laminadores en frío convencionales de seis alturas adoptan dos juegos de dispositivos de doblado para ajustar la forma. Sin embargo, Los métodos de control tradicionales tienen limitaciones obvias y luchan con defectos de formas complejas de alto orden.. Una innovadora estrategia combinada de control de la fuerza de flexión resuelve eficazmente estos problemas técnicos y logra una mejora estable en la producción real..
1. Relación básica entre la fuerza de flexión y la forma de la tira
Los laminadores en frío de seis alturas están equipados con rodillos de trabajo independientes y mecanismos de doblado de rodillos intermedios.. La fuerza de flexión de los dos juegos de rodillos sirve como método central para remodelar los espacios entre los rodillos y corregir la planitud de la tira.. Sin embargo, Los dos sistemas de flexión tienen características regulatorias completamente diferentes..
Los rodillos producen deformación elástica bajo la presión de rodadura durante el funcionamiento.. Esto cambia el perfil del espacio entre rodillos y provoca varios defectos en la forma de la tira.. La fuerza de flexión crea activamente una desviación controlable del rodillo.. Compensa la deformación por rodadura y restaura la tira a un estado plano..
1.1 Características de la fuerza de flexión del rodillo de trabajo
La fuerza de flexión del rodillo de trabajo afecta fuertemente el área del borde de las tiras de acero. Elimina eficientemente defectos comunes como ondas bilaterales y protrusión central.. Actúa como el método principal para la corrección básica de la forma.. Bajo la misma carga, su eficiencia de ajuste para defectos de forma secundaria simétricos es 2 a 3 veces mayor que la fuerza de flexión del rodillo intermedio.
1.2 Características de la fuerza de flexión del rodillo intermedio
La fuerza intermedia de doblado del rodillo logra un ajuste uniforme en todo el ancho con tendencias de variación suaves. Apunta a ondas locales en el centro de la franja y en posiciones de un cuarto de ancho., incluyendo cuartos de onda típicos y ondas compuestas de centro-borde. Estos complejos defectos de alto orden no pueden eliminarse por completo mediante el control de flexión convencional..
En producción real, Los defectos en la forma de la tira se dividen en dos categorías.. Los defectos secundarios, como las ondas centrales y las ondas bilaterales, son maduros y fáciles de controlar.. En comparación, Los defectos cuaternarios representados por cuartos de onda y ondas compuestas locales presentan una distribución dispersa y causas complejas.. Siguen siendo problemas difíciles que restringen la producción de laminación en frío de alta precisión.
2. Limitaciones de los modos tradicionales de control de la fuerza de flexión
La mayoría de los laminadores en frío de seis alturas cuentan con dispositivos de doblado dobles., pero la lógica de control tradicional no logra aprovechar las ventajas colaborativas. El equipo tradicional adopta un modo de ajuste de relé. El sistema utiliza preferentemente la fuerza de flexión del rodillo de trabajo.. Activa el doblado del rodillo intermedio sólo después de que el doblado del rodillo de trabajo alcanza su límite de ajuste..
Este modo considera los dos sistemas de plegado como herramientas sustitutivas.. Solo se centra en la corrección de forma secundaria e ignora las ventajas únicas del doblado de rodillos intermedios para resolver defectos de alto orden.. Para problemas difíciles de cuartos de onda y formas cuaternarias, Los métodos tradicionales se basan principalmente en un ajuste de enfriamiento lento y segmentado.. Esta solución presenta baja velocidad., mala precisión y defectos repetidos, que restringen seriamente la eficiencia de producción y la calidad de la superficie.
Algunos equipos distinguen las dos características de flexión pero simplifican la lógica de cálculo.. Debilita la influencia de la flexión del rodillo de trabajo en la zona central de la banda.. Aún existen errores de cálculo y desviaciones de ajuste., haciendo que los defectos de forma complejos sean difíciles de eliminar fundamentalmente.
3. Estrategia optimizada de control de fuerza de flexión combinada
Para solucionar las deficiencias del control de relé tradicional., La nueva estrategia de control de la fuerza de flexión del laminador en frío de seis alturas maximiza las características diferenciadas de los sistemas de flexión duales.. Realiza un ajuste coordinado mediante la combinación científica de proporciones y se adapta a escenarios de producción automática y manual..
3.1 Análisis de simulación de reglas de regulación de flexión.
Se construyen modelos de simulación profesionales para verificar las leyes de variación de la fuerza de flexión.. El sistema simula los efectos de ajuste bajo diferentes anchos de banda y distancias intermedias de cambio de rollo.. Resume reglas de coincidencia precisas para el control de flexión combinado..
Los resultados de la simulación demuestran distintos mecanismos de colaboración. El ajuste proporcional sincrónico de las fuerzas de flexión duales elimina eficientemente defectos secundarios como ondas centrales y ondas bilaterales.. El ajuste proporcional inverso suprime los cuartos de onda cuaternarios sin afectar la planitud básica. Este principio básico respalda la corrección de alta precisión de defectos de formas complejas..
3.2 Modos de aplicación dual para escenarios de producción completa
La estrategia diseña dos modos ejecutables para adaptarse a líneas de producción automáticas y operación en sitio..
Control automático de circuito cerrado en línea: El sistema recopila datos de planitud en tiempo real y separa automáticamente las proporciones de defectos secundarios y cuaternarios.. Calcula los valores óptimos de flexión del rodillo de trabajo y del rodillo intermedio basándose en reglas de coincidencia preestablecidas.. Este ajuste automático presenta una respuesta rápida y alta precisión para una producción continua a gran escala..
Ajuste manual de parámetros: Los equipos técnicos preestablecen coeficientes de proporción fijos para diferentes especificaciones de tiras y estados de laminado. Los operadores ajustan las fuerzas de flexión duales según los tipos de olas reales. El ajuste sincrónico resuelve las ondas centrales y de borde convencionales., mientras que el ajuste inverso elimina los cuartos de onda. Este método tiene umbrales de operación bajos y admite una rápida corrección de defectos en el sitio..
El ancho de la banda y la distancia de desplazamiento del rodillo intermedio son dos factores que influyen decisivamente. Los modelos de cálculo dinámico actualizan los parámetros de proporción de flexión en tiempo real durante el cambio de especificación para mantener una precisión de control estable.
4. Resultados de la aplicación y la verificación en el campo
La estrategia optimizada de control de la fuerza de flexión del laminador en frío de seis alturas se ha verificado en la producción real.. El modo de control de relé original causaba frecuentes defectos de cuarto de onda y una gran desviación de planitud.. Después de aplicar la nueva estrategia, el programa de relé independiente está desactivado mientras las funciones de enfriamiento del rodillo permanecen normales.
El ajuste in situ con proporciones de flexión coincidentes elimina rápidamente los defectos de cuarto de onda. La desviación general de la planitud disminuye significativamente, y la estabilidad de la superficie de la tira mejora obviamente. Esta estrategia muestra una fuerte universalidad.. La mayoría de los laminadores convencionales de seis alturas pueden adoptar esta solución simplemente ajustando los coeficientes de proporción..
Basado en datos de campo, Los fabricantes optimizan aún más las configuraciones del molino para fortalecer el rendimiento del doblado de rodillos intermedios.. Esta mejora mejora en gran medida el efecto general del control combinado de la fuerza de flexión..
5. Conclusión
El control de la forma es la principal dificultad de la tecnología de laminación en frío. El control de la fuerza de flexión posee un enorme potencial de optimización para una producción de alta precisión. La estrategia mejorada de control de fuerza de flexión del laminador en frío de seis alturas abandona el modo de ajuste de relé pasivo tradicional. Realiza una colaboración complementaria entre los sistemas de doblado de rodillos de trabajo y de rodillos intermedios..
Esta solución resuelve eficazmente defectos de forma de alto nivel de larga data. Proporciona modelos de control automático de alta precisión y métodos de operación manual simples.. Sin transformación de equipos a gran escala, la estrategia reduce los defectos de producción, mejora la calidad del producto y reduce los costos operativos. Tiene un gran valor de promoción para tiras ordinarias y placas de acero de precisión de alta gama., Sentando una base sólida para una producción de laminación en frío de alta calidad..