L'acier laminé à froid est un matériau de haute précision indispensable dans les industries manufacturières modernes. Il est largement utilisé dans les automobiles, appareils électroménagers, construction, domaines de l'emballage et des équipements électriques. Comprendre pleinement les avantages d'application et la valeur de production de l'acier laminé à froid, cet article fait le tri systématiquement sur les connaissances de base du laminage à froid, méthodes de production traditionnelles, processus technologiques complets, et les principes de production des principaux produits en acier revêtu tels que l'acier étamé et l'acier galvanisé.
1. Définition et principaux avantages du laminage à froid et des bandes d'acier laminées à froid
1.1 Qu'est-ce que le laminage à froid
Le laminage à froid fait référence au processus de déformation du laminage du métal effectué en dessous de la température de recristallisation du métal.. Dans la production industrielle réelle, il s'agit généralement de laminer des bandes d'acier laminées à chaud directement à température ambiante sans réchauffage. Même si la bande d'acier devient chaude après un frottement de roulement à grande vitesse, il est toujours défini comme laminage à froid car aucun chauffage externe n'est appliqué pendant le traitement.
1.2 Principaux avantages des bandes d'acier laminées à froid
Par rapport à l'acier laminé à chaud traditionnel, les bandes d'acier laminées à froid présentent des avantages exceptionnels en termes de précision dimensionnelle, qualité de surface et propriétés mécaniques, qui sont les principales raisons de leur large application dans des scénarios de haute précision.
D'abord, l'acier laminé à froid offre une précision dimensionnelle ultra élevée. Son écart d'épaisseur est contrôlé entre 0,01 mm et 0,03 mm., répondant pleinement aux exigences strictes de tolérance de la fabrication de précision. Deuxième, il peut produire des bandes d'acier ultra fines qui ne peuvent pas être fabriquées par laminage à chaud, avec une épaisseur minimale inférieure à 0,001 mm.
Troisième, le laminage à froid optimise complètement la qualité de la surface. Il évite les défauts courants de l'acier laminé à chaud tels que les piqûres et les calamines d'oxyde de fer pressé.. Les fabricants peuvent personnaliser les bandes d'acier avec différentes rugosités de surface, notamment des surfaces brillantes et mates, pour s'adapter aux exigences de traitement ultérieures..
Quatrième, l'acier laminé à froid a des propriétés mécaniques stables et excellentes. Il présente une haute résistance à la traction, faible limite d'élasticité et performances supérieures d'emboutissage profond. Enfin, le laminage à froid permet un laminage à grande vitesse et entièrement continu, avec une efficacité de production extrêmement élevée, adaptée à la production industrielle de masse à grande échelle.
2. Principales méthodes de production de bandes d'acier laminées à froid
Selon différentes formes de production, la production de bandes d'acier laminées à froid est principalement divisée en laminage de tôles simples et laminage de bobines. Le laminage de bobines est devenu le mode de production dominant dans l'industrie moderne en raison de son rendement élevé et de sa qualité stable..
2.1 Roulage d'une seule feuille
Le laminage de feuilles simples est une des premières méthodes de production de laminage à froid. Il adopte à l'origine des laminoirs à deux hauteurs et utilise désormais principalement des laminoirs à froid à quatre hauteurs., qui sont divisés en types réversibles et non réversibles.
Pour la production irréversible de broyeurs à quatre hauteurs, les ouvriers alimentent manuellement les tôles d'acier une par une. Après un passage de roulement pour toute la pile, les tôles d'acier sont hissées jusqu'à l'entrée du laminoir pour un laminage cyclique jusqu'à atteindre la taille finie. Pour roulage réversible, il y a deux modes de fonctionnement. La première est le laminage alternatif d’une seule tôle d’acier jusqu’à la taille finie, ce qui évite efficacement les rayures de surface et convient aux tôles d'acier lourdes et de grande taille. Le second est un roulement de circulation par lots, ce qui améliore le rendement de la production mais peut provoquer de légères rayures entre les plaques d'acier.
Limité par l’absence de contrôle de tension, le taux de réduction en un seul passage du laminage d'une seule feuille est inférieur à 14%. Plusieurs passes de laminage provoqueront un écrouissage important, cette méthode ne peut donc pas produire de produits en acier laminés à froid ultra-minces.
2.2 Laminage de bobines
Le laminage de bobines est le courant dominant de la production moderne de laminage à froid, y compris le laminage de bobines à une seule cage et le laminage de bobines continues à plusieurs cages. Il est compatible avec divers laminoirs tels que les quatre-hauts, six-haut, moulins à huit et vingt hauteurs.
Les laminoirs non réversibles à cage unique sont pour la plupart des types à deux et quatre hauteurs, largement utilisé dans la production nationale de bandes étroites. La vitesse de roulement varie de 1,2 m/s à 2,0 m/s, produisant principalement des bandes étroites inférieures à 600 mm. Les laminoirs réversibles à cage unique adoptent l'entraînement des rouleaux de travail, ce qui réduit la résistance à la déformation et la consommation d’énergie, et convient pour rouler des bandes ultra fines.
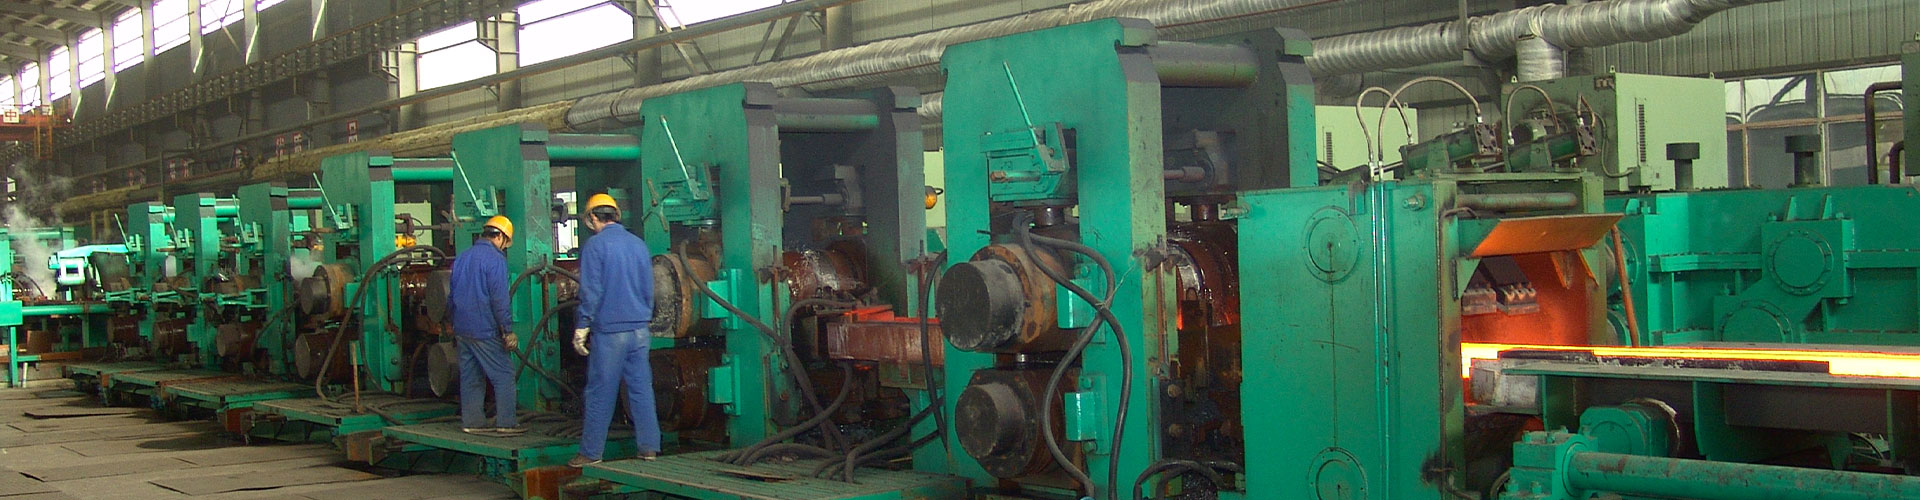
Les laminoirs à froid continus multicages constituent l'équipement de base pour la production de laminage à froid haut de gamme. Leur vitesse de roulement peut dépasser 25m/s, avec une vitesse maximale de 41 m/s. Cette méthode de production réalise le laminage aux deux extrémités des bobines d'acier, réduisant les pertes de coupe en tête et en queue et améliorant le rendement en métal. La production annuelle peut atteindre des centaines de milliers à plus d'un million de tonnes.. Équipé de systèmes de vissage entièrement hydrauliques et de contrôle automatique, il garantit une excellente précision dimensionnelle et des propriétés mécaniques du produit.
Cependant, les laminoirs continus multicages ont également des limites. La coordination de la vitesse et de l'extension de chaque stand est difficile à régler, la gamme de spécifications du produit est restreinte, et le coût global d'investissement en équipement est élevé.
3. Processus général de production de bandes d'acier laminées à froid
Bien que la production de laminage à froid comprenne le laminage de tôles simples et de bobines, modes de roulement à une seule et plusieurs cages, le processus technologique de base est fondamentalement cohérent. Les principaux produits de grande valeur en acier laminé à froid comprennent les tôles d'acier revêtues, tôles d'acier automobiles et tôles d'acier au silicium électrique.
Le processus complet de production de laminage à froid couvre le décapage des bobines laminées à chaud des matières premières, formage à froid, traitement de recuit, laminage de trempe, finition cisaillement et revêtement de surface. Chaque processus est étroitement lié pour éliminer le stress interne, optimiser les propriétés mécaniques et améliorer la qualité de surface, s'assurer que la bande d'acier finie répond aux différentes normes d'application industrielle.
4. État de développement et tendances techniques de la production d’acier laminé à froid
La technologie de production de bandes laminées à froid est un symbole important du niveau de développement de l'industrie sidérurgique. L'acier laminé à froid est largement utilisé dans l'automobile, machines agricoles, industrie chimique, emballage alimentaire, construction, appareils électroménagers et industries électroniques, et sa part de marché augmente d'année en année.
Les premières productions de laminage à froid reposaient principalement sur des laminoirs à deux et quatre hauteurs. Avec la demande du marché pour des bandes ultra fines et de haute précision, de nouvelles structures de laminoirs telles que des laminoirs à six hauteurs, des broyeurs multi-rouleaux de douze et vingt hauteurs ont été développés. À l'heure actuelle, les laminoirs à froid continus à trois à six cages et à quatre hauteurs sont l'équipement principal, doté d'une automatisation élevée, productivité élevée et qualité de produit stable.
Au cours des dernières années, la technologie de laminage à froid a été continuellement améliorée dans plusieurs dimensions. D'abord, l'augmentation du poids des bobines d'acier réduit la perte de temps de filetage et de changement de bobine, améliorant le temps de laminage stable et la qualité du produit. À l'heure actuelle, le poids maximum des bobines de bandes d'acier laminées à froid atteint 40 t à 60 t.
Deuxième, la vitesse de roulement est continuellement améliorée. La vitesse des laminoirs continus à cinq et six cages est passée de 20 m/s à plus de 40 m/s. Troisième, Les systèmes de vissage entièrement hydrauliques et de contrôle automatique de l'épaisseur AGC sont largement utilisés pour améliorer la précision de l'épaisseur.. Quatrième, la technologie de cintrage hydraulique optimise la planéité de la bande et élimine les défauts de planéité.
En outre, l'industrie a réalisé un contrôle automatique complet du processus tel que le centrage automatique des bobines et la correction des écarts. Le nouveau laminoir à froid entièrement continu réalise le soudage et le laminage continu de bobines d'acier, ce qui augmente l'efficacité de la production de 30% à 50%. Nouveaux procédés incluant le recuit continu, le décapage à l'acide chlorhydrique à faible réservoir et le laminage asynchrone optimisent davantage l'efficacité de la production et la précision du produit.
5. Connaissances de base et processus de production de tôle d'acier étamée
5.1 Définition et application de la tôle d'acier étamée
Tôle d'acier étamée, communément appelé fer blanc, est un matériau composite formé en fixant une couche d'étain dense sur la surface d'une tôle d'acier laminée à froid par trempage à chaud ou placage électrolytique. L'étain a des propriétés chimiques stables, bonne plasticité et caractéristiques non toxiques, avec une densité de 7,3g/cm³ et un point de fusion de 232℃. Il est insoluble dans les solutions diluées d'acide et d'alcali, offrant d'excellentes performances anticorrosion pour les substrats en acier. Les tôles d'acier étamées sont principalement utilisées pour les boîtes de conserve, boîtes d'emballage et matériaux d'emballage quotidiens, livré sous forme de feuille ou de bobine.
5.2 Processus d'étamage à chaud
L'étamage à chaud est un processus de revêtement traditionnel. La bande d'acier passe à travers un liquide d'étain fondu pour former un revêtement d'étain. L'épaisseur du revêtement est généralement supérieure à 25 g/m² avec une répartition relativement inégale, adapté à la production à faible vitesse de feuilles simples et de bandes étroites.
Le flux complet du processus est: préparation des matières premières → décapage électrolytique → nettoyage à l'eau haute pression → traitement par solvant → étamage à chaud → traitement de l'huile → dégraissage alcalin → polissage → inspection du produit fini. La température du liquide d'étain est contrôlée entre 300 ℃ et 400 ℃. Après étamage, la bande d'acier passe à travers le réservoir d'huile de palme entre 235 ℃ et 240 ℃ pour empêcher l'oxydation de l'étain, et l'excès d'étain est gratté par des rouleaux de revêtement. Enfin, le dégraissage et le polissage sont effectués pour obtenir des produits étamés lisses.
5.3 Processus de placage électro-étamé
Par rapport à l'étamage à chaud, le placage électro-étamé présente des caractéristiques minces, revêtement uniforme et fermement collé et belle surface, devenir le processus de production moderne dominant. Les unités d'électro-étamage sont divisées en alcalines, types acides et halogènes.
Les unités alcalines ont un équipement simple et un faible investissement mais une faible vitesse de production et une consommation d'énergie élevée. Les unités acides ont un rendement élevé et une épaisseur de revêtement réglable, supportant un placage d'épaisseur différentielle des deux côtés, avec une vitesse maximale de 550 m/min. Les unités halogènes ont la plus grande efficacité, avec une vitesse maximale de 760 m/min, mais ont une forte corrosivité et des exigences élevées en matière de maintenance des équipements.
Le principe de base du placage électro-étamé acide est d'utiliser de l'étain comme anode et une bande d'acier comme cathode.. Les ions d'étain sont précipités sur la surface de l'acier pour former un revêtement. Étant donné que la couche d'étain électrolytique initiale est terne et peu adhésive, la bande d'acier nécessite un traitement de fusion doux pour faire fondre la couche d'étain et former une surface brillante.
Après une fonte douce, la couche d'étain formera un film d'oxyde, qui est facile à jaunir et réduit la résistance à la corrosion. Donc, un traitement de passivation est nécessaire pour former un film protecteur dense de chromate. Enfin, les produits finis sont obtenus par nettoyage, séchage, huilage électrostatique et cisaillement ou enroulement de longueur fixe.
6. Connaissances de base et principe de production de la tôle d'acier galvanisée
6.1 Caractéristiques et application de la tôle d'acier galvanisée
La tôle d'acier galvanisée est un matériau anticorrosion formé en recouvrant une couche de zinc sur la surface d'une tôle d'acier laminée à froid. Le zinc est un métal bleu-blanc avec un point de fusion de 419,4℃ et une densité de 7,14 g/cm³. Il a une bonne ductilité et des propriétés chimiques stables. Dans l'air humide, un film dense de carbonate de zinc se formera sur la surface du zinc pour isoler l'air et l'humidité et protéger le substrat en acier.
Différent du placage en étain, l'acier galvanisé a des performances de protection d'anode sacrificielles. Lorsque la couche de zinc est partiellement endommagée, le zinc se corrodera préférentiellement pour protéger la plaque d'acier interne de la rouille. Donc, les tôles d'acier galvanisées ont d'excellentes performances anticorrosion et sont largement utilisées dans la construction, fabrication de véhicules, meubles, industries mécaniques, électriques et de l'emballage.
6.2 Principales méthodes de production de tôle d'acier galvanisée
Les principales méthodes de production de tôles d'acier galvanisées sont la galvanisation à chaud et l'électrogalvanisation.. La galvanisation à chaud a un revêtement épais et une forte capacité anticorrosion, adapté aux environnements extérieurs et à forte corrosion. L'électrogalvanisation a un revêtement uniforme et fin, surface lisse, et est plus adapté à la fabrication de précision et au traitement post-peinture. Les deux procédés améliorent efficacement la durée de vie des tôles d'acier laminées à froid et élargissent le champ d'application industrielle des produits en acier..
7. Conclusion
Les produits en acier laminés à froid sont des matériaux en acier de haute précision essentiels dans l'industrie moderne. Avec les avantages d’une précision dimensionnelle élevée, excellente qualité de surface et propriétés mécaniques stables, ils compensent les défauts de l'acier laminé à chaud. Du laminage de feuilles simples au laminage intelligent de bobines entièrement continu, la technologie de production de laminage à froid est constamment itérée et améliorée.
Sur la base de supports originaux laminés à froid, l'acier étamé et l'acier galvanisé confèrent en outre aux tôles d'acier des performances anticorrosion et durables. Ils constituent un important système de produits en acier laminé à froid et sont largement utilisés dans divers domaines de l'économie nationale.. Avec l’amélioration continue des normes de fabrication industrielle, haute précision, Les technologies intelligentes de laminage à froid et de revêtement, économes en énergie, deviendront la principale direction de développement de l'industrie..