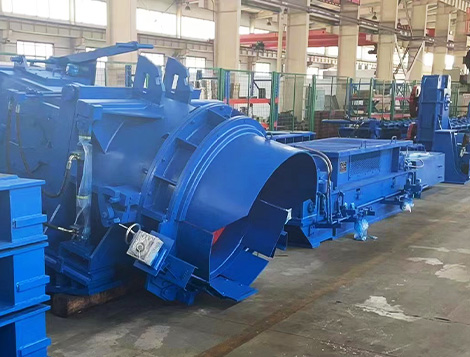
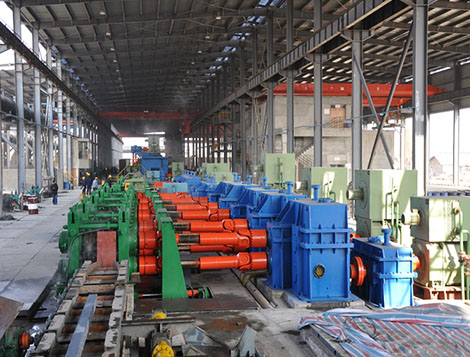
Introduction: Définition de base & Composition de base des laminoirs universels
Tout d'abord, les laminoirs universels servent d'équipement de base pour la production de profilés d'acier. Un support de broyeur principal standard comprend une paire de rouleaux horizontaux et une paire de rouleaux verticaux. En outre, les axes de quatre rouleaux se trouvent sur le même plan plat.
Clarifier la répartition des fonctions, les rouleaux horizontaux servent de rouleaux d'entraînement. Les rouleaux verticaux fonctionnent généralement comme des rouleaux entraînés, tandis que certains modèles améliorés équipent les rouleaux verticaux de systèmes d'entraînement indépendants. Surtout, quatre rouleaux peuvent comprimer les pièces dans quatre directions en même temps. Entre-temps, un broyeur horizontal à deux hauteurs s'adapte au support principal universel comme broyeur à déligner auxiliaire.
Gamme de production de base de laminoirs universels
Pour une chose, les laminoirs universels doivent leur nom à leur capacité de traitement multi-produits. Ils peuvent rouler presque tous les types d'acier de section courants. Les produits finis courants couvrent les poutres en H, rails en acier, poutres en I, canal en acier, palplanches en acier, Acier profilé en U, acier à angle égal et acier à angle inégal. Pour autre chose, ils prennent en charge la production flexible par lots de différentes spécifications d'acier.
Principe de fonctionnement correspondant au broyeur à bordure auxiliaire
En général, une ligne de laminage universelle complète combine un broyeur principal universel et un broyeur horizontal à deux hauteurs. Les deux supports adoptent une conception de roulement réversible pour réaliser un roulement continu pendant la production. En plus, les rouleaux verticaux peuvent être entraînés ou passifs, pourtant, les opérateurs doivent conserver une vitesse linéaire identique entre les surfaces de roulement horizontales et verticales. En outre, les fabricants placent généralement la fraise à déligner avant ou après le support principal universel pour façonner les bords en acier avec précision.
Trois avantages uniques des laminoirs universels
Par rapport aux broyeurs traditionnels à deux ou trois sections hautes, les équipements roulants universels apportent des atouts économiques et techniques évidents.
- Déformation uniforme et faible contrainte interne
Quatre rouleaux forment des profils de passage intégrés complexes. Ainsi toutes les parties des sections transversales en acier reçoivent une compression simultanée. Sur cette base, les différences de vitesse entre les sections transversales des pièces diminuent fortement. À son tour, l'acier fini supporte de minuscules contraintes internes résiduelles et évite les défauts de fissuration.
- Les petits rouleaux produisent de l'acier profilé de grande taille
Les laminoirs universels utilisent des rouleaux de petit diamètre pour laminer de l'acier de grande taille. Par exemple, ils fabriquent des poutres en I à larges ailes et des poutres en H à âme haute. Plus important encore, ils traitent des poutres en H avec une pente intérieure nulle sur les côtés des ailes, ce que les moulins traditionnels ne peuvent pas réaliser.
- Un ajustement indépendant augmente la production et réduit la consommation
Les opérateurs ajustent séparément la réduction de l'âme et la réduction de la bride.. Cette conception simplifie l'étalonnage quotidien du broyeur. Selon des données de production réelles, ponts roulants universels production totale par 1.8 fois, augmente le taux de fonctionnement de l'équipement de 10%, et réduit la consommation de rouleaux de 20%.
Historique du développement mondial des laminoirs universels
Première étape de l’innovation étrangère (1902–1970)
La première ligne de laminage universelle complète au monde lancée en 1902 à l’aciérie Arbed au Luxembourg. Néanmoins, les poutres en I à larges ailes de cette première unité avaient encore des pentes d'ailes intérieures.
Dans 1908, Bethlehem Steel, aux États-Unis, a construit la première usine spéciale de poutres en H à larges ailes basée sur la méthode de laminage écologique.. Cette norme exigeait des ensembles de broyeurs universels assortis et de broyeurs à déligner.. Bientôt dans 1914, Peine AG d'Allemagne a copié cette technologie et a ouvert sa base de production de poutres en H..
Plus tard dans 1955, la Communauté européenne du charbon et de l'acier a développé une série de poutres IPE standard. Dans 1957, Peine Steel a produit le premier lot de poutres IPE. Même par 1970, Les poutres en I occupent toujours la majeure partie de la production mondiale de profilés d'acier.
Boom de vulgarisation mondiale après les années 1960
Après les années 1960, L'expansion mondiale de l'industrie sidérurgique a entraîné une modernisation rapide des usines universelles. La plupart des fabricants d'acier ont reconstruit d'anciennes usines de poutres ferroviaires lourdes avec de nouveaux équipements universels. Le Japon a largement adopté cette voie de la rénovation.
Entre 1961 et 1972, Les entreprises sidérurgiques japonaises ont rénové trois usines de grands profilés et une usine de poutres ferroviaires via des laminoirs universels importés. Dès 1965, Le Japon a réussi à produire en masse des poutres en H. À la fin des années 1960, le monde possédait 74 broyeurs à sections lourdes, 24 broyeurs à poutres de rail et 12 lignes de laminage dédiées à poutres à larges ailes.
Histoire du développement local des laminoirs universels en Chine
Limité par les premières contraintes techniques et politiques, La Chine a longtemps manqué de technologie de roulement universelle mature. Les usines nationales ne pouvaient pas produire indépendamment des poutres en H laminées à chaud de haute qualité.
En juillet 1998, Fer Maanshan & Steel a mis en service des laminoirs universels importés et laminé la première poutre en H qualifiée de Chine. Cette étape importante a ouvert un nouveau chapitre dans la fabrication nationale de poutres en H.. Après, Ligne d'acier, Acier Rizhao, Jinxi Iron and Steel et d'autres fabricants d'acier profilé ont successivement introduit des lignes de production d'aciéries universelles à l'étranger. Par 2007, la quantité de broyeur universel national a augmenté rapidement, et la plupart des équipements dépendaient d'importations étrangères coûteuses.
Un tournant clé est arrivé 2003. Le 300 La ligne de production de poutres en H conçue et fabriquée par Tianjin Zhongzhong Heavy Technology a été mise en ligne. Cet événement a marqué la première mise en service officielle d'un laminoir universel développé en Chine..
Ensuite, broyeurs universels auto-développés pour Dalian Zhengda, Tangshan Shengda, Les aciéries Anshan Zizhu et Anshan Baode ont commencé à fonctionner l'une après l'autre. Par conséquent, La Chine a réalisé la localisation complète d'équipements roulants universels couvrant les spécifications des poutres en H de série complète de 100H à 600H.
1. Mélange de produits & Portée de production
1.1 Nuances d'acier enroulables
- Types de matériaux: Acier au carbone commun, acier de construction faiblement allié, acier de construction au carbone de haute qualité
- Notes typiques: Q195, Q235 et autres aciers de construction standard
1.2 Spécifications complètes du produit
- Poutre en H à bride étroite: 100×50, 125×60, 150×75, 175×90, 200×100
- Poutre en H à bride moyenne: 150×100
- Poutre en H à larges ailes: 100×100, 125×125
- I-beam: 8# ~ 22#
- Acier de canal: 5# ~ 20#
- Angle: 5# ~ 12.5#
2. Composition complète de l'ensemble de train de laminoir universel
Un train de broyeur universel complet contient plusieurs modules de base:
Broyeur principal universel, chariot support de broche, broche universelle de broyeur, boîte de vitesses combinée, accouplement du moteur principal, moteur d'entraînement principal.
3. Données techniques du noyau de laminoir universel à ligne de contrainte courte & Structure
Fonction principale
Il lamine des ébauches d'acier intermédiaires en profilés d'acier finis qualifiés selon les règles technologiques de laminage à chaud spécifiées..
Type d'usine
Laminoir universel à ligne de contrainte courte
Force de roulement nominale
- Force de roulement maximale du rouleau horizontal: 3000 kN
- Force de roulement maximale du rouleau vertical: 1500 kN
Tailles des anneaux de roulement
- Anneau de roulement horizontal: φ830/φ720 × 220 mm
- Anneau de roulement vertical: φ540/φ470 × 185 mm
Plage réglable d'entraxe de roulis
- Rouleau horizontal: 850–720 mm
- Rouleau vertical: 790–565 millimètres
Plage de réglage axial du rouleau horizontal
±4mm (réglable pour les rouleaux horizontaux supérieurs et inférieurs)
Diamètre du col roulé horizontal
Répartition globale de la structure de l'usine
Le broyeur universel se compose d'ensembles de rouleaux horizontaux, assemblages de rouleaux verticaux, cadres de support, dispositifs de réglage de l'écartement des rouleaux, chariots à changement de rouleaux, poutre de guidage et base de broyeur.
Tout d'abord, des ensembles de rouleaux et des dispositifs de réglage de l'écart forment la cartouche de noyau du broyeur. Suivant, les techniciens connectent la cartouche centrale à la tuyauterie intégrée via des boulons de verrouillage pour former un corps de broyeur complet. À la fin, l'ensemble du corps du broyeur se fixe sur la base grâce à des vérins à boulons de verrouillage hydrauliques.
3.1 Horizontal & Détails de l'assemblage du rouleau vertical
Structure d'assemblage de rouleaux horizontaux
Le jeu de rouleaux horizontaux comprend des rouleaux horizontaux, roulement à rouleaux + assemblage de cales, groupes de tirants et cadres de support. Les rouleaux supérieur et inférieur s'installent sur des cales de roulement avec des roulements côté entraînement et côté fonctionnement.. Chaque cale intègre des écrous à visser. Quatre tirants traversent quatre sièges de support intermédiaires pour relier les cales supérieure et inférieure entre elles. Cette disposition forme le système de rouleau de ligne de contrainte courte.
Puisque la conception annule les boîtiers de broyeurs lourds, les chemins de transmission des contraintes ne passent que par les tirants et les écrous à visser intégrés. Par conséquent, la longueur de la ligne de contrainte se raccourcit considérablement et le retour élastique du broyeur est réduit efficacement.. De plus, les cales connectées aux tirants optimisent l'état de contrainte des roulements, augmenter la capacité de charge des roulements et prolonger la durée de vie.
Schéma de correspondance des roulements
- Charge radiale: Roulements à rouleaux cylindriques à quatre rangées à haute rigidité
- Charge axiale: Roulements à rouleaux coniques à butée double direction
En outre, les patins sphériques équilibrent la répartition inégale de la force sur chaque rangée d'éléments roulants pour prolonger la durée de vie des roulements. Pour réduire la charge sur les dispositifs à visser et réduire l'abrasion des tirants, les supports de biellette de direction adoptent des structures de roulements. Les joints d'huile à labyrinthe et à squelette empêchent l'eau de refroidissement et la saleté de pénétrer dans les chambres de roulement..
Équilibre des rouleaux & Ajustement axial
Les amortisseurs à ressort à disque élastique intégrés à l'intérieur des tirants éliminent le jeu du filetage entre les tirants et les écrous. Cette conception évite le voile radial du rouleau causé par les espaces de filetage. Entre-temps, des dispositifs de réglage axial installent des cales latérales de fonctionnement intérieures des rouleaux supérieur et inférieur. Les engrenages hélicoïdaux à vis sans fin manuelle font tourner les manchons filetés pour pousser les butées., manchons et rouleaux intérieurs pour un positionnement axial précis. Les manchons à contre-filetage éliminent le jeu du filetage et empêchent le desserrage pour réaliser un alignement précis des passes.
Roulement à rouleaux vertical & Conception d'équilibre
Les rouleaux verticaux adoptent des roulements à rouleaux coniques à double rangée pour supporter les charges radiales et axiales. Les joints d'étanchéité VD et les joints squelettes bloquent l'eau et les impuretés.. De la même manière, Les ressorts à disque intégrés aux tirants éliminent le jeu du filetage de vis pour empêcher le voile radial du rouleau vertical.
3.2 Indépendant Horizontal & Dispositifs de réglage de l'écart de rouleau vertical
Unité de réglage de l'écart de rouleau horizontal
Principaux composants: Moteur hydraulique, arbre de transmission, embrayage, conduire & réducteurs à vis sans fin côté opération. Les réducteurs à vis sans fin utilisent des corps de boîte soudés avec des échelles à cadran calibrées sur le dessus.
Une paire d'engrenages à vis sans fin et à vis sans fin équipe chaque boîtier latéral. Les moteurs hydrauliques entraînent des vis sans fin pour faire tourner les engrenages à vis sans fin. Les engrenages situés sous les engrenages à vis sans fin s'engrènent avec des manchons d'engrenages cannelés internes pour faire tourner les tirants et ajuster les écarts horizontaux des rouleaux.. Les opérateurs lisent les positions de vis via des échelles à cadran sur le dessus des tirants.. Un embrayage hydraulique côté fonctionnement permet un réglage indépendant d'un seul côté pour maintenir le niveau du rouleau horizontal..
Unité de réglage de l'écart de rouleau vertical
Principaux composants: Moteur hydraulique, ensemble d'engrenages à vis sans fin, écrou et vis à visser. Les moteurs hydrauliques entraînent des vis sans fin pour faire tourner les engrenages à vis sans fin. Les filetages internes des engrenages à vis sans fin correspondent aux vis à vis pour pousser les vis vers l'avant ou vers l'arrière et modifier les écarts verticaux des rouleaux.. Les rouleaux verticaux côté fonctionnement et côté entraînement permettent un réglage séparé. Outre l'entraînement hydraulique, un dispositif de sauvegarde à réglage manuel s'installe pour une utilisation d'urgence. Les opérateurs vérifient les positions verticales des rouleaux grâce à des échelles à cadran.
3.3 Base de moulin soudée & Système de déplacement horizontal de broyeur
La base du moulin est une structure en acier soudée intégrale fixée sur des fondations en béton via des boulons d'ancrage. Il transporte deux unités hydrauliques clés: cylindres de verrouillage et cylindres de déplacement du broyeur.
- Cylindre de verrouillage du broyeur: Verrouillage à ressort à disque + mode de déverrouillage hydraulique, fixe fermement le corps du moulin sur la base pendant la production. Le broyeur ne peut pas bouger à moins que les cylindres de verrouillage ne soient complètement libérés..
- Cylindre de déplacement du broyeur: L'entraînement hydraulique réalise le déplacement horizontal du broyeur. Puisque cette ligne adopte un laminage multi-passes avec une ligne centrale de laminage fixe, les broyeurs doivent se déplacer horizontalement pour changer de passe de rouleau.
Double fonction du mécanisme de déplacement: Passer le commutateur & Changement de rouleau de cartouche complet
Le chariot de support de broche se connecte aux corps du broyeur via des vérins hydrauliques à broches et relie les vérins traversants à travers des plaques d'insertion.. Les vérins hydrauliques de déplacement poussent les corps entiers du broyeur horizontalement. Quand les usines atteignent leurs positions cibles, les cylindres de verrouillage sont réinitialisés pour verrouiller à nouveau l'unité.
Pour le remplacement complet du rouleau de cartouche: Les cylindres de fermeture se déverrouillent en premier. Les cylindres de déplacement poussent le chariot de broche et les corps de fraisage vers le côté fonctionnement jusqu'à la station de changement de rouleaux.. Les cylindres à broches rétractent les broches, puis les cylindres de déplacement tirent les chariots de broche vers le côté entraînement pour séparer les têtes de broche de rouleau et les broches universelles. Après la séparation, les chariots de changement de rouleaux remplacent rapidement les anciennes et les nouvelles cartouches du broyeur.
4. Chariot de support de broche
Objectif principal
Balancer le poids total des broches universelles, pince supérieure & broches inférieures pendant le changement de rouleau, et maintenir la posture horizontale du manchon de broche tout le temps.
Type de structure
Style de cadre à portique avec équilibre de poids mutuel entre les broches supérieure et inférieure et structure tampon à ressort. Les opérateurs ajustent l'entraxe du chariot supérieur/inférieur symétriquement par rapport aux lignes de roulement pour correspondre aux entraxes variables des rouleaux..
Chariots installés sur les bases des broyeurs. Des chaînes et des poulies fixes relient les cales de roulement supérieures et inférieures. Les supports de roulements maintiennent les broches universelles à l'intérieur des sièges de guidage relevables pour fournir un support continu. L'équilibrage mutuel des poids élimine la charge supplémentaire sur les roulements latéraux d'entraînement du rouleau et stabilise les contraintes du dispositif d'équilibrage du rouleau.. Les vérins à broches hydrauliques complètent la connexion et la séparation automatiques entre les chariots et les corps du broyeur. Les roulements du chariot appliquent une lubrification à la graisse.
5. Broches universelles pour broyeurs
Modèle: Broche universelle à arbre transversal télescopique
Quantité: Deux broches par train de fraisage
Interchangeabilité: Les broches de même spécification peuvent se remplacer librement
Course télescopique: ±350 mm
6. Boîte de vitesses combinée
La boîte de vitesses combinée intègre des réducteurs et un siège d'engrenage en une seule unité.. Deux arbres de sortie relient les broches universelles du broyeur pour entraîner séparément les rouleaux horizontaux supérieur et inférieur..
7. Accouplement du moteur d'entraînement principal
Taper: Accouplement à engrenages à tambour avec boîtier de protection entièrement sécurisé.
8. Norme du système de lubrification
- Roulements: Lubrification centralisée à la graisse
- Chemises de broyeur et écrous à visser: Remplissage manuel de graisse
9. Tuyauterie moyenne embarquée
Tout hydraulique, des conduites d'eau de lubrification et de refroidissement sont disposées sur les corps du broyeur. Des brides doubles ou des connecteurs rapides s'appliquent sur tous les points de jonction du pipeline pour un démontage et un entretien faciles.
10. Qualités des matériaux des composants clés & Règles de traitement thermique