Прокатка является основным методом обработки стали.. Больше, чем 90% стальной продукции производится методом прокатки. Отличается высокой эффективностью производства., стабильное качество готовой продукции, широкий охват спецификаций и простота автоматизированной эксплуатации. Холодная прокатка – это прокатка металла, проводимая ниже температуры рекристаллизации стали.. Температура рекристаллизации стали составляет около 300 ℃., поэтому прокатка при комнатной температуре относится к типичному производству холоднокатаных стальных полос..
По сравнению с горячекатаными полосами, Холоднокатаные стальные полосы имеют очевидные преимущества. Они обеспечивают высокую точность размеров и равномерную толщину., с отклонением толщины, контролируемым в пределах 0.01 мм. Они могут производить ультратонкие полосы, которые невозможно изготовить методом горячей прокатки.. Тем временем, они обладают превосходным качеством поверхности и превосходными механическими свойствами.. По материальному составу, продукция включает углеродистую сталь, нержавеющая сталь и легированная сталь. По обработке поверхности, они делятся на непокрытые, с покрытием горячего погружения, электрооцинкованный, электролуженый, стальные полосы с электрохромированием и цветным покрытием.
1. Основные технологические характеристики производства холоднокатаной стальной полосы
1.1 Комнатная температура
Производство холоднокатаной стальной полосы использует в качестве сырья горячекатаные рулоны.. Сырье не требует нагрева и полной пластической деформации непосредственно при комнатной температуре.. Сталь обладает высокой стойкостью к деформации в условиях низких температур.. Процесс прокатки требует большого давления прокатки., что предъявляет более высокие требования к нагрузке на производственное оборудование.
1.2 Очевидное упрочнение работы
Обработка холодной прокаткой повышает прочность и твердость стали при одновременном снижении ее пластичности., что определяется как упрочнение. Непрерывная прокатка дополнительно повышает устойчивость стали к деформации.. После определенного количества проходов прокатки, стальная полоса становится твердой и хрупкой и не подлежит дальнейшей прокатке. В реальном производстве холоднокатаной полосы, рекристаллизационный отжиг и другие смягчающие термические обработки необходимы после фиксированных проходов прокатки.. Эти процессы восстанавливают пластичность материала., снизить сопротивление деформации и обеспечить непрерывную тонкую прокатку.
1.3 Режим натяжения
Весь процесс холодной прокатки предполагает контроль переднего и заднего натяжения.. Прокатка натяжением позволяет реализовать множество целей оптимизации производства. Предотвращает отклонение стальной полосы и обеспечивает центрирующую прокатку.. Оптимизирует плоскостность полосы и поддерживает гладкую поверхность полосы.. Кроме того, снижает устойчивость металла к деформации, поддерживает производство сверхтонких изделий и снижает общее энергопотребление при производстве.
1.4 Большое соотношение ширины и толщины и сложный контроль формы
Полосы холодной непрерывной прокатки могут достигать минимальной толщины ниже 0.1 мм и максимальная ширина выше 2000 мм, с соотношением ширины и толщины, превышающим 10000. Большое соотношение ширины и толщины затрудняет равномерную деформацию полосы.. Он выдвигает чрезвычайно жесткие требования к технологии контроля формы полос при производстве холоднокатаной полосы..
1.5 Необходимый процесс охлаждения и смазки
Во время прокатки, 84% к 88% работа деформации преобразуется в тепло. Температура стальных полос и рабочих валков быстро повышается.. Чрезмерно высокая температура валков снижает твердость закалочного слоя валков.. Это снижает срок службы валков и качество поверхности полосы.. Неравномерная температура валков изменяет профиль валков и ухудшает точность размеров и плоскостность.. Высокая температура также приводит к выходу из строя смазочных материалов для прокатки..
Вода или эмульсия на водной основе широко используются в качестве охлаждающей и смазочной среды в производстве.. Средние двойные функции охлаждения и смазки.. Уменьшает коэффициент трения качения и нагрузку качения., предотвращает прилипание стальных валков, защищает поверхности валков и значительно улучшает качество поверхности готовых холоднокатаных полос.
2. Полный производственный процесс холодной непрерывной прокатки
Холодная непрерывная прокатка является доминирующим способом производства холоднокатаных стальных полос., приходится более половины общего объема выпуска. Полный процесс включает в себя маринование., холодная непрерывная прокатка, отжиг, отпуск, отделка и покрытие, в сочетании со вспомогательными процессами, такими как разматывание, сварка, стрижка и намотка.
2.1 Маринование
Горячекатаные рулоны стали образуют на поверхности оксидные окалины при высокотемпературном производстве.. Перед холодной прокаткой необходимо удалить оксидный слой.. Химическое травление соляной кислотой широко применяется в промышленности.. Он удаляет поверхностные оксидные отложения посредством химических реакций между кислотной жидкостью., оксид железа и металлическое железо.
2.2 Холодная непрерывная прокатка
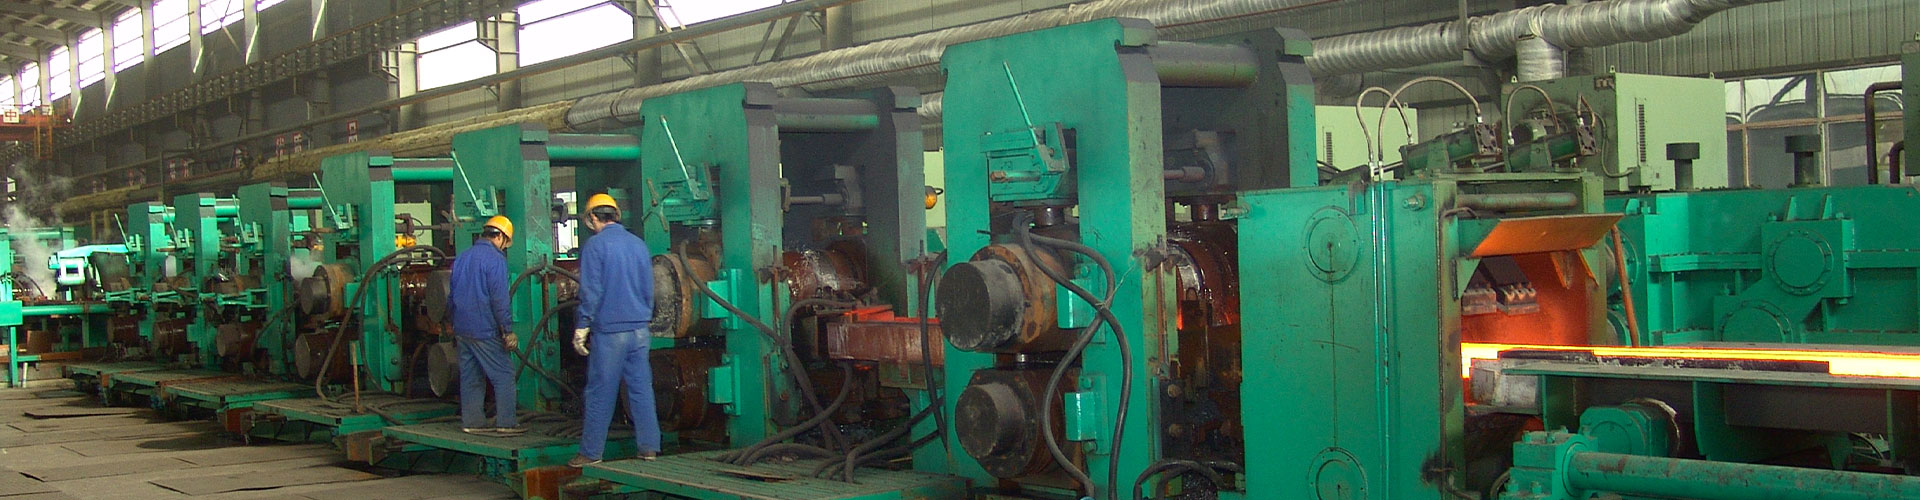
Горячекатаные рулоны отправляются на несколько последовательно соединенных клетей для непрерывной прокатки до достижения заданной толщины.. Основные агрегаты имеют четырех- или пятиклетевую конфигурацию с четырех- или шестивалковыми конструкциями стана.. Скорость прокатки современных перспективных агрегатов может превышать 1000 м/мой.
2.3 Отжиг
Стальная полоса нагревается до заданной температуры., выдерживают определенное время, а затем медленно охлаждают. Отжиг устраняет нагарт, вызванный холодной прокаткой., снижает твердость и восстанавливает пластичность материала. Снимает внутреннее остаточное напряжение., стабилизирует металлографическую структуру и предотвращает деформацию готового изделия. Он также устраняет внутренние дефекты, такие как крупные зерна и неравномерный состав..
2.4 Закалка
Отпуск – это вторичный процесс холодной прокатки со степенью обжатия 1% к 5%. Как ключевой процесс отделки, он напрямую определяет механические свойства, плоскостность и качество поверхности конечной продукции. Закалка оптимизирует плоскостность полосы и качество поверхности.. Он регулирует механические свойства, контролируя скорость обжатия для удовлетворения разнообразных требований применения.. Для стальных листов глубокой вытяжки, закалка устраняет платформу текучести и обеспечивает превосходные характеристики глубокой вытяжки..
Одноклетевые станы с четырьмя высоким отпуском применяются, когда степень обжатия не превышает 2%. Двухклетевые станы с четырьмя высоким отпуском используются для производства тонких полос высокой точности со степенью обжатия 2% к 5%.
2.5 Покрытие и отделка
Поверхностная обработка, такая как цинкование и лужение, осуществляется в соответствии с требованиями к продукции.. После последующей стрижки, намотка и другие отделочные процессы, производится готовая продукция, в том числе холоднокатаные рулоны, оцинкованные листы, жесть и рулоны из нержавеющей стали.
3. Практические новые технологии в производстве на месте
3.1 Технология бескислотного удаления оксидов
Традиционное травление приводит к образованию большого количества сточных вод., Отходящие газы и отработанная кислота, с высокими затратами на очистку загрязняющих веществ. В процессе бескислотного удаления накипи не используются агрессивные среды и не образуется опасных отходов.. Это позволяет избежать потерь металла, вызванных травлением, и обеспечивает блестящую поверхность полосы при низких затратах на техническое обслуживание оборудования., подходит для средних и малых производственных линий. Процесс включает нагрев, реакция и охлаждение. Полоса быстро нагревается в неокисляющей атмосфере.. Оксид железа реагирует с водородом в богатой водородом атмосфере с образованием металлического железа.. Окончательно, полоса охлаждается в водородно-азотной смешанной атмосфере для предотвращения вторичного окисления..
3.2 Двухклетевой реверсивный процесс холодной прокатки
Одноклетевые реверсивные станы имеют ограниченную производственную мощность., в то время как традиционные агрегаты непрерывной прокатки достигают высокой эффективности только при массовом производстве. В процессе двухклетевой реверсивной холодной прокатки используется двухклетьевая непрерывная прокатка с функциями прямой и обратной прокатки.. Оборудование объединяет функции холодной прокатки и отпуска., балансировка выпуска и адаптация к многосортным и мелкосерийным заказам. Соответствует технологии сварки рулонов., он соединяет несколько необработанных рулонов для унифицированной прокатки, увеличивает вес одиночной катушки, снижает потери материала в головке и хвосте и повышает выход и производственную мощность.
3.3 Индукционный нагрев, непрерывный отжиг
Традиционный отжиг в колпаковой печи имеет длительные циклы и нестабильное качество продукции.. Непрерывный отжиг обеспечивает непрерывную работу, высокая емкость, короткий цикл, высокий коэффициент термического использования и небольшое количество дефектов готовой продукции, упрощение последующих операций закалки. Индукционный нагрев. Непрерывный отжиг обеспечивает быстрый внутренний и внешний нагрев полосы за счет индукционного эффекта., сокращение циклов отжига и расположение линий прессования. Он оснащен продольными и поперечными модулями индукционного нагрева для гибкой настройки параметров процесса в соответствии с марками и техническими характеристиками стали..
3.4 Технология прокатки с охлаждением жидким азотом
Традиционное эмульсионное охлаждение приводит к загрязнению сточных вод. В процессе охлаждения жидким азотом жидкий азот распыляется непосредственно на поверхность полосы на входе в стан.. Он быстро отводит тепло прокатки за счет испарения жидкого азота практически без смазочного эффекта.. Эта экологически чистая технология не приводит к загрязнению жидкими отходами.. Это увеличивает скорость прокатки и позволяет увеличить обжатие прокатки.. Готовая полоса имеет однородную поверхность без остатков эмульсии и коррозии., достижение зеркального качества поверхности даже в условиях высокоскоростной прокатки.
3.5 Технология контроля утонения кромок полосы
Во время прокатки легко возникает аномальное утончение кромки., увеличение потерь при обрезке и снижение выхода материала. Это вызвано двумя факторами. Упругое сплющивание рабочего валка на краю меньше, чем в центре полосы.. Тем временем, низкое боковое сопротивление металла кромки вызывает поперечное течение и дополнительно снижает давление при прокатке кромки. Путем аксиального перемещения конических рабочих валков для выравнивания конической части по краю полосы., процесс компенсирует потерю толщины кромки, эффективно подавляет утончение кромок и сокращает отходы обрезков материала.
3.6 Оперативное обнаружение и трехуровневая компьютерная система управления
Производственная линия оснащена толщиномерами., спидометры, измерители плоскостности и измерители натяжения для сбора производственных данных в режиме реального времени. Система разделена на три уровня. Первый уровень — это уровень прямого цифрового управления., реализация замкнутого цикла регулирования толщины, давление и другие основные параметры. Второй уровень – уровень управления процессом., завершение расчета параметров, отслеживание полосы, адаптивное обучение, мониторинг производства и анализ данных. Третий уровень – уровень производственного контроля., ответственный за планирование производства, обработка данных о контрактах и сырье, передача параметров и управление качеством продукции.
3.7 Оборудование для контроля плоскостности
При ужесточении требований к плоскостности полосы, различные профессиональные фрезы широко применяются для точного контроля формы., включая прокатные станы, прокатные станы, мельницы HC, UC мельницы, конические валковые станы и станы VC. Они обеспечивают целенаправленную коррекцию различных дефектов формы полосы для улучшения качества готовой продукции..
4. Тенденции развития отрасли холоднокатаной стальной ленты
Сферы применения холоднокатаных стальных полос продолжают расширяться.. Процессы производства холоднокатаной стальной полосы развиваются в сторону экологически чистого производства, высокая точность и расширение производственной цепочки. Промышленность фокусируется на снижении производственного загрязнения и энергопотребления.. Он постоянно оптимизирует процессы прокатки для повышения точности размеров и качества поверхности готовой продукции.. Оно распространяется на перерабатывающие предприятия глубокой переработки для повышения эффективности использования стали., реализовать эффективное использование ресурсов и добиться устойчивого развития производства.