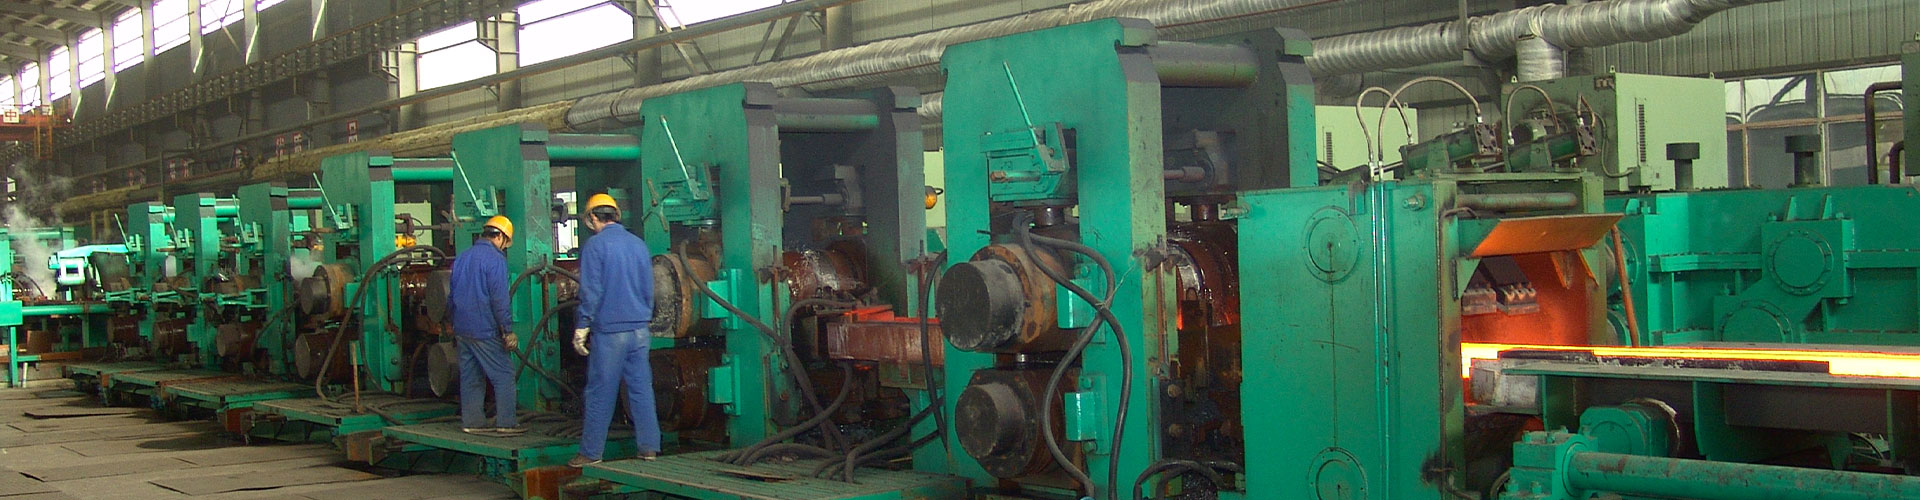
Офсетный восьмивалковый стан холодной прокатки представляет собой специальное многовалковое устройство холодной прокатки.. В нем используются рабочие валки малого диаметра и уникальная механическая конструкция.. Разработан на базе четырехвалковых прокатных станов с приводом от опорных валков.. На этом стане добавлены независимые боковые опорные конструкции для рабочих валков.. Конструкция оптимизирует жесткость системы роликов и устойчивость качения..
Рамная конструкция офсетного восьмивалкового стана холодной прокатки аналогична традиционным четырехвалковым станам.. Однако, он использует рабочие валки меньшего размера и профессиональные устройства регулировки профиля валков.. Такая конструкция стабилизирует положение рабочих валков и повышает горизонтальную жесткость.. Его общая структурная жесткость превышает обычные четырехвалковые фрезы..
Он может производить частичную продукцию, для которой обычно требуется двадцативалковое прокатное оборудование.. Завод поддерживает гибкое структурное преобразование в двухвалковый, четыре высоких, режимы «восьмерка-хай» и «двойная восьмерка-хай». Он адаптируется к диверсифицированным производственным потребностям.. Поэтому, он также известен как многоцелевой стан холодной прокатки..
## 1. Конструктивные характеристики восьмивалкового офсетного стана холодной прокатки
Восьмивалковый стан холодной прокатки со смещением использует режим привода опорных валков.. Его основной особенностью является смещенная установка рабочих валков.. Рабочие валки отклоняются от центральной линии опорных валков. Эта уникальная компоновка устраняет ограничения по крутящему моменту и горизонтальному изгибу, что приводит к уменьшению диаметра рабочих валков..
Диаметр рабочих валков составляет лишь половину диаметра обычных четырехвалковых станов.. Это составляет 15% к 20% диаметра опорного вала. Общая сила прокатки снижается почти до 50% четырехвалковых мельниц.
Такая конструкция позволяет на офсетном восьмивалковом стане холодной прокатки обрабатывать сверхтонкие полосы и труднодеформируемые металлы.. В этих аспектах он работает как традиционные многовалковые станы.. Тем временем, он сохраняет простую структуру четырехуровневого оборудования. Такая конструкция помогает снизить затраты на инвестиции и техническое обслуживание на относительно низком уровне..
Все рабочие рулоны, на опорных рычагах установлены промежуточные и боковые опорные валки.. Опорные рычаги вращаются вокруг оси бокового опорного крена.. Боковые опорные ролики плотно подходят к большим опорным роликам.. Эта структура позволяет избежать дополнительного потребления крутящего момента трения.. Это также защищает условия эксплуатации рабочих валков..
Во время прокатки, вертикальная нагрузка от опорных роликов передается на раму через прижимные болты. Боковая сила от боковых опорных роликов передается на раму через боковые балки.. Пружинные устройства обеспечивают стабильный контакт между боковыми опорными и опорными роликами.. В боковых опорных роликах используются роликовые подшипники и втулки оправки.. Такое расположение обеспечивает гибкую и стабильную работу..
Офсетный восьмивалковый стан холодной прокатки имеет жесткую систему валков.. Он также оснащен надежными устройствами регулировки профиля валков.. Он обеспечивает небольшие значения пружинения мельницы.. Он поддерживает оптимизацию формы валков в режиме реального времени во время работы.. Эти функции эффективно повышают точность толщины полосы и качество плоскостности..
Независимый привод опорных валков позволяет расширить диапазон различий в диаметрах рабочих валков.. Простая конструкция опоры рабочих валков упрощает замену валков.. Это также снижает износ валков.. Низкие потери на трение между зазорами валков позволяют осуществлять эмульсионную смазку и охлаждение.. Такое расположение еще больше снижает сопротивление качению..
## 2. Состав оборудования и технические характеристики
Основная клеть офсетного восьмивалкового стана холодной прокатки состоит из нескольких основных частей.. Он включает в себя полную систему рулонов., завинчивающийся механизм, Устройство для удержания шеи рабочего валка, система регулировки распашных ворот и профиля рулона. По сравнению с традиционными четырехвалковыми мельницами, он имеет три выдающиеся технические характеристики.
### 2.1 Уникальная структура поддержки смещения
Офсетный восьмивалковый стан холодной прокатки оснащен независимой системой боковой поддержки.. Рабочие валки получают вертикальную поддержку от верхних и нижних опорных валков.. Они также получают боковую поддержку от компонентов боковой поддержки..
Боковые опорные и промежуточные ролики собираются в фиксированные носовые конструкции.. Затем они устанавливаются на опорные упоры боковых опор.. Боковая сила передается на боковую опорную балку через концентрические опоры вала..
Такая конструкция гарантирует соосную точность рабочих валков., промежуточные и боковые поддерживающие ролики. Он поддерживает высокую встроенную жесткость системы роликов.. Боковая опорная конструкция передает крутящий момент через промежуточные ролики во время работы.. Увеличивает обжатие и уменьшает проскальзывание между валками.. Это также снижает риск появления царапин на поверхности валков..
Более того, конструкция смещенной установки и устройство удержания шейки валка обеспечивают стабильную работу рабочих валков. Обеспечивает надежную точность прокатки при реверсивных и высокоскоростных процессах прокатки..
### 2.2 Независимое устройство регулировки профиля рулона
Офсетный восьмивалковый стан холодной прокатки оснащен специальной гидравлической системой регулировки профиля валков.. Гидроцилиндр приводит в движение четыре подвижных клина через шатуны.. Клинья имеют разные углы наклона..
Два средних клина имеют наклон 5°.. Два боковых клина имеют наклон 3°.. Фиксированные плоские блоки облегчают позиционирование с обеих сторон.. Вертикальное перемещение клиньев толкает боковые опорные и промежуточные валки.. Это движение вызывает контролируемую деформацию изгиба рабочих валков..
Эта регулировка в режиме реального времени точно корректирует дефекты плоскостности полосы во время непрерывной прокатки.. Он также обеспечивает гибкое управление профилем рулона..
### 2.3 Требования к согласованию размеров рулона
Отношение длины к диаметру офсетного восьмивалкового тела стана холодной прокатки варьируется от 3 к 10. Система боковой поддержки, особенно промежуточные ролики, имеет относительно низкую местную жесткость. Неправильное соответствие параметров легко приводит к проскальзыванию между резервными и рабочими валками.. Это также может привести к появлению царапин на поверхности ролика..
Соосная точность рабочих валков, промежуточные и боковые опорные валки напрямую влияют на устойчивость качения.. Эта мельница требует более строгих производственных стандартов, чем обычные мельницы с четырьмя валами.. Также требуется более строгая установка и калибровка параметров.. Профессиональное сопоставление диаметров валков и точная регулировка необходимы для стабильной работы..
## 3. Технологические характеристики восьмивалкового офсетного стана холодной прокатки
Процесс прокатки на офсетном восьмивалковом стане холодной прокатки аналогичен процессу прокатки на четырехвалковых станах.. Он специально оптимизирован для проката нержавеющей стали и металлов высокой твердости.. При этом применяется принцип прокатки с одинаковым давлением для распределения обжатия проходов..
Относительное уменьшение уменьшается проход за проходом. Этот метод адаптируется к высокой стойкости к деформации и характеристикам деформационного упрочнения нержавеющей стали.. Различия в химическом составе и металлографической структуре также требуют целенаправленной корректировки параметров прокатки..
### 3.1 Гибкое и точное управление профилем рулона
Офсетный восьмивалковый стан холодной прокатки сочетает в себе несколько методов контроля плоскостности.. Он включает в себя оригинальную конструкцию короны рабочих валков и сегментированный контроль потока эмульсии.. Он также использует уникальные механические устройства регулировки клина..
Четыре группы изгибающих усилий, создаваемые гидравлическими клиньями, равномерно регулируют отклонение рабочего валка вдоль тела валка.. Диапазон отклонения адаптируется к различным материалам и спецификациям полос.. Шлифовальная коронка рабочих валков варьируется от 0.05 мм до 0.22 мм.
Для 1000 полосы шириной мм, диапазон динамической регулировки коронки достигает ±0,05 мм с увеличением силы прокатки. Панель настройки на месте отображает параметры в процентах.. Максимум 100% регулировка соответствует 0.10 мм вариация коронки. Эта система обеспечивает высокоточный и гибкий контроль плоскостности..
### 3.2 Научная сборка валков и согласование смещения
Расстояние смещения рабочих валков определяет устойчивость качения при движении вперед и назад.. Разумная конструкция со смещением обеспечивает плотное прилегание рабочих валков к системе боковой поддержки.. Это условие должно сохраняться даже при максимальной разнице натяжений..
Во время сборки, операторы выбирают подходящие диаметры рабочих валков и оптимальные значения смещения. Они относятся к размерам шлифования опорных валков., боковые поддерживающие ролики и промежуточные ролики. Смещенная конструкция генерирует боковую составляющую силы от нагрузки качения.. Он плотно прижимает рабочие валки к боковым опорным валкам и повышает поперечную устойчивость..
Движущая сила трения опорных валков создает направленную наружу тангенциальную силу во время прокатки вперед.. Эта тенденция ослабляет устойчивость боковой поддержки.. Поэтому, расстояние смещения должно гарантировать положительную опорную силу от боковых опорных валков к рабочим валкам во время прокатки вперед.. Этот стандарт исключает риски скольжения и нестабильности при реверсивной прокатке..
## 4. Заключение
Благодаря постоянному совершенствованию современных технологий контроля толщины и плоскостности., Область применения офсетного восьмивалкового стана холодной прокатки сталкивается с определенными ограничениями.. Он по-прежнему сохраняет уникальные преимущества при прокатке тонких полос и твердых металлов..
Адаптироваться к все более строгим требованиям рынка к качеству, офсетный восьмивалковый стан холодной прокатки нуждается в дальнейшей оптимизации. Это должно улучшить точность контроля плоскостности и стабильность системы валков.. После целенаправленного технического усовершенствования, это многоцелевое прокатное оборудование будет иметь высокую прикладную ценность.. У него также будут широкие перспективы продвижения в производстве высокоточной холодной прокатки..