Холоднокатаная сталь – незаменимый высокоточный материал в современных обрабатывающих производствах.. Широко используется в автомобилях, бытовая техника, строительство, области упаковки и электрооборудования. Чтобы полностью понять преимущества применения и производственную ценность холоднокатаной стали., в этой статье систематически излагаются базовые знания о холодной прокатке., основные методы производства, комплексные технологические процессы, и принципы производства основной стальной продукции с покрытием, такой как луженая сталь и оцинкованная сталь..
1. Определение и основные преимущества холодной прокатки и холоднокатаных стальных полос
1.1 Что такое холодная прокатка
Холодная прокатка — это процесс деформации прокатки металла, завершающийся ниже температуры рекристаллизации металла.. В реальном промышленном производстве, обычно это означает прокатку горячекатаных стальных полос непосредственно при комнатной температуре без повторного нагрева.. Даже если стальная полоса становится горячей после высокоскоростного трения качения, ее по-прежнему определяют как холодную прокатку, поскольку во время обработки не применяется внешний нагрев..
1.2 Ключевые преимущества холоднокатаной стальной полосы
По сравнению с традиционной горячекатаной сталью, Холоднокатаные стальные полосы имеют выдающиеся преимущества в точности размеров., качество поверхности и механические свойства, что является основными причинами их широкого применения в высокоточных сценариях.
Первый, Холоднокатаная сталь обеспечивает сверхвысокую точность размеров.. Отклонение толщины контролируется в пределах от 0,01 мм до 0,03 мм., полностью отвечающее строгим требованиям точности точного производства. Второй, он может производить ультратонкие стальные полосы, которые невозможно изготовить методом горячей прокатки., с минимальной толщиной менее 0,001 мм.
Третий, холодная прокатка полностью оптимизирует качество поверхности. Это позволяет избежать типичных дефектов горячекатаной стали, таких как питтинг и окалина из прессованного оксида железа.. Производители могут изготавливать стальные полосы с различной шероховатостью поверхности, включая глянцевые и матовые поверхности, чтобы адаптировать их к последующим требованиям обработки..
Четвертый, Холоднокатаная сталь имеет стабильные и отличные механические свойства.. Отличается высокой прочностью на разрыв, низкий предел текучести и превосходная производительность глубокой вытяжки. Окончательно, холодная прокатка обеспечивает высокоскоростную и полностью непрерывную прокатку, с чрезвычайно высокой эффективностью производства, подходящей для крупномасштабного промышленного массового производства.
2. Основные методы производства холоднокатаной стальной полосы
По разным формам производства, Производство холоднокатаной стальной полосы в основном делится на прокатку отдельных листов и прокатку рулонов.. Рулонная прокатка стала основным видом производства в современной промышленности благодаря своей высокой эффективности и стабильному качеству..
2.1 Прокатка одного листа
Прокатка одного листа - это ранний метод производства холодной прокатки.. Первоначально он использовал двухвалковые станы, а теперь в основном использует четырехвалковые станы холодной прокатки., которые делятся на обратимые и необратимые виды..
Для нереверсивного четырехвалкового производства, рабочие вручную подают стальные листы один за другим. После одного прохода прокатки всей стопки, стальные листы поднимаются на вход в стан для циклической прокатки до достижения готовых размеров. Для реверсивной прокатки, есть два режима работы. Первый – возвратно-поступательная прокатка одного стального листа до готовых размеров., который эффективно предотвращает появление царапин на поверхности и подходит для крупногабаритных и тяжелых стальных листов.. Второй — периодическая циркуляционная прокатка., что повышает производительность, но может вызвать небольшие царапины между стальными пластинами..
Ограничено отсутствием контроля натяжения., степень обжатия за один проход при одиночной листовой прокатке составляет менее 14%. Многократные проходы прокатки приведут к серьезному упрочнению., поэтому этот метод не может производить сверхтонкие холоднокатаные изделия из стали.
2.2 Катушка прокатки
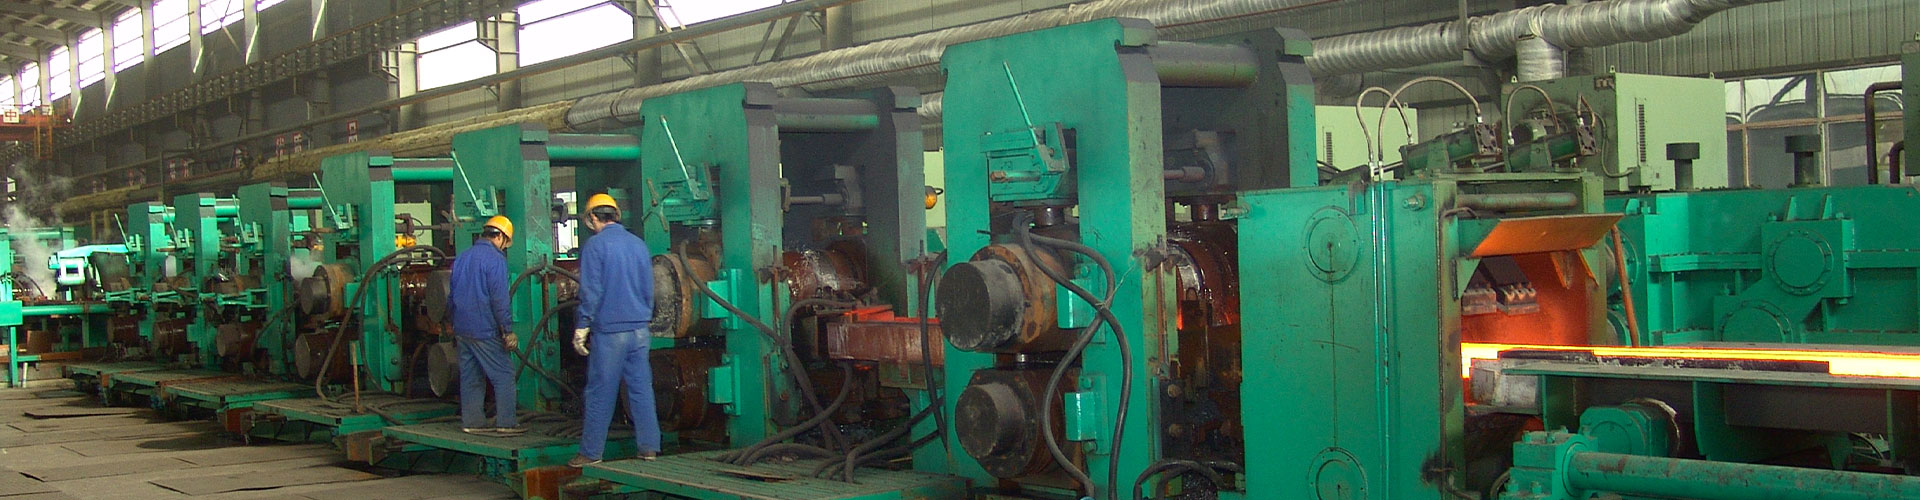
Рулонная прокатка является основным направлением современного производства холодной прокатки., в том числе одноклетьевая прокатка рулонов и многоклетевая непрерывная прокатка рулонов. Он совместим с различными прокатными станами, такими как четырехвалковые, шесть-хай, восьмивалковые и двадцативалковые мельницы.
Одноклетевые нереверсивные прокатные станы чаще всего бывают двухвалковыми и четырехвалковыми., широко используется в отечественном производстве узких полос. Скорость прокатки варьируется от 1,2 м/с до 2,0 м/с., в основном производит узкие полосы шириной менее 600 мм.. На одноклетевых реверсивных прокатных станах применяется привод рабочих валков., что снижает сопротивление деформации и энергопотребление, и подходит для прокатки ультратонких полос.
Многоклетевые станы непрерывной холодной прокатки являются основным оборудованием для производства высококачественной холодной прокатки.. Их скорость прокатки может превышать 25 м/с., с максимальной скоростью 41 м/с. Этот метод производства обеспечивает прокатку рулонов стали с обоих концов., снижение потерь при резке головки и хвоста и повышение выхода металла. Годовой объем производства может достигать от сотен тысяч до более миллиона тонн.. Оснащен полной гидравлической системой завинчивания и автоматическим управлением., это обеспечивает превосходную точность размеров и механические свойства продукта..
Однако, Многоклетевые станы непрерывной прокатки также имеют ограничения. Координацию скорости и выдвижения каждой стойки сложно регулировать., диапазон технических характеристик продукта ограничен, и общая стоимость инвестиций в оборудование высока.
3. Общий процесс производства холоднокатаной стальной полосы
Хотя производство холодной прокатки включает в себя прокатку единичных листов и рулонов., одноклетевые и многоклетевые режимы прокатки, основной технологический процесс в основном последователен. К основной дорогостоящей продукции из холоднокатаной стали относятся стальные листы с покрытием., листы автомобильной стали и листы электротехнической кремниевой стали.
Полный процесс производства холодной прокатки включает травление сырья горячекатаного рулона., формовка холодной прокатки, обработка отжигом, отпускная прокатка, финишная стрижка и покрытие поверхности. Каждый процесс тесно связан с устранением внутреннего напряжения., оптимизировать механические свойства и улучшить качество поверхности, обеспечение соответствия готовой стальной полосы различным стандартам промышленного применения.
4. Состояние развития и технические тенденции производства холоднокатаного проката
Технология производства холоднокатаной полосы является важным показателем уровня развития металлургической отрасли.. Холоднокатаная сталь широко используется в автомобилестроении., сельскохозяйственная техника, химическая промышленность, пищевая упаковка, строительство, бытовая техника и электронная промышленность, и его доля на рынке увеличивается с каждым годом.
Первоначальное производство холодной прокатки в основном основывалось на двухвалковых и четырехвалковых станах.. Учитывая рыночный спрос на ультратонкие и высокоточные полосы, новые конструкции прокатного стана, такие как шестивалковый, разработаны двенадцативалковые и двадцативалковые многовалковые станы.. В настоящий момент, станы непрерывной холодной прокатки с тремя-шестью клетями и четырьмя валами являются основным оборудованием., с высокой степенью автоматизации, высокая производительность и стабильное качество продукции.
В последние годы, Технология холодной прокатки постоянно совершенствуется во многих аспектах. Первый, увеличение веса рулонов стали снижает потери времени на нарезание резьбы и смену рулонов, улучшение стабильного времени прокатки и качества продукции. В настоящий момент, максимальный вес рулонов холоднокатаных стальных полос достигает 40-60 тонн..
Второй, скорость прокатки постоянно улучшается. Скорость пятиклетевых и шестиклетевых станов непрерывной прокатки увеличилась с 20 м/с до более 40 м/с.. Третий, системы полного гидравлического завинчивания и автоматического контроля толщины AGC широко используются для повышения точности толщины.. Четвертый, Технология гидравлической гибки валков оптимизирует плоскостность полосы и устраняет дефекты плоскостности.
Кроме того, в отрасли реализовано полное автоматическое управление процессом, такое как автоматическое центрирование рулона и коррекция отклонений.. Новый стан непрерывной холодной прокатки осуществляет сварку и непрерывную прокатку рулонов стали., что повышает эффективность производства за счет 30% к 50%. Новые процессы, включая непрерывный отжиг, Травление соляной кислотой с низким содержанием емкостей и асинхронная прокатка дополнительно оптимизируют эффективность производства и точность продукции..
5. Базовые знания и процесс производства луженого стального листа
5.1 Определение и применение луженого стального листа
Луженый стальной лист, широко известный как жесть, представляет собой композиционный материал, образованный путем прикрепления плотного слоя олова к поверхности холоднокатаного стального листа посредством горячего погружения или электролитического покрытия.. Олово имеет стабильные химические свойства., хорошая пластичность и нетоксичные характеристики, плотностью 7,3 г/см³ и температурой плавления 232℃.. Нерастворим в разбавленных растворах кислот и щелочей., обеспечение превосходных антикоррозионных свойств для стальных поверхностей.. Луженые стальные листы в основном используются для консервных банок., упаковочные коробки и ежедневные упаковочные материалы, поставляется в листах или рулонах.
5.2 Процесс горячего лужения
Горячее лужение — традиционный процесс нанесения покрытия.. Стальная полоса проходит через расплавленное олово, образуя оловянное покрытие.. Толщина покрытия обычно превышает 25 г/м² с относительно неравномерным распределением., подходит для низкоскоростного производства отдельных листов и узких полос.
Полный технологический процесс: подготовка сырья → электролитическое травление → очистка водой под высоким давлением → обработка растворителем → горячее лужение → обработка маслом → обезжиривание щелочью → полировка → контроль готовой продукции. Температура оловянной жидкости контролируется в диапазоне от 300 ℃ до 400 ℃.. После лужения, стальная полоса проходит через резервуар для пальмового масла при температуре от 235 ℃ до 240 ℃, чтобы предотвратить окисление олова., а излишки олова соскабливаются малярными валками. Окончательно, обезжиривание и полировка проводятся до получения гладких луженых изделий.
5.3 Процесс электролужения
По сравнению с горячим оловом, электролужение имеет тонкие характеристики, равномерное и прочное покрытие и красивая поверхность, становится основным современным производственным процессом. Электролуженые агрегаты подразделяются на щелочные., кислотные и галогенные типы.
Щелочные установки имеют простое оборудование и низкие инвестиции, но низкую скорость производства и высокое энергопотребление.. Кислотные агрегаты имеют высокую эффективность и регулируемую толщину покрытия., поддержка обшивки разной толщины с обеих сторон, с максимальной скоростью 550 м/мин.. Галогенные агрегаты имеют самый высокий КПД., с максимальной скоростью 760 м/мин., но имеют сильную коррозионную активность и высокие требования к обслуживанию оборудования.
Основной принцип кислотного электролужения заключается в использовании олова в качестве анода и стальной полосы в качестве катода.. Ионы олова осаждаются на поверхности стали, образуя покрытие.. Поскольку первоначальный гальванический слой олова тусклый и плохо клеится, стальная полоса нуждается в обработке мягким плавлением, чтобы расплавить слой олова и сформировать глянцевую поверхность.
После мягкого плавления, слой олова образует оксидную пленку, который легко желтеет и снижает коррозионную стойкость. Поэтому, необходима пассивационная обработка для образования плотной защитной хроматной пленки. Окончательно, готовая продукция получается путем очистки, сушка, электростатическое смазывание и резка или намотка фиксированной длины.
6. Базовые знания и принцип производства оцинкованного стального листа
6.1 Характеристики и применение оцинкованного стального листа
Оцинкованный стальной лист представляет собой антикоррозионный материал, образованный путем нанесения слоя цинка на поверхность холоднокатаного стального листа.. Цинк — сине-белый металл с температурой плавления 419,4 ℃ и плотностью 7,14 г/см³.. Обладает хорошей пластичностью и стабильными химическими свойствами.. Во влажном воздухе, на поверхности цинка образуется плотная пленка карбоната цинка, изолирующая воздух и влагу, а также защищающая стальную подложку..
Отличие от лужения, оцинкованная сталь обладает защитными свойствами анода. При частичном повреждении слоя цинка, цинк будет преимущественно корродировать, чтобы защитить внутреннюю стальную пластину от ржавчины.. Поэтому, оцинкованные стальные листы обладают отличными антикоррозионными характеристиками и широко используются в строительстве., производство автомобилей, мебель, механо-электрическая и упаковочная промышленность.
6.2 Основные методы производства оцинкованного стального листа
Основными методами производства оцинкованных стальных листов являются горячее цинкование и электрооцинкование.. Горячее цинкование имеет толстое покрытие и сильную антикоррозийную способность., подходит для наружных условий и сред с сильной коррозией. Электрогальванизация имеет равномерное и тонкое покрытие., гладкая поверхность, и больше подходит для точного производства и обработки после покраски.. Оба процесса эффективно увеличивают срок службы холоднокатаных стальных листов и расширяют сферу промышленного применения стальной продукции..
7. Заключение
Холоднокатаный прокат – основной высокоточный стальной материал в современной промышленности.. Благодаря преимуществам высокой точности размеров, отличное качество поверхности и стабильные механические свойства, они восполняют недостатки горячекатаной стали. От прокатки отдельных листов до полностью непрерывной интеллектуальной прокатки рулонов, Технология производства холодной прокатки постоянно совершенствуется и совершенствуется..
На основе оригинальных холоднокатаных подложек., луженая сталь и оцинкованная сталь дополнительно придают стальным листам антикоррозийные и долговечные характеристики.. Они составляют важную продуктовую систему холоднокатаного проката и широко используются в различных областях народного хозяйства.. Благодаря постоянному совершенствованию стандартов промышленного производства, высокоточный, энергосберегающие и интеллектуальные технологии холодной прокатки и нанесения покрытий станут основным направлением развития отрасли..