Производители повышают производительность предприятия с помощью трех основных методов.. Они увеличивают вес катушки., повысить скорость прокатки и поднять производительность оборудования.
Современные рулоны холоднокатаной стали обычно достигают 40 тонны. Некоторые одиночные катушки могут ударить 60 тонны.
Агрегаты пятиклетевого стана достигают максимальной скорости прокатки 37.5 РС. Большинство бегают примерно 30 РС. Модели с шестью стойками могут превышать 40 РС.
Материалы и методы технологической смазки ограничивают дальнейшее увеличение скорости.. Операторы выбирают 25 м/с как идеальная скорость для пятиклетевых станов. Они установили 30 м/с для шестиклетевых станов для поддержания стабильного качества продукции.
## 1. Модернизация оборудования стальной полосы
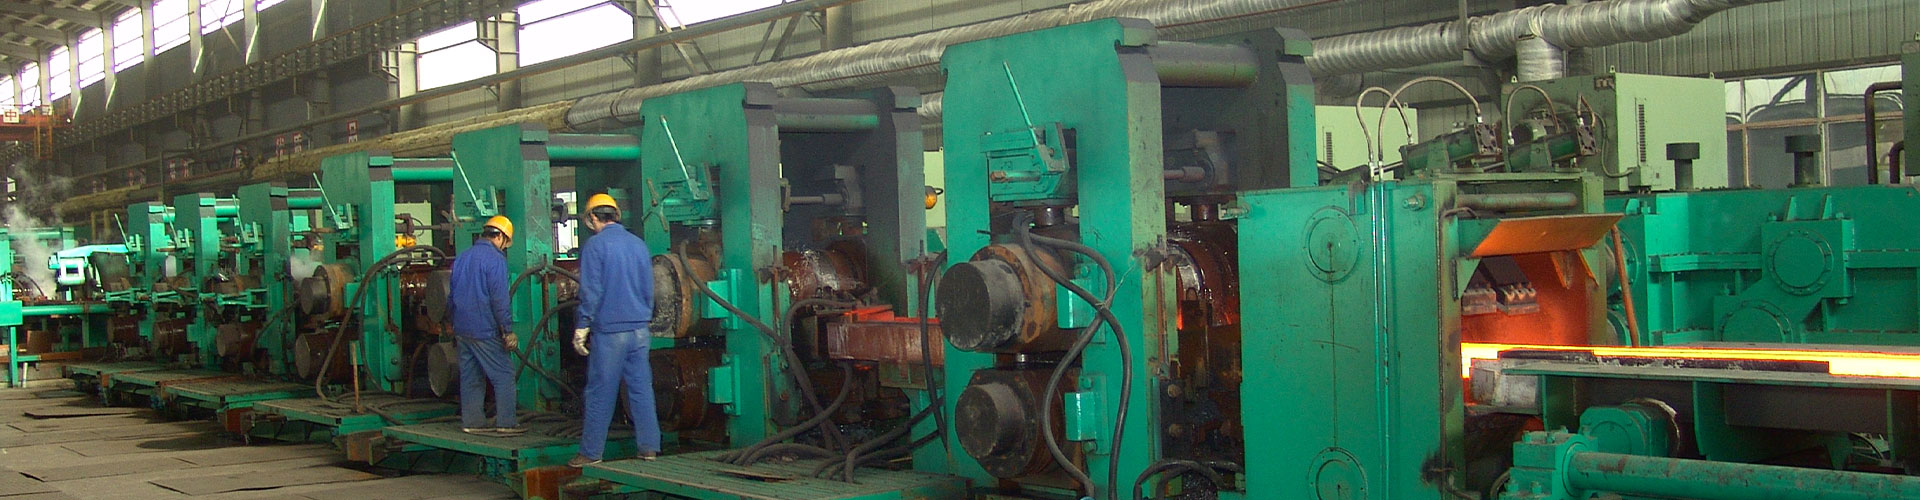
Команды широко внедряют гидравлические гибочные устройства на стане-тандеме холодной прокатки стальной полосы.. Эти устройства эффективно улучшают плоскостность полосы..
Холодная полоса требует жестких допусков по толщине.. Инженеры устанавливают полностью гидравлические винтовые системы для ускорения регулировки качения.. Они также добавляют автоматические блоки контроля толщины.. Эти устройства поддерживают точную толщину полосы..
Высокоскоростной, высокопроизводительные производственные линии используют компьютерное управление для полного цикла прокатки.
## 2. Появление технологии непрерывной прокатки
Сталелитейная промышленность запустила первый в мире стан-тандем холодной прокатки непрерывной стальной полосы. 1971. Операторы завершают только один начальный этап заправки полосы.. Затем стан осуществляет непрерывную прокатку.
Рабочие приваривают головку каждого нового рулона к хвостовой части предыдущего.. Петлевое устройство расположено на входе в мельницу.. Он буферизует полосовой материал, обеспечивая постоянную скорость прокатки во время сварки..
На выходе мельницы установлены летучие ножницы для разделения рулонов.. Два натяжных устройства по очереди снимают ветрозащитную полосу, чтобы леска могла менять витки без остановок.
Этот стан удерживает полосу внутри машины во время смены валков.. Производство возобновляется сразу после того, как рабочие завершают замену валков.
Первая пятиклетевая установка непрерывного действия производит полосы из 0.15 мм до 1.6 мм толщиной и 620 мм до 1300 ширина мм. Ширина рулона достигает 1425 мм. Он выдерживает максимальный вес катушки 32 тонн и максимальной скоростью 30 РС.
Эта полностью непрерывная конструкция повышает производительность на 30–50 %.. Это также улучшает качество продукции и выход материала..
## 3. Три основные тенденции развития
Технология полной непрерывной холодной прокатки постоянно совершенствуется. Современное прокатное оборудование движется в трех направлениях: интеллект, гибкость и экологичное производство.
### 3.1 Интеллектуальная работа
Станы-тандемы холодной прокатки стальной полосы нового поколения подключаются к промышленному Интернету вещей. Они оптимизируют силу прокатки, параметры растяжения и плоскостности в реальном времени.
Система контроля плоскостности на базе искусственного интеллекта прогнозирует изменения термической коронки рабочих валков на основе исторических данных.. Он заранее регулирует силу изгиба рулона.. Эта система повышает скорость прохождения полосы по плоскостности до 99.2%.
### 3.2 Гибкое производство
Модульные реконфигурируемые стенды поддерживают гибкое производство. Новейшая система переключается между режимами фрезерования с четырьмя и шестью валками в течение 30 минуты.
Одна производственная линия может производить автомобильные листы. (0.3-0.8 мм) и листы бытовой техники (0.8-2.0 мм).
Гидравлические быстросменные инструменты и алгоритмы адаптивного усилия прокатки помогают работникам быстро менять рабочие и опорные валки.. Это сокращает время изменения спецификации на 60%.
### 3.3 Зеленое производство
Микромасляная смазка нарушает ограничения скорости при высокоскоростной прокатке. Новые смазочные материалы с наноприсадками образуют стабильные масляные пленки при 45 РС. Они сократили расход прокатного масла на 85% по сравнению с традиционными смазочными материалами.
Системы добычи нефти и газа контролируют выбросы ЛОС ниже 10 мг/м³. Эти системы помогают сталелитейным заводам соблюдать строгие экологические стандарты..
## 4. Перспективы развития стальной полосы
Цифровые двойные инструменты меняют процедуры технического обслуживания стана-тандема холодной прокатки стальной полосы. Инженеры создают виртуальные модели полного жизненного цикла мельничного оборудования.
Они прогнозируют остаточный срок службы подшипников главной передачи до 72 на несколько часов раньше. Это сокращает незапланированные простои на 40%.
Диагностическое обслуживание с помощью удаленной диагностики 5G. Эти инструменты помогают заводам холодной прокатки строить беспилотные темные фабрики.
Будущая технология прокатки ультратонких полос (<0.1 мм) расширит сценарии применения этой мельницы. Он будет обслуживать развивающиеся рынки, такие как токосъемники новых энергетических батарей..