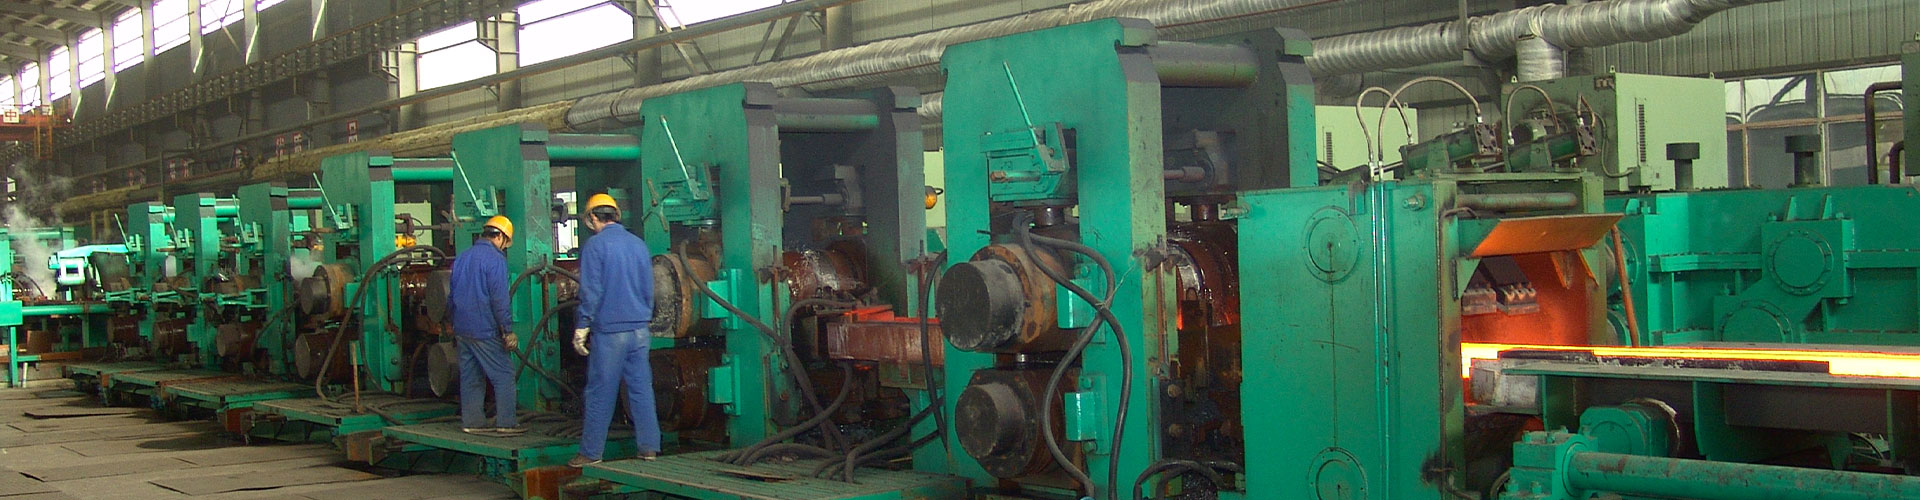
Большинство традиционных станов-тандемов холодной прокатки работают в одномоточном периодическом режиме.. Операторы подают по одному рулону стали через несколько прокатных клетей.. Эта установка не может обеспечить действительно непрерывное производство..
Пакетная прокатка создает нестабильные переходные стадии. Эти этапы включают заправку полосы, опущенный хвост, смены скоростей и замедления на сварных швах. Они вызывают погрешности размеров холоднокатаной полосы и снижают эффективность работы стана..
Станы непрерывной холодной прокатки устраняют эти недостатки прерывистой одномоточной прокатки.. Они позволяют стальной полосе работать без остановок, обеспечивая стабильное крупносерийное производство..
## 1. Состав оборудования
Типичная производственная линия использует пятиклетевой стан непрерывной холодной прокатки.. Рабочие отправляют рулоны необработанной стали на разматыватель после высокоскоростного травления соляной кислотой..
Линия выравнивает головку ленты и обрезает ее конец.. Высокоскоростной аппарат для сварки оплавлением соединяет конец одного рулона с головкой следующего рулона..
Линия подходит для склада кольцевого хранения.. В этом устройстве хранится дополнительная полоса, чтобы поддерживать постоянную скорость стана во время сварки рулонов..
Детекторы сварки установлены на входе и выходе петлевого склада.. Они определяют изменения толщины вокруг сварных швов.. Детекторы посылают сигналы на управляющий компьютер.. Компьютер регулирует параметры прокатки, чтобы поддерживать стабильное качество продукции..
## 2. Рабочий процесс
На стане между пятой клетью и двумя натяжными намотчиками установлены пережимной валок и вращающиеся поперечные летучие ножницы..
Прижимной валок удерживает постоянное переднее натяжение на конечной клети во время резки полосы и переключения рулонов.. Он остается в стороне от полосы при нормальных условиях прокатки..
Ротационные летучие ножницы разрезают полосу на рулоны.. Два натяжных устройства по очереди снимают ветрозащитную полосу, чтобы леска могла менять витки без остановок.
Этот стан удерживает полосу внутри машины во время смены валков.. Команды возобновляют бросок сразу после завершения замены броска., без полного отключения линии.
## 3. Основные преимущества стана непрерывной холодной прокатки
### 3.1 Повышение эффективности использования рабочего времени
Полная непрерывная прокатка исключает потери времени из-за повторной заправки и опускания хвоста.. Это снижает частоту смены роликов и сокращает время ускорения и торможения..
После запуска мельница работает на стабильно высокой скорости.. Операторы замедляют скорость до 5–10 м/с только при изменении спецификации продукта или резке летучими ножницами.. Эта установка максимизирует эффективное время производства..
### 3.2 Повысьте выход готовой продукции
Пакетная прокатка часто приводит к образованию отходов толщины и обрезки на головках и хвостах рулонов.. Непрерывная прокатка позволяет избежать этих колебаний толщины.. Он сокращает лом и повышает выход холоднокатаной стальной полосы..
### 3.3 Улучшение условий обслуживания валков
Прерывистая прокатка часто повреждает поверхности валков.. Складывание полосы при нарезании резьбы и удар при опускании хвоста создают дефекты поверхности.. Частые изменения скорости также ускоряют износ валков..
Непрерывная прокатка стабилизирует состояние прокатки. Уменьшает удары и истирание валков.. Команды реже меняют броски. Они тратят меньше времени на шлифовку валков и управление хранением., улучшается качество поверхности полосы.
### 3.4 Сокращение спроса на рабочую силу
Станы непрерывной холодной прокатки полагаются на компьютерное автоматическое управление.. Операторам не требуется ручная заправка резьбы, отбрасывание хвоста или ручная настройка параметров.
Система управления автоматически контролирует и регулирует весь производственный поток.. Заводу требуется меньше рабочих на месте, и он использует интеллектуальную прокатку, экономящую трудозатраты..