يعد الفولاذ المدلفن على البارد مادة عالية الدقة لا غنى عنها في الصناعات التحويلية الحديثة. ويستخدم على نطاق واسع في السيارات, الأجهزة المنزلية, بناء, مجالات التعبئة والتغليف والمعدات الكهربائية. لفهم مزايا التطبيق وقيمة إنتاج الفولاذ المدلفن على البارد بشكل كامل, تفرز هذه المقالة بشكل منهجي المعرفة الأساسية للدلفنة على البارد, طرق الإنتاج السائدة, العمليات التكنولوجية الكاملة, ومبادئ إنتاج منتجات الصلب المطلي السائدة مثل الفولاذ المطلي بالقصدير والفولاذ المجلفن.
1. التعريف والمزايا الأساسية لقطاع الصلب المدرفل على البارد والصلب المدلفن على البارد
1.1 ما هو المتداول البارد
يشير الدرفلة على البارد إلى عملية تشوه درفلة المعدن المكتملة تحت درجة حرارة إعادة بلورة المعدن. في الإنتاج الصناعي الفعلي, ويعني بشكل عام دحرجة شرائح الفولاذ المدرفلة على الساخن مباشرة في درجة حرارة الغرفة دون إعادة التسخين. حتى لو أصبح الشريط الفولاذي ساخنًا بعد الاحتكاك المتداول عالي السرعة, لا يزال يتم تعريفه على أنه درفلة على البارد لأنه لا يتم تطبيق أي تسخين خارجي أثناء المعالجة.
1.2 المزايا الرئيسية لشريط الفولاذ المدلفن على البارد
بالمقارنة مع الفولاذ المدرفل على الساخن التقليدي, تتمتع شرائح الفولاذ المدرفلة على البارد بمزايا رائعة في دقة الأبعاد, جودة السطح والخواص الميكانيكية, وهي الأسباب الأساسية لتطبيقها على نطاق واسع في السيناريوهات عالية الدقة.
أولاً, يوفر الفولاذ المدلفن على البارد دقة أبعاد عالية جدًا. يتم التحكم في انحراف سمكها من 0.01 مم إلى 0.03 مم, تلبية متطلبات التسامح الصارمة للتصنيع الدقيق بشكل كامل. ثانية, يمكنها إنتاج شرائح فولاذية رفيعة للغاية لا يمكن تصنيعها عن طريق الدرفلة على الساخن, مع الحد الأدنى للسمك الذي يصل إلى أقل من 0.001 مم.
ثالث, تعمل الدرفلة على البارد على تحسين جودة السطح تمامًا. إنه يتجنب العيوب الشائعة للفولاذ المدرفل على الساخن مثل التنقر وقياس أكسيد الحديد المضغوط. يمكن للمصنعين تخصيص شرائح الفولاذ بخشونة سطحية مختلفة بما في ذلك الأسطح اللامعة وغير اللامعة للتكيف مع متطلبات المعالجة اللاحقة.
الرابع, يتمتع الفولاذ المدلفن على البارد بخصائص ميكانيكية مستقرة وممتازة. ويتميز بقوة الشد العالية, حد إنتاجية منخفض وأداء رسم عميق متفوق. أخيراً, يدعم الدرفلة على البارد الدرفلة العالية السرعة والمستمرة بالكامل, مع كفاءة إنتاجية عالية للغاية مناسبة للإنتاج الضخم الصناعي على نطاق واسع.
2. طرق الإنتاج الرئيسية لشريط الفولاذ المدلفن على البارد
وفقا لأشكال الإنتاج المختلفة, ينقسم إنتاج شريط الفولاذ المدلفن على البارد بشكل أساسي إلى لف صفائح مفردة ولفائف ملفوفة. لقد أصبح دحرجة اللفائف أسلوب الإنتاج السائد في الصناعة الحديثة بسبب كفاءتها العالية وجودتها المستقرة.
2.1 المتداول ورقة واحدة
إن درفلة الصفائح المفردة هي طريقة مبكرة لإنتاج الدرفلة على البارد. إنها في الأصل تستخدم مطاحن درفلة ذات ارتفاعين عاليين، والآن تستخدم في الغالب أربع مطاحن درفلة على البارد ذات ارتفاع عالٍ, والتي تنقسم إلى أنواع قابلة للعكس وغير قابلة للعكس.
لإنتاج مطحنة غير قابلة للعكس بأربعة ارتفاعات, يقوم العمال بتغذية صفائح الفولاذ يدويًا واحدة تلو الأخرى. بعد تمريرة واحدة من المتداول للمكدس بأكمله, يتم رفع الألواح الفولاذية إلى مدخل المطحنة من أجل الدرفلة الدورية حتى الوصول إلى الحجم النهائي. للتدحرج العكسي, هناك وضعان للتشغيل. الأول هو الدرفلة الترددية لصفائح الفولاذ المفردة إلى الحجم النهائي, والذي يتجنب بشكل فعال الخدوش السطحية ومناسب للألواح الفولاذية كبيرة الحجم والثقيلة. والثاني هو المتداول المتداول دفعة واحدة, مما يحسن إنتاج الإنتاج ولكنه قد يسبب خدوش طفيفة بين الألواح الفولاذية.
محدودة بسبب غياب السيطرة على التوتر, معدل تخفيض التمريرة الواحدة لدرفلة الورقة الواحدة أقل من 14%. سوف تؤدي التمريرات المتدحرجة المتعددة إلى تصلب العمل بشكل خطير, لذلك لا يمكن لهذه الطريقة إنتاج منتجات فولاذية مدلفنة على البارد رفيعة للغاية.
2.2 المتداول لفائف
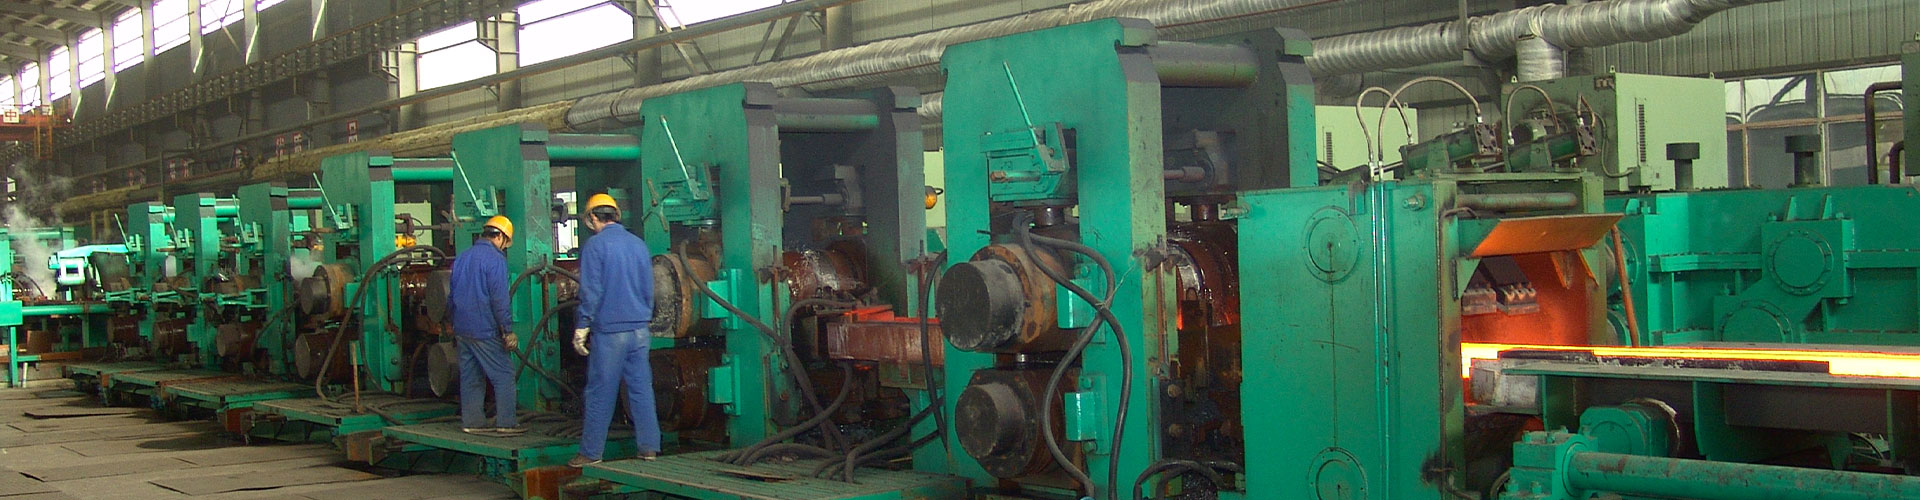
إن درفلة اللفائف هي الاتجاه السائد في إنتاج الدرفلة على البارد الحديث, بما في ذلك لف لفائف أحادية الحامل ولفائف لفائف مستمرة متعددة الحامل. وهو متوافق مع مختلف مصانع الدرفلة مثل أربعة عالية, ستة عالية, ثمانية طواحين عالية وعشرون مطاحن.
إن مصانع الدرفلة غير القابلة للانعكاس أحادية الحامل هي في الغالب من النوعين المرتفعين والأربعة مرتفعين, تستخدم على نطاق واسع في إنتاج الشريط الضيق المحلي. تتراوح سرعة التدحرج من 1.2m/s إلى 2.0m/s, تنتج بشكل رئيسي شرائح ضيقة أقل من 600 مم. تتبنى مصانع الدرفلة ذات الحامل الفردي قيادة لفة العمل, مما يقلل من مقاومة التشوه واستهلاك الطاقة, وهي مناسبة لشرائط رفيعة للغاية.
تعد مصانع الدرفلة على البارد المستمرة متعددة المواقف من المعدات الأساسية لإنتاج الدرفلة على البارد المتطور. يمكن أن تتجاوز سرعة التدحرج 25m/s, مع سرعة قصوى تبلغ 41 م / ث. إن طريقة الإنتاج هذه تحقق الدرفلة على كلا طرفي الملفات الفولاذية, تقليل خسائر قطع الرأس والذيل وتحسين إنتاجية المعادن. يمكن أن يصل الإنتاج السنوي إلى مئات الآلاف إلى أكثر من مليون طن. مجهزة ببراغي هيدروليكية كاملة وأنظمة التحكم الآلي, إنه يضمن دقة أبعاد المنتج الممتازة والخصائص الميكانيكية.
لكن, مصانع الدرفلة المستمرة متعددة الحامل لها أيضًا قيود. من الصعب ضبط تنسيق السرعة والامتداد لكل حامل, نطاق مواصفات المنتج مقيد, والتكلفة الإجمالية للاستثمار في المعدات مرتفعة.
3. عملية الإنتاج العامة لشريط الفولاذ المدلفن على البارد
على الرغم من أن إنتاج الدرفلة على البارد يشتمل على صفائح مفردة ولفائف, أوضاع التدحرج ذات الحامل الفردي والمتعدد, العملية التكنولوجية الأساسية متسقة في الأساس. تشتمل المنتجات الرئيسية ذات القيمة العالية للفولاذ المدلفن على البارد على صفائح الفولاذ المطلية, صفائح فولاذ السيارات وصفائح فولاذ السيليكون الكهربائية.
تغطي عملية الإنتاج الكاملة للدرفلة على البارد تخليل المواد الخام المدرفلة على الساخن, تشكيل المتداول البارد, معالجة الصلب, هدأ المتداول, الانتهاء من القص وطلاء السطح. ترتبط كل عملية ارتباطًا وثيقًا بالقضاء على التوتر الداخلي, تحسين الخواص الميكانيكية وتحسين جودة السطح, ضمان أن الشريط الفولاذي النهائي يلبي معايير التطبيقات الصناعية المختلفة.
4. حالة التطوير والاتجاهات الفنية لإنتاج الصلب المدلفن على البارد
تعد تكنولوجيا إنتاج الشرائط المدرفلة على البارد رمزا هاما لمستوى تطور صناعة الصلب. يستخدم الفولاذ المدلفن على البارد على نطاق واسع في السيارات, الآلات الزراعية, الصناعة الكيميائية, تغليف المواد الغذائية, بناء, الأجهزة المنزلية والصناعات الإلكترونية, وحصتها في السوق تتزايد سنة بعد سنة.
اعتمد إنتاج الدرفلة على البارد المبكر بشكل أساسي على مطاحن ذات ارتفاعين وأربعة ارتفاعات. مع طلب السوق على شرائح رفيعة للغاية وعالية الدقة, هياكل مطحنة الدرفلة الجديدة مثل ستة عالية, تم تطوير اثني عشر مطحنة عالية وعشرون مطحنة متعددة اللفات. في الوقت الحالي, تعتبر مصانع الدرفلة الباردة المستمرة المكونة من ثلاثة إلى ستة حاملات وأربعة ارتفاعات من المعدات الرئيسية, تتميز بأتمتة عالية, إنتاجية عالية وجودة منتج مستقرة.
في السنوات الأخيرة, تمت ترقية تقنية الدرفلة على البارد بشكل مستمر بأبعاد متعددة. أولاً, زيادة وزن الملفات الفولاذية تقلل من ضياع الوقت في الخيوط وتغيير الملف, تحسين وقت المتداول المستقر وجودة المنتج. في الوقت الحالي, الحد الأقصى لوزن الملف لشرائط الفولاذ المدرفلة على البارد يصل إلى 40 طن إلى 60 طن.
ثانية, يتم تحسين سرعة المتداول بشكل مستمر. زادت سرعة مصانع الدرفلة المستمرة ذات الخمس والستة منصات من 20 م / ث إلى أكثر من 40 م / ث. ثالث, يتم استخدام أنظمة التحكم الأوتوماتيكية بسمك AGC على نطاق واسع لتحسين دقة السماكة. الرابع, تعمل تقنية الانحناء الهيدروليكي على تحسين تسطيح الشريط والقضاء على عيوب التسطيح.
فضلاً عن ذلك, لقد حققت الصناعة التحكم الآلي الكامل للعملية مثل توسيط الملف التلقائي وتصحيح الانحراف. إن مطحنة الدرفلة الباردة الكاملة المستمرة الناشئة تحقق اللحام والدرفلة المستمرة للملفات الفولاذية, مما يزيد من كفاءة الإنتاج بنسبة 30% ل 50%. عمليات جديدة بما في ذلك الصلب المستمر, يعمل تخليل حمض الهيدروكلوريك منخفض الخزان والدرفلة غير المتزامنة على تحسين كفاءة الإنتاج ودقة المنتج.
5. المعرفة الأساسية وعملية الإنتاج لصفائح الفولاذ المطلية بالقصدير
5.1 تعريف وتطبيق صفائح الفولاذ المطلية بالقصدير
صفيحة فولاذية مطلية بالقصدير, المعروف باسم صفيح, عبارة عن مادة مركبة يتم تشكيلها عن طريق لصق طبقة قصدير كثيفة على سطح صفائح الفولاذ المدرفلة على البارد من خلال الغمس الساخن أو الطلاء الكهربائي. القصدير له خصائص كيميائية مستقرة, اللدونة الجيدة وخصائص غير سامة, بكثافة 7.3 جم/سم3 ونقطة انصهار 232 درجة مئوية. وهو غير قابل للذوبان في المحاليل الحمضية والقلوية المخففة, توفير أداء ممتاز ضد التآكل للركائز الفولاذية. تستخدم صفائح الفولاذ المطلية بالقصدير بشكل أساسي في علب الطعام, صناديق التعبئة والتغليف ومواد التعبئة والتغليف اليومية, يتم تسليمها في أشكال ورقة أو لفائف.
5.2 عملية طلاء القصدير بالغمس الساخن
طلاء القصدير بالغمس الساخن هي عملية طلاء تقليدية. يمر الشريط الفولاذي عبر سائل القصدير المنصهر ليشكل طبقة من القصدير. سمك الطلاء عادة ما يكون أكثر من 25 جم/م² مع توزيع غير متساوٍ نسبيًا, مناسبة لإنتاج الصفائح المفردة والشرائط الضيقة بسرعة منخفضة.
تدفق العملية الكاملة هو: تحضير المواد الخام ← التخليل الكهربائي ← تنظيف المياه بالضغط العالي ← معالجة المذيبات ← التعليب بالغمس الساخن ← معالجة الزيت ← إزالة الشحوم القلوية ← التلميع ← فحص المنتج النهائي. يتم التحكم في درجة حرارة سائل القصدير عند 300 درجة مئوية إلى 400 درجة مئوية. بعد طلاء القصدير, يمر الشريط الفولاذي عبر خزان زيت النخيل عند درجة حرارة 235 درجة مئوية إلى 240 درجة مئوية لمنع أكسدة القصدير, ويتم كشط القصدير الزائد بواسطة لفات الطلاء. أخيراً, يتم إجراء إزالة الشحوم والتلميع للحصول على منتجات مطلية بالقصدير ناعمة.
5.3 عملية الطلاء بالقصدير الكهربائي
بالمقارنة مع طلاء القصدير بالغمس الساخن, يتميز طلاء القصدير الكهربائي بأنه رقيق, طلاء موحد ومتماسك بقوة وسطح جميل, لتصبح عملية الإنتاج الحديثة السائدة. تنقسم وحدات الطلاء بالقصدير الكهربائي إلى وحدات قلوية, الأنواع الحمضية والهالوجينية.
تتميز الوحدات القلوية بمعدات بسيطة واستثمار منخفض ولكن سرعة إنتاج منخفضة واستهلاك مرتفع للطاقة. تتميز الوحدات الحمضية بكفاءة عالية وسمك طلاء قابل للتعديل, دعم الطلاء سمك التفاضلي على كلا الجانبين, وبسرعة قصوى تبلغ 550 م/دقيقة. وحدات الهالوجين لديها أعلى كفاءة, وبسرعة قصوى تبلغ 760 م/دقيقة, ولكن لديها تآكل قوي ومتطلبات صيانة عالية للمعدات.
المبدأ الأساسي لطلاء القصدير الكهربائي الحمضي هو استخدام القصدير كالأنود وشريط الفولاذ كالكاثود. تترسب أيونات القصدير على سطح الفولاذ لتكوين طبقة طلاء. نظرًا لأن طبقة القصدير الأولية المطلية بالكهرباء تكون مملة وضعيفة الالتصاق, يحتاج الشريط الفولاذي إلى معالجة ذوبان ناعمة لإذابة طبقة القصدير وتشكيل سطح لامع.
بعد الذوبان الناعم, سوف تشكل طبقة القصدير فيلم أكسيد, وهو سهل اللون الأصفر ويقلل من مقاومة التآكل. لذلك, مطلوب معالجة التخميل لتشكيل طبقة كرومات واقية كثيفة. أخيراً, يتم الحصول على المنتجات النهائية من خلال التنظيف, تجفيف, التزييت الكهروستاتيكي والقص أو اللف بطول ثابت.
6. المعرفة الأساسية ومبدأ الإنتاج لصفائح الفولاذ المجلفنة
6.1 خصائص وتطبيق صفائح الفولاذ المجلفنة
الصفائح الفولاذية المجلفنة عبارة عن مادة مضادة للتآكل يتم تشكيلها عن طريق طلاء طبقة من الزنك على سطح الصفائح الفولاذية المدرفلة على البارد. الزنك معدن أزرق-أبيض بنقطة انصهار تبلغ 419.4 درجة مئوية وكثافته 7.14 جم/سم مكعب.. لديها ليونة جيدة وخصائص كيميائية مستقرة. في الهواء الرطب, سيتم تشكيل طبقة كثيفة من كربونات الزنك على سطح الزنك لعزل الهواء والرطوبة وحماية الركيزة الفولاذية.
يختلف عن طلاء القصدير, يتمتع الفولاذ المجلفن بأداء حماية الأنود المضحي. عندما تتضرر طبقة الزنك جزئيا, سوف يتآكل الزنك بشكل تفضيلي لحماية اللوحة الفولاذية الداخلية من الصدأ. لذلك, تتميز صفائح الفولاذ المجلفنة بأداء ممتاز ضد التآكل وتستخدم على نطاق واسع في البناء, تصنيع المركبات, أثاث, الصناعات الكهربائية والميكانيكية والتغليف.
6.2 طرق الإنتاج الرئيسية للصفائح الفولاذية المجلفنة
طرق الإنتاج الرئيسية لألواح الفولاذ المجلفنة هي الجلفنة بالغمس الساخن والجلفنة الكهربائية. تتميز الجلفنة بالغمس الساخن بطبقة سميكة وقدرة قوية على مقاومة التآكل, مناسبة للبيئات الخارجية والثقيلة للتآكل. الجلفنة الكهربائية لديها طلاء موحد ورقيق, سطح أملس, وهو أكثر ملاءمة للتصنيع الدقيق ومعالجة ما بعد الطلاء. تعمل كلتا العمليتين على تحسين عمر خدمة صفائح الفولاذ المدرفلة على البارد بشكل فعال وتوسيع نطاق التطبيق الصناعي لمنتجات الصلب.
7. خاتمة
تعتبر منتجات الصلب المدرفلة على البارد من المواد الفولاذية الأساسية عالية الدقة في الصناعة الحديثة. مع مزايا دقة الأبعاد العالية, جودة سطح ممتازة وخصائص ميكانيكية مستقرة, أنها تعوض عن أوجه القصور في الفولاذ المدرفل على الساخن. من درفلة الصفائح المفردة إلى درفلة اللفائف الذكية المستمرة بالكامل, تكنولوجيا إنتاج الدرفلة على البارد تتكرر وتتطور باستمرار.
على أساس ركائز أصلية مدرفلة على البارد, كما يمنح الفولاذ المطلي بالقصدير والفولاذ المجلفن صفائح الفولاذ أداءً مقاومًا للتآكل ومتينًا. إنها تشكل نظام إنتاج مهم من الفولاذ المدلفن على البارد وتستخدم على نطاق واسع في مختلف مجالات الاقتصاد الوطني. مع التحسين المستمر لمعايير التصنيع الصناعي, عالية الدقة, ستصبح تقنيات الدرفلة على البارد والطلاء الذكية الموفرة للطاقة هي اتجاه التطوير الرئيسي لهذه الصناعة.