في السنوات الأخيرة, الصلابة, تم تحسين مقاومة الشقوق الحرارية ومقاومة تأثير اللفائف بشكل فعال من خلال تحسين عمليات درفلة الفولاذ وتحسين أداء معدات اللف. تعمل هذه الإجراءات الفنية على تقليل استهلاك اللفة وإطالة عمر خدمة اللفة. تحلل هذه المقالة بشكل أساسي عيوب اللف النموذجية للفولاذ الضيق الساخن, بما في ذلك التشظي غير المنتظم في منتصف أخاديد اللفة, تكسير الحلقة الدائرية والنقر على أسطح الأخدود. لقد تم إستخدام حلول التبريد المحسنة لتتناسب مع ظروف الإنتاج الفعلية لخط الإنتاج. جنبا إلى جنب مع ترقية أجهزة إمدادات مياه التبريد, ويمكن تحسين أداء التبريد بشكل كبير. زيادة عرض حلقة اللف بشكل مناسب, إن اختيار مواد اللف المناسبة يمكن أن يمنع بشكل فعال بدء التشققات وتشظي المواد.
هذا النظام الفني لا يمكنه فقط تصحيح عيوب التشظي غير المنتظمة في منتصف أخاديد اللف, ولكن أيضًا يحل تشققات الحلقة ومشاكل الحفر, تحسين كفاءة التشغيل المستقرة للفات.
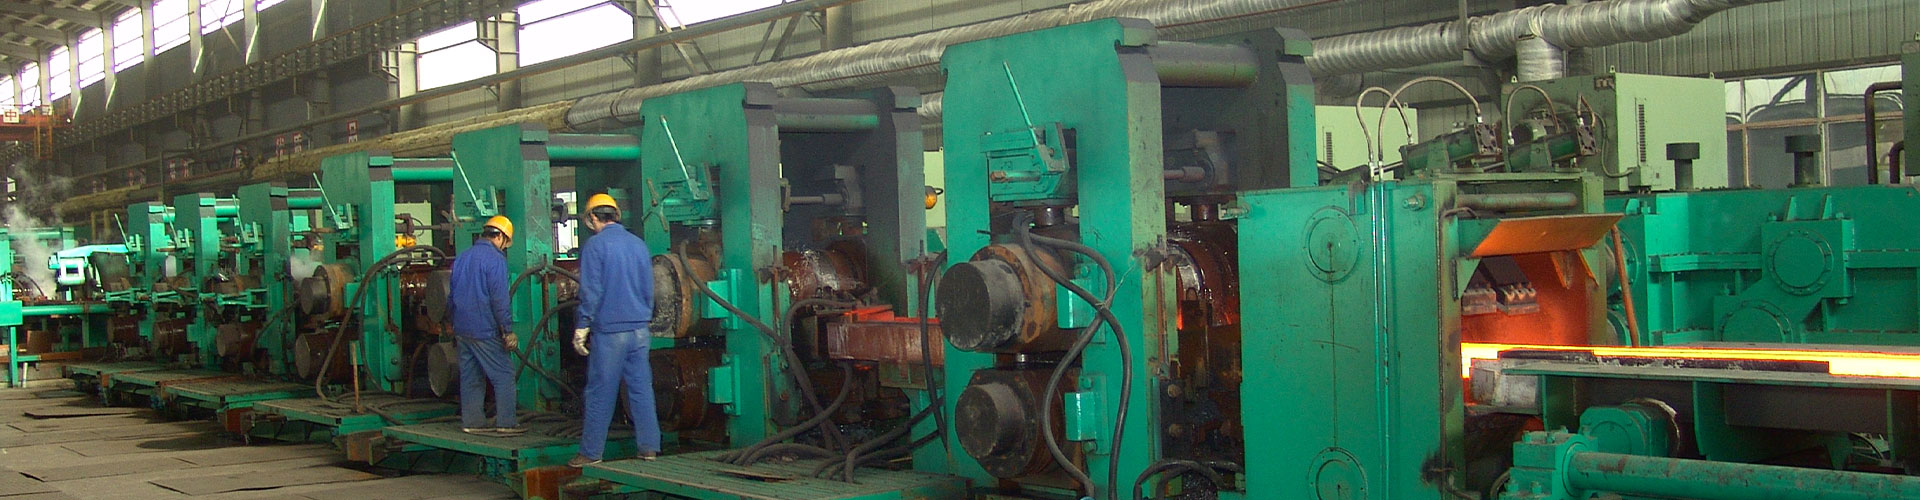
تعتبر اللفات مكونات مهمة في مصانع الدرفلة. إنهم يتصلون مباشرة بالفراغات الفولاذية ويشوهون المعدن تحت قوة التدحرج لتحقيق مواصفات المنتج الفولاذي المطلوبة. لذلك, تتطلب اللفات مقاومة عالية للتعب ومقاومة التآكل. مع الطلب المتزايد في السوق على منتجات الصلب, الاستهلاك المفرط للفة في إنتاج الدرفلة يؤدي إلى ارتفاع تكاليف التصنيع. في ظل هذه الظروف, تمديد عمر خدمة لفة, أصبح تقليل تكرار استبدال اللفائف وزيادة إنتاجية الدرفلة من الاهتمامات الرئيسية في صناعة المعادن.
تعمل الرولات تحت ظروف قاسية بما في ذلك درجات الحرارة المرتفعة, ارتفاع الضغط, دورات ساخنة وباردة متناوبة ومقياس الأكسيد. تعاني البراميل الدوارة لكل حامل من الإجهاد الميكانيكي, احتكاك, الإجهاد الحراري وحمل التأثير, والتي تسبب التآكل بسهولة, التكسير والتشظي وتقصير عمر خدمة اللفة بشكل كبير. تعتبر اللفات من المواد الاستهلاكية عالية التكلفة لمصانع الدرفلة. يعمل استهلاك اللفة كمؤشر اقتصادي مهم لتكلفة الإنتاج.
## 1 أهمية إطالة عمر خدمة اللفة
اللفات عبارة عن قطع عمل عالية الاستهلاك تحقق تشوهًا بلاستيكيًا مستمرًا للمعادن في مصانع الدرفلة, وهو ما يمثل نسبة كبيرة من نفقات الإنتاج. يمكّن نظام إدارة لفة الصوت المشغلين من تتبع الحالة وسجل الخدمة الكامل لكل لفة. مطابقة لفة السليم, بدل الطحن المعقول يمكن أن يقلل من إجهاد اللفة, التأكد من أن القوائم تلبي متطلبات الإنتاج, إطالة عمر اللفة وقطع تغييرات اللفة غير المجدولة. نتيجة ل, تم تحسين كفاءة الإنتاج والفوائد الاقتصادية لخطوط الدرفلة. يعد مستوى اكتمال وتنفيذ نظام إدارة اللف من العوامل الحاسمة لخفض تكلفة الإنتاج وإطالة عمر خدمة اللف.
يجب تعيين موظفين خاصين لإدارة القوائم. ينبغي إنشاء نظام كامل لإدارة القوائم لتسجيل عمليات فحص القوائم الواردة, تطبيق مطابقة, كشف الكراك وإزالة لفة غير طبيعية. تحقق هذه التدابير التحكم الكامل في حالة اللف ومسار الخدمة, وهو أمر ضروري لتقليل استهلاك اللفة وإطالة عمر خدمة اللفة.
## 2 عيوب الرول الشائعة في الإنتاج
### 2.1 التشظي غير المنتظم في مركز الأخاديد الدائرية
يؤدي المحتوى الزائد من النحاس في التركيب الكيميائي في المنطقة المركزية لأخاديد اللفة بسهولة إلى حدوث تشظي غير منتظم. عندما يتم تسخين المنطقة المركزية لأخاديد اللف, يهاجر النحاس على السطح الداخلي لأخاديد اللفة. يشكل النحاس مراحل ذات نقطة انصهار منخفضة, مما يقلل بشكل حاد من اللدونة الحرارية ويسبب تشققات صغيرة على السطح. مع هجرة النحاس المستمرة, تتوسع الشقوق وتسبب في النهاية تشظيًا غير منتظم.
أخذ إنتاج الصلب الشريطي الضيق الساخن كمثال, يسمح الإشراف غير الكافي في الموقع لمسؤولي الضبط النهائي بالتحكم في الحمولة المتداولة لكل أخدود لفة بحرية, مما يؤدي إلى تآكل غير متساوٍ للأخاديد المختلفة. أثناء تجديد لفة, لا يمكن إزالة بعض الشقوق الصغيرة تمامًا عن طريق الدوران. تنتشر الشقوق الصغيرة المتبقية بسرعة وتتصل بعد إعادة اللفة إلى الخدمة, تشكيل الشقوق العيانية والتسبب في تشظي الأخدود.
### 2.2 تكسير حلقة اللف
أثناء المتداول, حلقات اللف تتحمل ضغط التجميع المشترك, الإجهاد الحراري والإجهاد المتداول. الضغط الكلي على حلقات اللف هو المجموع الجبري لقيم الإجهاد عبر المقطع العرضي. يكون إجهاد الشد العرضي على القطر الداخلي لحلقات اللف مرتفعًا أثناء التشغيل. لا يمكن للحلقات الدائرية المصنوعة من مادة واحدة أن تحقق عمر خدمة طويل. سيؤدي تركيز الضغط المحلي المقترن بالأحمال الأخرى إلى إتلاف حلقات اللف ويؤدي إلى التشقق.
### 2.3 تأليب على سطح الأخدود لفة
تأليب, تُعرف أيضًا باسم علامات البثور, هو عيب سطحي شائع في الأخاديد المدرفلة ذات المظهر الخشن وغير المستوي. من الممكن أن يظهر العيب بشكل مستمر أو جزئي في مناطق متفرقة. التأليب مقبول في حدود معينة, لكن عمقها يجب ألا يتجاوز سمك المنتجات النهائية.
الأسباب الرئيسية للحفر:
1. تآكل أو كسر مقياس أكسيد الحديد عند المخرج أو فتحات المرور السابقة;
2. يتم ضغط أكسيد الحديد المكسور وتقشيره على سطح المادة المدرفلة;
3. التآكل على سطح لفة;
4. الأكسدة الشديدة على سطح الفولاذ الفارغ أثناء التسخين.
### 2.4 لفة الكسر
تأثير, يؤدي جلد الذيل والتشويش الفولاذي أثناء التدحرج إلى حدوث شقوق وبقع ناعمة على اللفات وداخلها. الشقوق والبقع الناعمة تعطل بشدة إنتاج الدرفلة الطبيعي وتقصر من عمر خدمة اللف. ستؤدي الشقوق الشديدة إلى تشظي اللفة قبل الأوان وتؤدي إلى فشل اللفة مبكرًا.
## 3 تحليل السبب الجذري
تحدث هذه العيوب بشكل رئيسي بسبب التشغيل اليدوي غير السليم, تأثير التبريد ضعيف, معلمات عملية الدرفلة غير المعقولة وعيوب الجودة المتأصلة في اللفات. يؤدي التبريد غير الكافي إلى حدوث اختلاف كبير في درجة الحرارة على أسطح اللفائف, توليد الإجهاد الحراري الذي يسرع تشظي اللفة. تقلل درجة حرارة اللفة الزائدة من قوة اللفة ومقاومة التآكل, مما أدى إلى انفجار الأخدود, تناثر المواد, التكسير الحراري وحتى كسر اللفة.
اختيار غير مناسب لمواد اللف غير متطابق مع درجات الفولاذ المدرفلة, أو الأخطاء التشغيلية مثل تغليف الفولاذ وتراكمات الفولاذ تؤدي أيضًا إلى تلف الأخدود, التشظي وكسر لفة.
غالبًا ما يحتوي الفولاذ المعدني على شوائب هشة مثل SiO₂, Al₂O₃ والسيليكات. مثل هذه الادراج تضعف بشكل خطير عمر خدمة اللفة. يختلف مستوى الخطر باختلاف الكمية, حجم ونوع الادراج. عمومًا, المزيد والمزيد من الادراج يجلب مخاطر أكبر, وخاصة تلك ذات الحواف الحادة.
## 4 تدابير تحسين العملية
### 4.1 ترقية جهاز التبريد لفة
يعمل تعديل أجهزة تبريد اللفائف على تحسين استخدام مياه التبريد وكفاءة التبريد لإطالة عمر خدمة اللفائف. تتولد كمية كبيرة من الحرارة أثناء التدحرج, لذلك يلزم التبريد الفعال للتحكم في درجة حرارة اللفة وضمان دورة استبدال اللفة وعمر الخدمة.
يتكون نظام التبريد الدوار من خزانات مياه التبريد الأولية والثانوية. يتم رش مياه التبريد الأولية بشكل محوري إلى منطقة الدرفلة من خلال شقوق ضيقة لتزييت وتبريد الأنابيب النحاسية. التبريد الثانوي يخفض درجة حرارة الأنابيب المدرفلة بسرعة, يمنع دخول الهواء إلى الغلاف المتداول ويتجنب أكسدة أنبوب النحاس. إن حلقة رش الماء لجهاز التبريد هي المسؤولة عن تبريد سطح اللفة.
أثناء الإنتاج, تتجاوز سرعة المحرك الرئيسي 1300 دورة في الدقيقة ويعمل محرك اللفة الإضافي أعلاه 700 دورة في الدقيقة. بهذه السرعة الدورانية العالية, يجب التحكم بدقة في معدل تدفق وضغط مياه التبريد. مطلوب إمدادات مياه التبريد مستمرة وكافية. يجب استبدال اللفات على الفور بمجرد حدوث ارتفاع في درجة الحرارة لمنع تشقق الإجهاد الحراري. في الإنتاج الفعلي, يجب الحفاظ على معدل تدفق التبريد أعلاه 3500 لتر/ساعة, ويجب أن يبقى ضغط مضخة المياه أدناه 0.8 MPa لتحقيق الاستقرار في درجة حرارة اللفة.
تم استبدال هيكل الصندوق المربع الأصلي المزود بالثقوب بفوهات أسطوانية صلبة. يتم إضافة صفين من شقوق الماء البيضاوية في موضع الإسفين المقسم, يغطي عرض 5 ~ 8 ملم. تصل إمدادات المياه لتقسيم منطقة الإسفين 3 أضعاف المناطق الأخرى لتعزيز التبريد المحلي وتحسين عمر خدمة الأخاديد الملفوفة عند تقسيم الأوتاد.
### 4.2 تحسين معلمات مياه التبريد ونظام إمدادات المياه
يجب التحكم في درجة حرارة ماء التبريد بشكل صحيح. تعمل درجة الحرارة المرتفعة بشكل مفرط على تسريع كسر اللفة, في حين أن درجة الحرارة المنخفضة للغاية تعيق إعادة بلورة الأنابيب المدرفلة وتؤدي إلى تدهور جودة المنتج. سوف تؤدي درجات الحرارة المرتفعة أو المنخفضة للغاية إلى تسريع تلف التعب. درجة حرارة ماء التبريد الموصى بها للفات هي 40 إلى 60 درجة مئوية.
تم إعادة بناء خط أنابيب مياه التبريد من إمدادات المياه منخفضة التعكر إلى إمدادات المياه ذات العكارة المتوسطة. يتم اعتماد محركات ذات تردد متغير لمضخات المياه لتحقيق الضبط التلقائي لضغط الماء حتى 0.8 الآلام والكروب الذهنية.
### 4.3 تحسين تكوين المرور
تهدف إلى تحقيق تأثير تبريد غير مرض للفولاذ الضيق الساخن φ550, تم إعادة تصميم ممر الحامل I بناءً على مبدأ الانتشار القسري. نظرًا لأن درجة حرارة المخزون المدلفن K1 مرتفعة نسبيًا, يتم ترتيب تمريرات الانتشار القسرية على منصات K3 وK4. الجزء السفلي من الأخدود لممرات الانتشار القسري يتخذ شكل خط مستقيم. يتم ضبط ميل التمرير على 17.7 درجة لتجنب التجاعيد على سطح المخزون المدرفل والتي تسبب سطحًا نهائيًا غير مؤهل. بعد الانتشار القسري يتم تطبيقه على K3 وK4, يتم تعديل بُعد الأخدود لـ K6 بشكل مماثل لمنع عيوب سحب الذيل.
### 4.4 لفة المواد الأمثل
أخذ Q215 شريط الصلب الضيق الساخن كمثال, المسافة المركزية الأصلية لأخاديد اللف هي 19.0 مم بعرض حلقة لفة متوسطة 7.8 مم, الذي يلبي مؤشرات التصميم النظرية. لكن, لا تزال حلقة اللف ضيقة جدًا وعرضة للتشقق الناتج عن التعب والكسر النهائي. لذلك, تم إعادة تصميم فجوة اللفة من أجل 22.0 مم ويتم ضبط عرض حلقة اللفة الوسطى على 10.8 مم.
### 4.5 التحديثية لنظام التحكم التلقائي في القياس
تتقلب قوة التدحرج مع سمك المدخل, توتر, معامل الاحتكاك ومقاومة التشوه. يؤثر منحنى التشوه أيضًا على سمك الخروج. التحكم التلقائي في القياس (ايه جي سي) يعتمد خوارزميات نموذجية للتحكم تلقائيًا في سمك الشريط, حالة الدرفلة والاضطرابات الخارجية. يقوم تلقائيًا بتعيين قوة التدحرج, السرعة والفجوة لفة للحفاظ على انحراف سمك معقول. يتطابق نظام AGC عادة مع نظام اللولب الهيدروليكي, تتميز بالدقة العالية والاستجابة السريعة. يرتبط التحكم في سماكة خط اللف ارتباطًا وثيقًا بدقة سماكة البلاطة, ويؤثر عدد وحدات AGC الهيدروليكية على دقة المطحنة. للموقف السادس من الخط الفولاذي, نطاق التحكم في السُمك الخام هو 2.7 ~ 27 مم مع تسامح 10%.
### 4.6 منع التشغيل غير السليم
يعد تلف اللفة الناتج عن التشغيل غير السليم أمرًا شائعًا في الإنتاج. يتم سرد متطلبات التحكم المقابلة على النحو التالي:
1. منع الاتصال المباشر بين الأدلة والقوائم;
2. اتبع بدقة تسلسل تشغيل مفتاح مياه التبريد لضمان إمداد المياه بعد تغيير اللفة;
3. تعزيز فحص المعدات لتجنب تغليف الفولاذ. بمجرد حدوث التغليف الفولاذي, أوقف الآلة على الفور وقم بتبريد المادة المغلفة إلى درجة حرارة الغرفة قبل التخلص منها;
4. التحكم في شكل المواد الملفوفة بدقة وفقًا لمواصفات العملية ومنع تشوه المواد المفرط في الحامل الفردي;
5. قم بقطع الرأس الأسود للمخزون المدلفن بالكامل وتجنب لف الفولاذ الأسود.
### 4.7 بدل طحن لفة كافية
للحفاظ على حمولة ثابتة من كل أخدود لفة وإزالة الشقوق المتبقية, مطلوب بدل طحن كاف. ستؤدي الشقوق المتبقية إلى تقليل إنتاج التدحرج وإضعاف جودة المنتج. لفات الصلب الجاهزة ذات الشريط الضيق الساخن Q215, يجب أن تصل كمية إزالة الدوران 0.6 مم. إذا كان لا يزال من غير الممكن إزالة الشقوق الصغيرة تمامًا بعد الدوران, يجب التخلص من اللفة بدلاً من إعادة استخدامها.
## 5 خاتمة
يمكن لتدابير العملية المذكورة أعلاه أن تطيل عمر خدمة اللفة بشكل كبير وتقلل من تكرار استبدال اللفة, خفض كثافة اليد العاملة للعمال. يزيل المحلول التشظي غير المنتظم في منتصف أخاديد اللف, يحل الشقوق الدائرية وعيوب الحفر. يتم القضاء تقريبًا على تلف الأخدود الناجم عن التبريد الحراري, تم تحسين جودة المنتج وزيادة متوسط معدل التشغيل الفعال لخط اللف.