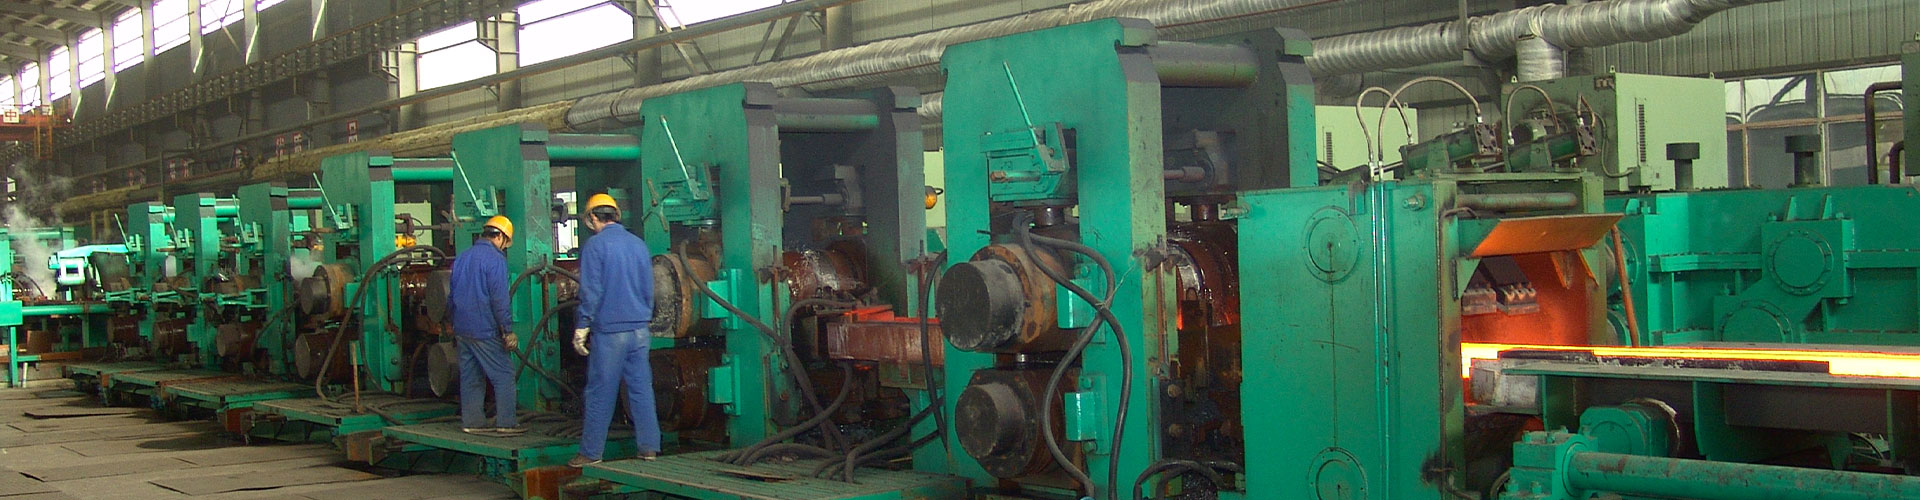
تعتبر اللفات مكونات أساسية أساسية ومستهلكة لجميع معدات الدرفلة. إنها تؤدي دورًا حيويًا في إنتاج الدرفلة المعدنية وغير المعدنية. مع التطور السريع لصناعة الصلب, لقد تجاوز إنتاج الصين السنوي من الصلب 800 مليون طن. في أثناء, رفع معايير الجودة للسيارات, ترفع منتجات التصنيع الميكانيكية والمتطورة متطلبات أكثر صرامة لدقة أبعاد الفولاذ, الانتهاء من السطح والأداء الميكانيكي. تتطلب هذه التغييرات أيضًا تكنولوجيا متقدمة لتصنيع اللفائف وعملية معالجة لفات الدرفلة.
يعمل استهلاك اللفة لكل طن من الفولاذ كمؤشر رئيسي لتقييم جودة تصنيع اللفة. يصل متوسط استهلاك اللفائف المعدنية المنتجة محليًا إلى 2.46 كجم لكل طن من الفولاذ. وهذا الرقم أعلى بكثير من المعيار الدولي المتقدم البالغ 1 كجم للطن. لهذا السبب, تعتمد معظم مصانع الصلب المحلية الكبيرة بشكل كبير على اللفات المستوردة عالية الأداء. بعض شركات الصلب الكبيرة تنفق أكثر من ذلك 200 مليون يوان صيني على شراء لفة كل عام. حساب رولات مستوردة 70% من إجمالي حجم الشراء, بينما تحتل المنتجات المحلية فقط 30%. تعكس هذه الفجوة بوضوح تخلف صناعة تصنيع اللفائف المتطورة في الصين. لذلك, أصبح تحسين تكنولوجيا تصنيع اللفائف وعملية المعالجة مهمة أساسية لترقية صناعة درفلة الصلب المحلية.
1. تكنولوجيا تصنيع اللفة التقليدية
وفقا للهيكل المادي للبرميل لفة, لفة الأساسية ولفة الرقبة, تنقسم اللفات الصناعية إلى لفات متكاملة ولفات مركبة. تتضمن تكنولوجيا تصنيع اللفائف المتكاملة التقليدية بشكل أساسي عمليات الصب والتزوير. تغطي تكنولوجيا الصب الصب المتكامل, صب الفائض والصب بالطرد المركزي.
1.1 تكنولوجيا الصب المتكاملة
تعتمد بكرات الصب المتكاملة هيكل قالب متكامل يتكون من رافع, رقبة ملفوفة علوية وعنق سفلي ملفوف. يستخدم المصنعون بشكل أساسي صناديق الرمل الدائرية وقوالب الرمل الجاف للإنتاج. يتطلب برميل اللف تبريدًا سريعًا, لذلك يقوم العمال بتطبيق البطانة المعدنية وطلاء السطح ويعتمدون طريقة الصب بالصب السفلي.
لكن, تتميز اللفات المصنوعة عن طريق الصب المتكامل بصلابة منخفضة. لا يمكنهم التكيف مع ظروف العمل في مصانع الدرفلة عالية السرعة والحمل الثقيل, لذلك فهي تنطبق فقط على خطوط الإنتاج العادية منخفضة الطلب.
1.2 تكنولوجيا الصب الفائض
تعمل تقنية الصب الفائض على تحسين عيوب الصلابة المنخفضة لبكرات الصب المتكاملة. تتبع عملية الإنتاج وضع صب من خطوتين. يقوم العمال أولاً بصب المعدن المنصهر لطبقة العمل الملفوفة. بعد ملئ القالب بالكامل, يتوقفون لفترة معينة ثم يسكبون المعدن المنصهر.
يقوم المعدن الأساسي المحقون حديثًا بدفع المعدن المركزي غير المتصلب إلى الخارج من خلال الأخاديد الفائضة. يقوم العمال بسد منافذ الفائض بعد ملء القالب بالكامل. تعمل هذه الطريقة على تحسين البنية الداخلية بشكل فعال وتعزز بشكل كبير المتانة الأساسية للفة النهائية.
1.3 تكنولوجيا الصب بالطرد المركزي
يدعم الصب بالطرد المركزي أوضاع الصب الرأسية والأفقية. بالمقارنة مع الصب المتكامل والصب الفائض, تتميز تكنولوجيا تصنيع اللفائف وعملية المعالجة هذه بمزايا شاملة بارزة. إنه يحسن بشكل كبير إنتاجية المعدن المنصهر ويوفر المواد الخام للسبائك.
قوة الطرد المركزي تجعل طبقة العمل الملفوفة تشكل بنية كثيفة وموحدة. إنه يحسن جودة سطح اللفة, يحسن قوة اللفة الإجمالية ويطيل عمر الخدمة. فضلاً عن ذلك, تتميز هذه التقنية بالتشغيل البسيط, كفاءة إنتاج عالية ومراقبة الجودة مستقرة. في الوقت الحالي, تعتمد معظم مصانع اللفائف المحلية الصب بالطرد المركزي كعملية إنتاج رئيسية لللفات المركبة.
1.4 تكنولوجيا تزوير
تنتج تقنية الحدادة لفات متكاملة عالية الجودة بدون عيوب في طبقة الترابط المركبة. تتضمن العملية الكاملة صب سبيكة صغيرة, إعادة الصهر بالكهرباء, تشكيل تزوير, التخشين قبل المعالجة الحرارية, المعالجة الحرارية والانتهاء بالقطع.
تتميز اللفات المطروقة ببنية داخلية موحدة وصلابة ممتازة. لكن عملية التصنيع بأكملها معقدة بسبب ارتفاع تكاليف الإنتاج. إنها مناسبة فقط لتصنيع اللفات الدقيقة ذات متطلبات الأداء الصارمة.
2. تكنولوجيا تصنيع اللفة الجديدة المتقدمة
لزيادة تحسين مقاومة التآكل لفة, القوة والمتانة, تم الترويج لتقنيات التصنيع المركبة الجديدة على نطاق واسع في إنتاج اللفائف. تخترق هذه العمليات المبتكرة قيود الأداء الخاصة ببكرات الصب والحدادة التقليدية.
2.1 مركب الصب المستمر (تكلفة النقرة) تكنولوجيا
تستخدم تقنية CPC شياقًا فولاذيًا مطروقًا باعتباره قلب اللفة. يقوم العمال بتغطية التدفق على سطح الشياق ويقومون بتسخين السطح من خلال ملفات الحث. ثم يقومون بصب طبقة العمل المعدنية المنصهرة بين الشياق وجهاز ملف الحث الوسيط.
يحافظ الملف التحريضي على المعدن المنصهر عند درجة حرارة ثابتة لتحقيق ترابط معدني محكم مع القلب. تذوب كمية صغيرة من المادة الأساسية أثناء الترابط لتشكل طبقة انتقالية مستقرة. يجب على العمال التحكم بشكل صارم في حجم الذوبان لتجنب تلوث مواد طبقة العمل. تحدد سرعة نزول الشياق جودة الترابط وكفاءة الإنتاج الإجمالية, لذا فإن تكنولوجيا CPC لديها قدرة إنتاجية منخفضة نسبيًا.
2.2 إعادة صهر الخبث الكهربائي (إسر) تكنولوجيا التسطيح
تستخدم تقنية ESR حرارة المقاومة الناتجة عن مرور التيار عبر الخبث المنصهر لإذابة المواد المعدنية. لا تتطلب الفراغات الملفوفة التي تتم معالجتها عن طريق إعادة الصهر بالكهرباء تزويرًا. إنهم يكملون التلدين مباشرة, المعالجة الميكانيكية, المعالجة الحرارية والتشطيب لتشكيل القوائم النهائية.
على غرار تكنولوجيا تكلفة النقرة, يستبدل ESR التسخين التعريفي بالتسخين الكهربائي. يقوم بالتسخين المسبق وتنظيف سطح الشياق دون تدفق الطلاء المسبق. يؤدي تحريك المعدن المنصهر تحت الخبث الكهربائي إلى تعزيز تكوين طبقة ترابط موحدة. التحكم الصارم في العملية ضروري لمنع التلوث المادي, مما يحد من كفاءتها الإنتاجية.
2.3 تعدين المساحيق + الضغط المتوازن الساخن (خاصرة) تكنولوجيا
تعمل هذه التقنية المركبة الجديدة على إصلاح عمود فولاذي مطروق داخل حاوية محكمة الغلق مملوءة بمسحوق معدني. الجهاز بأكمله يقوم بالضغط الساخن المتوازن تحت درجة حرارة عالية وضغط عالي. يضغط المسحوق المعدني إلى 75% من الحجم الأصلي ويشكل بنية لفة مركبة كثيفة.
تخلق هذه العملية طبقة ربط عالية الجودة وخالية من العيوب. لكن, فهو يتطلب معدات HIP احترافية واسعة النطاق. تكلفة المعدات مرتفعة, لذلك لا يمكنها التكيف مع إنتاج اللفات كبيرة الحجم وتنطبق فقط على اللفات الصغيرة والمتوسطة عالية الدقة.
2.4 تقنية تشكيل الرذاذ
تشترك تكنولوجيا تشكيل الرذاذ في مبادئ مماثلة مع تعدين المساحيق. ويستخدم تسريع الغاز الخامل لتشكيل موجات متذبذبة وتفتيت المعدن المنصهر إلى قطرات دقيقة. يتم رش هذه القطرات على سطح جهاز الاستقبال وتتصلب بسرعة لتشكل طبقات عمل ملفوفة.
يعتمد تصلب القطرات على الحمل الحراري أثناء الطيران والتوصيل الحراري بعد الترسيب. يتحكم العمال في شكل سطح الترسيب لضمان الجودة الشاملة. الترسيب النهائي له حالتين: هطول الأمطار الحبيبية وغير الحبيبية.
التحكم الدقيق في المعدات يحافظ على القطرات في حالة شبه صلبة أثناء الاصطدام. تشكل المرحلة السائلة طبقة معجون موحدة, بينما تتفرق الجزيئات الصلبة وتترابط بإحكام. تتميز اللفة النهائية ببنية مجهرية كثيفة خالية من الفصل وحجم حبيبات أدق من اللفائف المصبوبة التقليدية.
2.5 Electroslag مركب المعدن السائل (ESSLM) تكنولوجيا
تقنية ESSLM هي عملية مبتكرة فعالة تم إنجازها في قالب نحاسي مخصص مبرد بالماء. يضع العمال عمود اللف الأساسي في القالب ويحقنون الفولاذ المنصهر من خلال الفجوة الموجودة بين العمود الأساسي وجدار القالب.
يعمل قالب النحاس المبرد بالماء على تقوية المعدن المنصهر الخارجي ليشكل طبقة مركبة. كما أنه يعمل كقطب كهربائي غير مستهلك لتوفير حرارة كهربائية ثابتة لحوض الخبث. تذوب طبقة رقيقة من العمود الأساسي وتندمج مع الطبقة الخارجية المعدنية المحقونة لتكوين طبقة ربط معدنية سلسة.
العملية برمتها تدعم الصب المستمر والتشكيل المجزأ. إن كفاءة إنتاجها أعلى بعشرات المرات من إعادة صهر الخبث الكهربائي التقليدي. الأهم من ذلك, تدعم ESSLM التشكيل المركب للمواد الخاصة بما في ذلك الحديد الزهر, فولاذ عالي السرعة, أداة الصلب, الفولاذ المقاوم للصدأ وسبائك النيكل. يمكنها معالجة المواد التي لا يمكن أن تتشكل من خلال العمل التقليدي الساخن والبارد.
في الوقت الحالي, تقوم تقنية ESSLM بتصنيع بكرات فولاذية مركبة جديدة عالية السرعة مع تجاوز إجمالي عناصر تشكيل الكربيد 25%. تتمتع هذه القوائم بعمر خدمة محسّن متعدد, مقاومة ممتازة للتعب الحراري ومقاومة شاملة للتآكل.
2.6 المصبوب في كربيد (CIC) تكنولوجيا اللفة المركبة
تدمج تقنية اللفة المركبة CIC حلقات لفة الكربيد الأسمنتية وأجسام لفة حديد الدكتايل من خلال وصلة معدنية مصبوبة من قطعة واحدة. ينتقل عزم الدوران بالتساوي من خلال الطبقة المعدنية الداخلية, مما يقلل من إجهاد حلقة لفة الكربيد.
بالمقارنة مع لفات كربيد ثابتة ميكانيكية, تتمتع اللفات المركبة CIC بثبات هيكلي أقوى وقدرة تحمل. إنها تظهر مزايا تطبيقية أكثر وضوحًا في سيناريوهات إنتاج الدرفلة واسعة النطاق وعالية الكثافة.
3. لفة عملية المعالجة السطحية
رولات تتحمل الانحناء المستمر, أحمال الاحتكاك والصدمات أثناء عملية التدحرج. تشمل أشكال الفشل الرئيسية تآكل السطح وتقشيره. هكذا, تتطلب الأسطح الملفوفة قوة عالية, صلابة, مقاومة التآكل والحد من التعب. تعتمد مؤشرات الأداء الرئيسية هذه على جودة مادة اللفائف وتكنولوجيا تصنيع اللفائف الاحترافية وعملية المعالجة. تشمل تقنيات المعالجة السطحية السائدة التبريد الشامل, التبريد التعريفي, تسطيح, الرش الحراري, اللحام بالرذاذ الحراري وتعديل السطح بالليزر.
3.1 عملية التبريد الشاملة
يقوم التبريد الشامل بتسخين اللفة بأكملها بشكل موحد إلى درجة حرارة الأوستنيت من أجل التبريد المتكامل. يقوم العمال بلف أعناق اللف بمواد العزل الحراري للاحتفاظ بالصلابة الأصلية. تشكل هذه العملية ضغطًا عاليًا متبقيًا على سطح اللفة.
لكن, لديها عيوب واضحة مثل الطبقة المتصلبة الضحلة, قوة مصفوفة ضعيفة ومقاومة ضعيفة للحوادث. إنه يناسب فقط معالجة تقوية سطح اللفة ذات التحميل المنخفض العادي.
3.2 عملية التبريد بالتسخين التعريفي
يستخدم التبريد بالتسخين التعريفي مجالات مغناطيسية متناوبة عالية التردد للتسخين المستمر على مرحلتين. إنه يسخن سطح اللفة بسرعة أعلى من درجة الحرارة الحرجة ويشكل بنية مارتنسيت بعد التبريد السريع.
يضمن تردد الطاقة المطابق وملفات الحث ذات التردد المتوسط عمق تسخين ودرجة حرارة موحدة. تعتمد مصانع الصلب المحلية على نطاق واسع معدات التبريد البلجيكية ثنائية التردد OSB وآلات التبريد الخاصة من نوع Beiman Special Steel المطورة ذاتيًا..
تعمل هذه التقنية على تسخين الطبقة السطحية الضحلة فقط, بينما تظل درجة حرارة اللفة الداخلية منخفضة. لا يمكن أن يشكل طبقة صلبة موحدة تمامًا, مما يحد من مزيد من تعميمها وتطبيقها.
3.3 عملية التسطيح
إن عملية التسطيح هي عملية إصلاح وتقوية شائعة. يقوم بإذابة المواد المعدنية من خلال اللحام الكهربائي أو اللحام بالغاز وتكديسها على سطح اللفة البالية لاستعادة الحجم ومقاومة التآكل.
هذه العملية يمكن أن تحسن بشكل فعال صلابة سطح اللفة, ولكن له عيوب بما في ذلك عملية معقدة, انخفاض كفاءة الإنتاج والمتطلبات الفنية العالية للعمال. فضلاً عن ذلك, الطبقات السطحية تنتج بسهولة عيوب مثل المسام, الشقوق والادراج الخبث, والتي تؤثر على عمر خدمة لفة.
3.4 عملية الرش الحراري
يقوم الرش الحراري برش مواد السبائك المنصهرة أو شبه المنصهرة على سطح اللفة بسرعة عالية. إنه يشكل طلاءًا مركبًا ميكانيكيًا أو معدنيًا صغيرًا. يتميز الطلاء بقوة ترابط منخفضة مع الركيزة ويحتوي على فراغات داخلية وضغط متبقي.
تقلل هذه العيوب من متانة اللفة وقابلية التشغيل الآلي. في أثناء, يتميز الرش الحراري بمعدل استخدام منخفض للمواد وبعض المخاطر الصحية على المشغلين.
3.5 عملية اللحام بالرذاذ الحراري
يعمل اللحام بالرش الحراري على تحسين عملية الرش الحراري وتحديثها. إنه يقوم بإجراء معالجة إعادة الصهر الثانوية على الطلاء المرشوش. يذوب مسحوق السبائك ذاتي التدفق بالكامل ويتغلغل في سطح الركيزة لتكوين رابطة معدنية محكمة.
تدمج هذه العملية المركبة مزايا رش السبائك والسطح المعدني. إنه يحل مشاكل قوة الترابط المنخفضة والصلابة المنخفضة لطبقات الرش الحراري. تمنح مواد المسحوق عالية السبائك طبقة اللحام بالرش مقاومة تآكل خاصة ومقاومة للتآكل لا تستطيع طبقات السطح العادية تحقيقها.
3.6 عملية تعديل السطح بالليزر
يستخدم تعديل السطح بالليزر أشعة ليزر عالية الكثافة للطاقة لتسخين سطح اللفة على الفور وتحقيق إعادة تنظيم البنية الدقيقة وتحسين الأداء. ويشمل تصلب تحويل المرحلة بالليزر, ذوبان الليزر, الكسوة بالليزر, صناعة السبائك بالليزر والتركيب بالليزر.
تتميز هذه التكنولوجيا المتقدمة بدقة معالجة عالية, البنية المجهرية المعززة المكررة والتشوه الحراري الصغير. إنها تشكل طبقة معززة مرنة ومنفصلة ذات صلابة وصلابة متوازنة. إنه يحسن بشكل فعال صلابة سطح اللفة, مقاومة التآكل ومقاومة التعب, ويطيل عمر خدمة لفات الدرفلة بشكل كبير.
4. خاتمة
مع التطوير المستمر للتكنولوجيا المعدنية, حققت تكنولوجيا تصنيع اللفائف وعملية المعالجة تطورًا تكراريًا سريعًا. تصنيع اللفة المحلية و R&لقد حققت القدرات ثلاثية الأبعاد تقدمًا ملحوظًا في السنوات الأخيرة. لكن, لا تزال هناك فجوة واضحة مقارنة بالمستويات المتقدمة الدولية في تصنيع اللفائف المركبة المتطورة والمعالجة السطحية الدقيقة.
في المستقبل, مؤسسات البحث العلمي, تحتاج شركات التصنيع ومصانع الصلب إلى التعاون بشكل وثيق. سيساعد التحسين المستمر لتكنولوجيا تشكيل المواد المركبة وعمليات المعالجة السطحية الذكية على تضييق الفجوة الدولية, تحسين مستوى تصنيع اللفة المحلية, وتوفير مكونات أساسية عالية الجودة للتطوير عالي الجودة لصناعة درفلة الفولاذ.