مقدمة
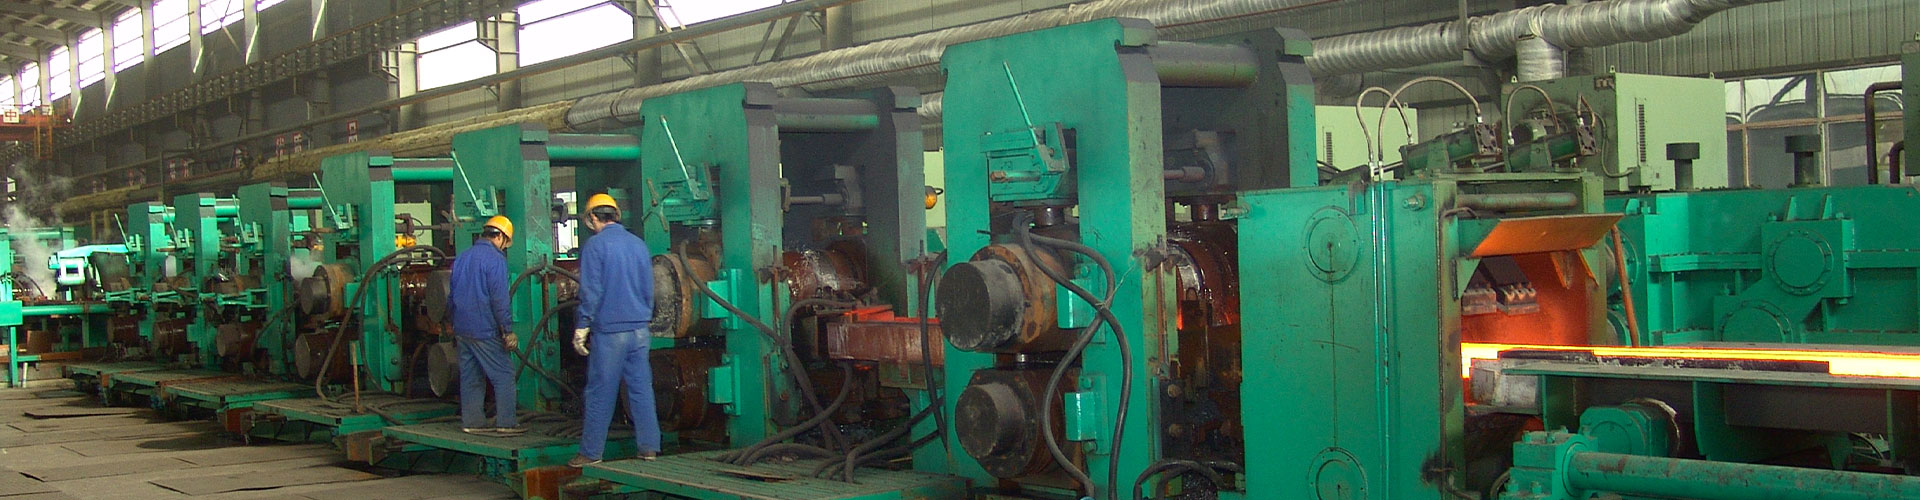
مطحنة ذات خط ضغط قصير تحمل الاحتراق يعد أحد أكثر أعطال المعدات شيوعًا والأكثر ضررًا في ورش درفلة القضبان والقضبان السلكية الحديثة. خطوط الدرفلة النهائية رقم 1, رقم 2, تستخدم مصانع القضبان رقم 3 وخط دلفنة القضبان عالي السرعة الثاني مصانع درفلة ذات خط ضغط قصير. تستخدم هذه المطاحن محامل أسطوانية ذات أربعة صفوف كمكونات حاملة رئيسية وأنواع مختلفة من محامل الدفع لتحديد المواقع المحورية. في الإنتاج المستمر الفعلي, مطحنة خط الإجهاد القصير تحمل الاحتراق غالبًا ما يتسبب في عمليات إيقاف تشغيل غير متوقعة, استبدال اللفة وتخريد المكونات. تظهر مصانع الدرفلة العمودية معدلات فشل أعلى من المطاحن الأفقية. لحل هذه المشكلة وتحقيق الاستقرار في كفاءة الإنتاج, تحلل هذه المقالة الأسباب الجذرية بشكل منهجي مطحنة خط الإجهاد القصير تحمل الاحتراق ويوفر تدابير التحسين العملية للتطبيق الميداني.
1. الأسباب الجذرية المتعلقة بالتشحيم لاحتراق محمل مطحنة خط الإجهاد القصير
يُظهر فحص تفكيك المحامل الفاشلة وجود ظروف غير طبيعية واضحة داخل حجرة المحمل. تغزو مياه التبريد وشوائب أكسيد الحديد البنية الداخلية بسهولة, الذي يستحلب بشدة شحوم التشحيم. تبدو أسطح المحامل المحترقة خشنة ومسخنة أكثر من اللازم, وتصبح بعض الشحوم جافة أو متفحمة تحت درجة حرارة عالية. تؤدي العوامل الهيكلية والتشغيلية المتعددة غير المعقولة إلى فشل متكرر في احتراق المحمل.
1.1 هيكل الختم المعيب
لا يمكن لهيكل الختم المتاهة الفردي الأصلي أن يمنع الماء الخارجي والغبار بشكل فعال. عندما تدور اللفة بسرعة عالية, تعمل قوة الطرد المركزي على تخفيف الشحوم الداخلية وخلق اختلافات في الضغط الداخلي والخارجي. الختم السيئ يسمح للهواء, مياه التبريد ومقياس الأكسيد لدخول تجويف المحمل بشكل مستمر. هذا العيب الشائع يسبب مباشرة استحلاب الشحوم, فشل التشحيم وارتفاع درجة حرارة المحمل في نهاية المطاف.
1.2 معايير تركيب الختم غير صحيحة
اعتمدت ورش العمل سابقًا طرق تركيب مانعة للتسرب موحدة لكل من المطاحن الأفقية والعمودية دون تعديل مستهدف. تتطلب المطاحن العمودية تركيب حلقة على شكل حرف V لأعلى لمنع رذاذ الماء البارد. التجميع غير القياسي يقلل بشكل كبير من أداء الختم ويسرع من تلف المحمل المبكر.
1.3 الاحتكاك الداخلي وتراكم الحرارة
يؤدي خلوص المتاهة غير المعقول إلى احتكاك التلامس بين أجزاء الختم الثابتة والمتحركة. تعمل الشوائب الموجودة داخل المحمل أيضًا على زيادة المقاومة التشغيلية وتوليد حرارة إضافية. يؤدي تراكم الحرارة المستمر إلى رفع درجة حرارة الشحوم بسرعة, يقلل اللزوجة ويؤدي إلى فقدان الشحوم والاحتكاك الجاف.
1.4 دورة خدمة ممتدة ونقص التشحيم التلقائي
تعمل تمريرات اللف المعززة بالليزر على زيادة حمولة التدحرج بشكل كبير وإطالة وقت العمل عبر الإنترنت. لكن, معظم خطوط الإنتاج لا تدعم التشحيم التلقائي عبر الإنترنت. يؤدي التشغيل طويل الأمد دون تجديد الشحوم بشكل فعال إلى زيادة خطر احتراق التحمل بشكل كبير.
2. التحسينات التقنية لمنع احتراق محامل مطحنة خط الإجهاد القصير
2.1 تحسين هيكل الختم المركب
استبدل هيكل المتاهة الفردي بنظام إغلاق مدمج لممرات المتاهة وحلقات إغلاق خاصة على شكل حرف V. قم بتركيب حلقات على شكل حرف V للمطحنة العمودية بحيث تكون الفتحات متجهة لأعلى لمنع تسرب مياه التبريد. اضبط منافذ المتاهة باتجاه الجانب الخارجي وقم بتوسيع الخلوص منها 1 مم ل 1.5 مم لتجنب تشوه الاحتكاك. أضف أكتاف مانعة للماء وأخاديد مضادة للغبار لتعزيز الأداء المضاد للغزو. قم بإصلاح مكونات المتاهة الدوارة عن طريق اللحام النقطي للتخلص من حرارة الاحتكاك بين وجوه نهاية اللفة.
2.2 الإدارة العلمية والموحدة للشحوم
اختر شحم سلفونات الكالسيوم المركب عالي الأداء باعتباره مادة التشحيم الرسمية. تتميز هذه المادة بمقاومة ممتازة للماء, أداء ميكانيكي مستقر وخصائص مقاومة التآكل للضغط الشديد. إنه يشكل طبقة واقية من كبريتيد الحديد تحت درجة حرارة عالية لتجنب تلبيد المعدن. التحكم في حجم التشحيم بشكل صارم لملء فجوات المحامل بشكل معتدل دون زيادة أو نقص. قم بتنظيف جميع المحامل ومكونات المتاهة جيدًا بالكيروسين قبل التجميع لإزالة الشحوم والشوائب القديمة.
اعتماد استراتيجيات تصنيف الشحوم الموسمية. استخدم الشحوم رقم 2 في ظروف الشتاء ذات درجات الحرارة المنخفضة والشحوم رقم 3 في بيئات الصيف شديدة الحرارة. قم بإضافة الشحوم بانتظام للمطاحن الاحتياطية غير المتصلة بالإنترنت للحفاظ على أداء التشحيم المستقر.
3. تحسين عملية التجميع لتقليل مخاطر احتراق محمل المطحنة
تعد عمليات التجميع غير القياسية من الأسباب الخفية الحاسمة لفشل المحمل. تعمل مواصفات التجميع الصارمة على تقليل تكرار احتراق محمل خط الضغط القصير بشكل فعال.
حافظ على نظافة بيئة التجميع وعزل المحامل غير المعبأة عن التلوث الأرضي. التحكم في درجة حرارة تسخين الحلقة الداخلية للمحمل بشكل ثابت بين 80 درجة مئوية و100 درجة مئوية لضمان تركيب دقيق للتداخل دون تدهور الشحوم. استخدم قضبان النحاس للتنصت المتماثل أثناء تركيب المحمل لتجنب الضرر الناتج عن الصدمات. فحص الأقفاص الحاملة, العناصر المتدحرجة والأكمام الداخلية بعناية قبل التجميع الرسمي.
اختبار مرونة اللفة بعد التثبيت للتخلص من اللعب المحوري غير الطبيعي. قم بلحام البراغي المضادة للارتخاء على صواميل قاعدة المطحنة العمودية لمنع اهتزاز المطحنة والتشغيل غير المستقر أثناء التدحرج.
4. اختيار محمل الدفع لتجنب احتراق محمل مطحنة خط الضغط القصير
تظهر المقارنة الميدانية أن محامل الدفع ذات القفص الحديدي تتشقق بسهولة تحت الحمل المتناوب عالي السرعة, مما تسبب في تشويش الأسطوانة واحتراق المحمل. في المقابل, توفر محامل الدفع ذات القفص النحاسي صلابة أفضل, الاستقرار ومقاومة التعب. استبدل محامل القفص الحديدي بالكامل بمحامل دفع القفص النحاسي لجميع المطاحن المتوسطة والتشطيبية. يقلل هذا الإجراء بشكل فعال من معدلات فشل المحمل المفاجئ أثناء التشغيل على المدى الطويل.
5. تحويل نظام التشحيم التلقائي عبر الإنترنت
تركيب أنظمة تشحيم المحامل الأوتوماتيكية على خطوط الإنتاج الرئيسية. يكمل النظام الشحوم الطازجة كل 3 ل 4 ساعات أثناء الدرفلة المستمرة لتجديد أفلام زيوت التشحيم. للخطوط بدون معدات أوتوماتيكية, ترتيب مكملات الشحوم اليدوية أثناء الصيانة الروتينية وتبديل المنتج. تعزيز ترقية نظام التشحيم الكامل لتحقيق حماية مستقرة للمحمل على المدى الطويل.
خاتمة
تحسين الختم الهيكلي, اختيار الشحوم موحدة, تعمل تقنية التجميع الدقيقة واختيار المحمل الأمثل على تخفيف مشكلات احتراق محامل خط الضغط القصير بشكل كبير. تعمل هذه الإجراءات بشكل فعال على تقليل عمليات إيقاف التشغيل غير المخطط لها وخسائر المعدات. لكن, لا يزال الغزو البسيط للمياه والشوائب يحدث في ظل ظروف العمل المعقدة. لا يزال التشغيل عبر الإنترنت على المدى الطويل يسبب شحومًا قديمة مختلطة ويقلل من ثبات التشحيم. سيؤدي المزيد من التحسين الفني واستراتيجيات الصيانة الذكية إلى تحسين عمر الخدمة والموثوقية التشغيلية لمحامل مطحنة خط الضغط القصير بشكل مستمر في إنتاج درفلة القضبان.