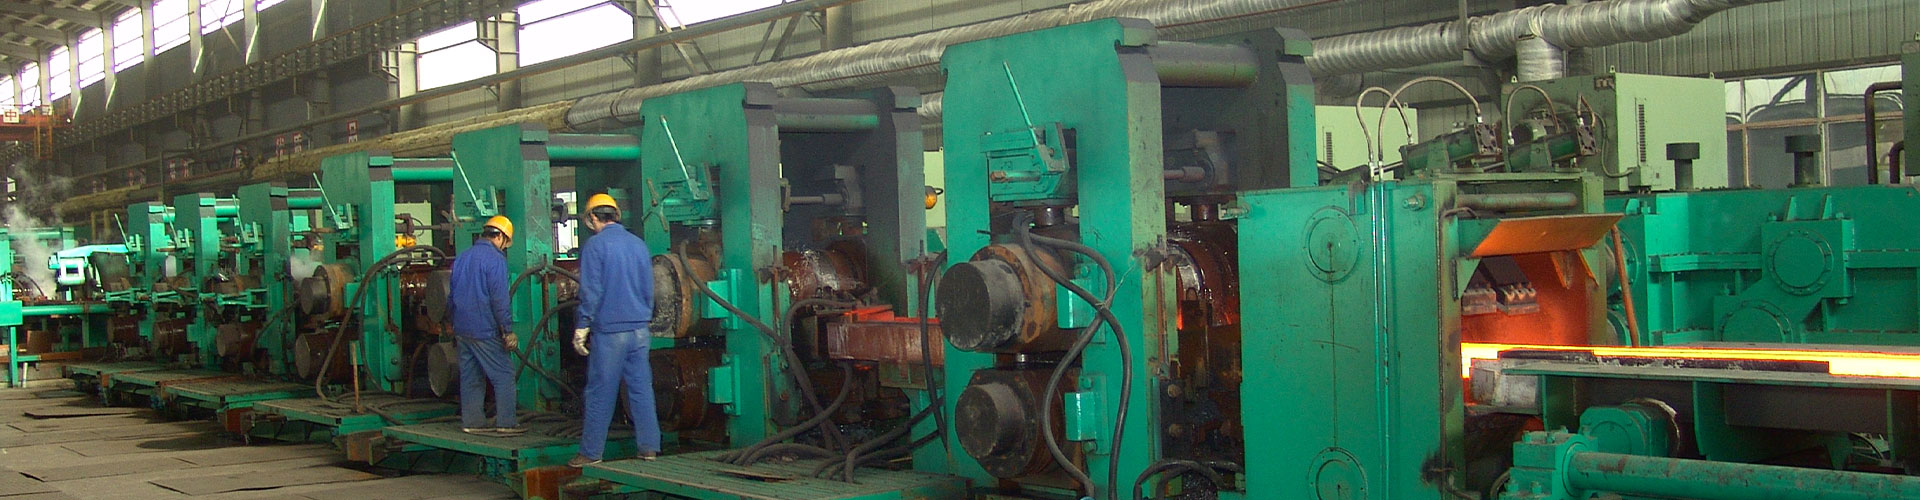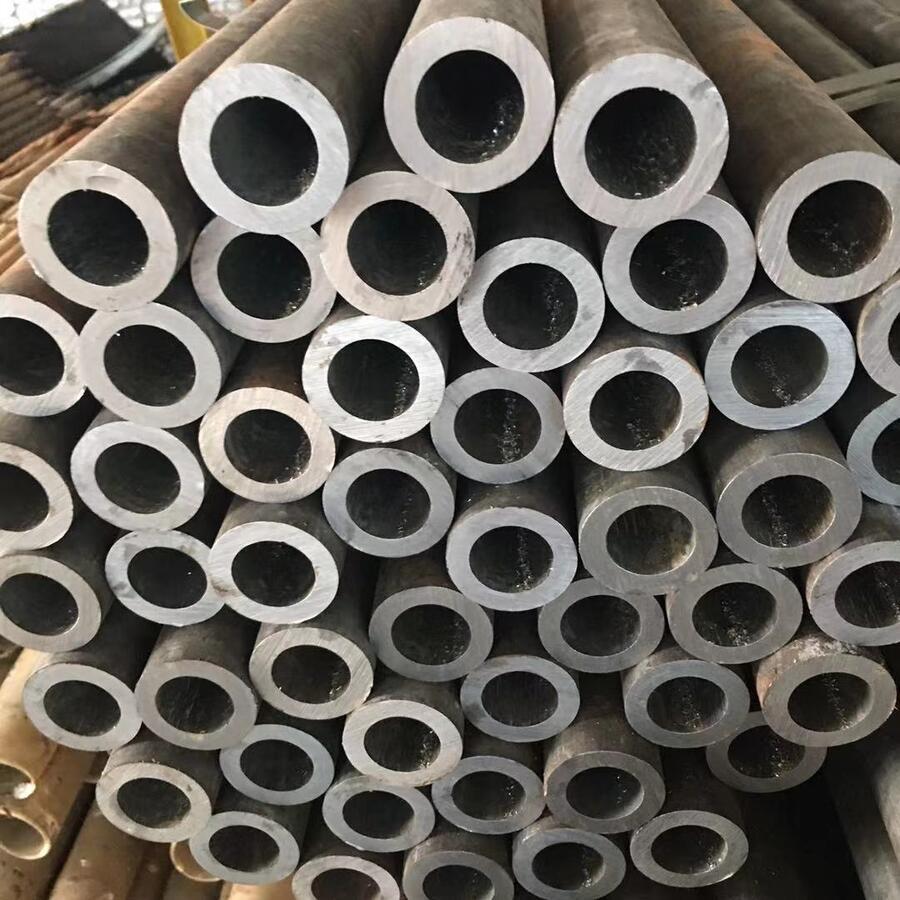
Le laminage est la méthode principale de formage de l'acier. Plus que 90% des produits en acier sont fabriqués grâce à la technologie du laminage. Il présente une efficacité de production élevée, qualité finie stable, large couverture de spécifications et fonctionnement automatisé facile. Le laminage à froid fait référence au laminage du métal effectué en dessous de la température de recristallisation de l'acier.. La température de recristallisation de l'acier est d'environ 300 ℃, le laminage à température ambiante appartient donc à la production typique de bandes d'acier laminées à froid.
Par rapport aux bandes laminées à chaud, les bandes d'acier laminées à froid présentent des avantages évidents. Ils offrent une précision dimensionnelle élevée et une épaisseur uniforme, avec écart d'épaisseur contrôlé dans 0.01 mm. Ils peuvent produire des bandes ultra fines qui ne peuvent pas être fabriquées par laminage à chaud.. Entre-temps, ils possèdent une excellente finition de surface et des propriétés mécaniques complètes supérieures. Selon la composition du matériau, les produits incluent de l'acier au carbone, acier inoxydable et acier allié. Par traitement de surface, ils sont divisés en non couchés, enduit à chaud, électro-galvanisé, électro-étamé, bandes d'acier électrochromées et colorées.
1. Caractéristiques principales du processus de production de bandes d'acier laminées à froid
1.1 Laminage à température ambiante
La production de bandes d'acier laminées à froid utilise des bobines laminées à chaud comme matières premières. Les matières premières ne nécessitent aucun chauffage et une déformation plastique complète directement à température ambiante. L'acier a une résistance élevée à la déformation dans des conditions de basse température. Le processus de laminage nécessite une forte pression de roulement, ce qui impose des exigences de charge plus élevées aux équipements de production.
1.2 Durcissement évident
Le laminage à froid augmente la résistance et la dureté de l'acier tout en réduisant sa plasticité., qui est défini comme l'écrouissage. Le laminage continu augmente encore la résistance à la déformation de l'acier. Après un certain nombre de passes roulantes, la bande d'acier devient dure et cassante et ne peut plus être laminée. Dans la production réelle de bandes d'acier laminées à froid, les recuits de recristallisation et autres traitements thermiques de ramollissement sont indispensables après des passes de laminage fixes. Ces processus restaurent la plasticité du matériau, réduire la résistance à la déformation et assurer un fonctionnement continu de laminage mince.
1.3 Mode de roulement de tension
L'ensemble du processus de laminage à froid adopte un contrôle de tension avant et arrière. Le laminage sous tension permet d'atteindre plusieurs objectifs d'optimisation de la production. Il empêche la déviation de la bande d'acier et assure le centrage du roulement. Il optimise la planéité de la bande et maintient sa surface lisse.. En outre, il réduit la résistance à la déformation du métal, prend en charge la production de spécifications ultra-minces et réduit la consommation énergétique globale de la production.
1.4 Grand rapport largeur-épaisseur et contrôle de forme difficile
Les bandes de laminage continu à froid peuvent atteindre une épaisseur minimale inférieure 0.1 mm et une largeur maximale supérieure à 2000 mm, avec un rapport largeur-épaisseur dépassant 10000. Un rapport largeur/épaisseur élevé rend difficile une déformation uniforme de la bande.. Elle propose des exigences extrêmement strictes en matière de technologie de contrôle de la forme des bandes dans la production de bandes d'acier laminées à froid..
1.5 Processus de refroidissement et de lubrification nécessaire
Pendant le roulage, 84% à 88% du travail de déformation est converti en chaleur. La température des bandes d'acier et des rouleaux de travail augmente rapidement. Une température des rouleaux excessivement élevée réduit la dureté de la couche de trempe des rouleaux. Cela endommage la durée de vie des rouleaux et la qualité de la surface de la bande.. Une température inégale des rouleaux modifie le profil du rouleau et détruit la précision dimensionnelle et la planéité.. Une température élevée provoque également une défaillance des lubrifiants de roulement.
L'eau ou l'émulsion à base d'eau est largement utilisée comme agent de refroidissement et de lubrification dans la production. Le médium double fonction de refroidissement et de lubrification. Il réduit le coefficient de frottement de roulement et la charge de roulement, évite l'adhérence des rouleaux d'acier, protège les surfaces des rouleaux et améliore considérablement la qualité de surface des bandes finies laminées à froid.
2. Flux de production complet de laminage continu à froid
Le laminage continu à froid est le mode de production dominant pour les bandes d'acier laminées à froid, représentant plus de la moitié de la production totale. Le processus complet comprend le décapage, laminage continu à froid, recuit, trempe, finition et revêtement, associé à des processus auxiliaires tels que le déroulement, soudage, cisaillement et enroulement.
2.1 Décapage
Les bobines d'acier laminées à chaud forment des écailles d'oxyde à la surface lors de la fabrication à haute température. La couche d'oxyde doit être retirée avant le laminage à froid. Le décapage chimique à l’acide chlorhydrique est largement utilisé dans l’industrie. Il élimine les calamines d'oxyde de surface grâce à des réactions chimiques entre le liquide acide, oxyde de fer et fer métallique.
2.2 Laminage continu à froid
Les bobines laminées à chaud sont envoyées vers plusieurs cages de laminage connectées en série pour un laminage continu afin d'atteindre l'épaisseur cible.. Les unités grand public adoptent une configuration à quatre ou cinq cages avec des structures de broyeur à quatre ou six hauteurs. La vitesse de roulement des unités avancées modernes peut dépasser 1000 m/mon.
2.3 Recuit
La bande d'acier est chauffée à la température réglée, maintenu pendant un certain temps puis refroidi lentement. Le recuit élimine l'écrouissage provoqué par le laminage à froid, réduit la dureté et restaure la plasticité du matériau. Il supprime les contraintes résiduelles internes, stabilise la structure métallographique et évite la déformation du produit fini. Il améliore également les défauts internes tels que les grains grossiers et la composition inégale..
2.4 Trempe
La trempe est un procédé secondaire de laminage à froid avec un taux de réduction de 1% à 5%. En tant que processus de finition clé, il détermine directement les propriétés mécaniques, planéité et qualité de surface des produits finis. La trempe optimise la planéité de la bande et la finition de surface. Il ajuste les propriétés mécaniques en contrôlant les taux de réduction pour répondre aux diverses exigences des applications.. Pour tôles d'acier embouties, la trempe élimine la plate-forme de rendement et garantit d'excellentes performances d'emboutissage profond.
Les broyeurs à quatre étages à cage unique sont adoptés lorsque le taux de réduction n'est pas supérieur à 2%. Les laminoirs à double cage et à quatre températures élevées sont utilisés pour les bandes minces de haute précision avec un taux de réduction de 2% à 5%.
2.5 Revêtement et finition
Les traitements de surface tels que la galvanisation et l'étamage sont effectués selon les exigences du produit. Après le cisaillement ultérieur, bobinage et autres procédés de finition, les produits finis sont fabriqués, y compris les bobines laminées à froid, tôles galvanisées, plaques de fer blanc et bobines d'acier inoxydable.
3. Nouvelles technologies pratiques dans la production sur site
3.1 Technologie d'élimination des oxydes sans acide
Le décapage traditionnel produit une grande quantité d’eaux usées, gaz résiduaires et acides résiduaires, avec des coûts de traitement des polluants élevés. Le processus de détartrage sans acide n'utilise aucun produit corrosif et ne produit aucun déchet dangereux. Il évite les pertes de métal causées par le décapage et permet d'obtenir des surfaces en bandes brillantes avec de faibles coûts de maintenance des équipements., adapté aux moyennes et petites lignes de production. Le processus comprend le chauffage, réaction et refroidissement. La bande est chauffée rapidement dans une atmosphère non oxydante. L'oxyde de fer réagit avec l'hydrogène dans une atmosphère riche en hydrogène pour générer du fer métallique. Enfin, la bande est refroidie dans une atmosphère mixte hydrogène-azote pour éviter une oxydation secondaire.
3.2 Processus de laminage à froid réversible à double cage
Les broyeurs réversibles à cage unique ont une capacité de production limitée, alors que les unités de laminage continu conventionnelles n'atteignent un rendement élevé que dans la production de masse. Le processus de laminage à froid réversible à double cage adopte un laminage continu à deux cages avec des fonctions de laminage avant et arrière. L'équipement intègre des fonctions de laminage à froid et de revenu, équilibrer la production et s'adapter aux commandes multi-variétés et en petits lots. Associé à la technologie de laminage d'assemblage de bobines, il épisse plusieurs bobines brutes pour un laminage unifié, augmente le poids de la bobine unique, réduit les pertes de matériaux en tête et en queue et améliore le rendement et la capacité de production.
3.3 Recuit continu de chauffage par induction
Le recuit traditionnel au four à cloche par lots présente des cycles longs et une qualité de produit instable. Le recuit continu présente un fonctionnement continu, haute capacité, cycle court, taux d'utilisation thermique élevé et peu de défauts de finition, simplifiant les opérations de trempe ultérieures. Le recuit continu de chauffage par induction réalise un chauffage rapide des bandes internes et externes grâce à l'effet d'induction, raccourcissement des cycles de recuit et disposition de la ligne de compactage. Il est équipé de modules de chauffage par induction longitudinaux et transversaux pour ajuster de manière flexible les paramètres du processus en fonction des nuances et des spécifications de l'acier..
3.4 Technologie de laminage de refroidissement à l'azote liquide
Le refroidissement par émulsion traditionnel provoque une pollution des eaux usées. Le processus de refroidissement à l'azote liquide pulvérise de l'azote liquide directement sur la surface de la bande à l'entrée du broyeur.. Il élimine rapidement la chaleur de roulement grâce à la vaporisation d'azote liquide sans presque aucun effet de lubrification.. Cette technologie respectueuse de l'environnement ne produit aucune pollution liquide résiduelle. Il augmente la vitesse de roulement et permet une réduction de roulement plus élevée. La bande finie a une surface uniforme sans résidu d'émulsion ni corrosion, obtenir une qualité de surface comparable à celle d'un miroir, même dans des conditions de roulement à grande vitesse.
3.5 Technologie de contrôle de l’amincissement des bords de bande
Un amincissement anormal des bords se produit facilement pendant le laminage, augmentation des pertes de coupe et réduction du rendement des matériaux. Cela est dû à deux facteurs. L'aplatissement de l'élastique du rouleau de travail au bord est plus léger qu'au centre de la bande.. Entre-temps, la faible résistance latérale du métal de bord provoque un écoulement transversal et réduit encore davantage la pression de roulement du bord. En déplaçant axialement les rouleaux de travail coniques pour aligner la section conique avec le bord de la bande, le processus compense la perte d'épaisseur des bords, supprime efficacement l'amincissement des bords et réduit le gaspillage de matériaux de coupe.
3.6 Détection en ligne et système de contrôle informatique à trois niveaux
La ligne de production est équipée de jauges d'épaisseur, compteurs de vitesse, planémètres et tensiomètres pour collecter des données de production en temps réel. Le système est divisé en trois niveaux. Le premier niveau est le niveau de contrôle numérique direct, réaliser un contrôle en boucle fermée de l'épaisseur, pression et autres paramètres de base. Le deuxième niveau est le niveau de contrôle des processus, terminer le calcul des paramètres, suivi des bandes, apprentissage adaptatif, suivi de la production et analyse des données. Le troisième niveau est le niveau de contrôle de la production, responsable de la planification de la production, traitement des données relatives aux contrats et aux matières premières, transmission des paramètres et gestion de la qualité des produits.
3.7 Équipement de broyeur de contrôle de planéité
Avec des exigences de plus en plus strictes en matière de planéité des bandes, diverses usines professionnelles sont largement utilisées pour le contrôle de forme de précision, y compris les broyeurs à rouleaux, broyeurs à rouleaux, Broyeurs HC, Broyeurs UC, broyeurs à rouleaux coniques et broyeurs VC. Ils réalisent une correction ciblée de différents défauts de forme de bande pour améliorer la qualité du produit fini.
4. Tendance de développement de l’industrie des bandes d’acier laminées à froid
Les scénarios d'application des bandes d'acier laminées à froid continuent de s'étendre. Les processus de production de bandes d'acier laminées à froid évoluent vers une production verte, extension de chaîne de haute précision et industrielle. L'industrie se concentre sur la réduction de la pollution de production et de la consommation d'énergie. Il optimise en permanence les processus de laminage pour améliorer la précision dimensionnelle et la qualité de surface des produits finis.. Il s'étend aux industries de transformation profonde en aval pour améliorer l'efficacité de l'utilisation de l'acier., réaliser une utilisation efficace des ressources et parvenir à un développement manufacturier durable.