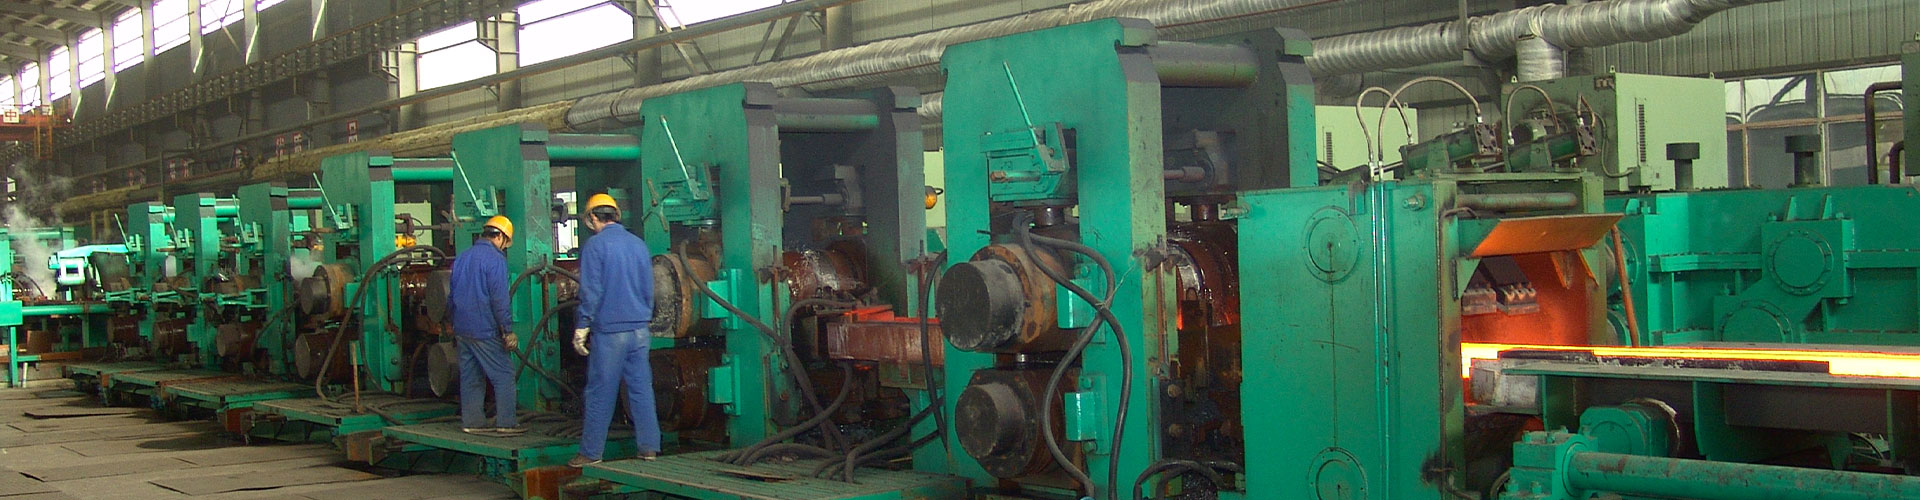
Валки появились вместе с рождением прокатного оборудования.. История развития прокатных валков свидетельствует о технологическом прогрессе всей сталепрокатной отрасли.. Первые валки использовали простую цельную отливку в песчаной форме.. С технологической итерацией, постепенно было изобретено и популяризировано литье в металлические формы..
Крупный технологический скачок произошел, когда производители начали разливать рулоны через тангенциальные затворы в нижней части литейных форм.. По мере развития сталелитейной промышленности, Прокатное оборудование выдвигает более высокие и более строгие требования к комплексной производительности валков.. Современные валки требуют высокой твердости поверхности., отличная износостойкость, сильная ударопрочность и устойчивость к термическому растрескиванию, а также стабильные противоскользящие характеристики. Тем временем, сердцевина рулона требует высокой прочности, способность против разрушения и небольшая деформация.
Эти требования к характеристикам поверхности и сердцевины в традиционных цельных валках противоречат друг другу.. Чтобы устранить это техническое узкое место, исследователи разработали технологии полупромывочного и полнопромывочного литья композитов., заложивший прочную основу для модернизации производства композитных валков.
1. Ранняя технология литья композитных валков
1.1 Метод полупромывочного литья композитов
Метод полупромывки выливает расплавленный чугун со дна литейной формы.. Рабочие прекращают разливку, когда расплавленный чугун достигает места соединения верхней шейки валка и бочки валка.. После простоя в течение определенного периода, на поверхности бочки валка образуется твердая внешняя оболочка.
Операторы добавляют определенное количество порошка кремниевого железа к оставшемуся расплавленному чугуну в ковше и равномерно перемешивают.. Затем они возобновляют заливку, чтобы завершить формование рулона.. Этот процесс эффективно повышает прочность и ударную вязкость сердечника валка, обеспечивая при этом устойчивость поверхности к износу..
1.2 Метод литья композитных материалов с полной промывкой
Метод полной промывки аналогичен процессу предварительной заливки.. После того как цилиндр крена образует прочную внешнюю оболочку, рабочие заменяют исходный расплавленный чугун высокопрочным сердечником расплавленного чугуна. Новый расплавленный чугун продолжает выливаться из нижнего затвора и выдавливает исходный расплавленный чугун через стояк..
Эта тщательная замена обеспечивает полное разделение высокопроизводительного внешнего слоя и высокопрочного материала сердцевины.. Появление технологии промывочной композитной прокатки знаменует собой второй крупный скачок в истории развития прокатных валков..
2. Итеративная эволюция восьми поколений центробежных композитных валков
В 1968, Япония Kubota успешно разработала первый центробежный чугунный валок из композитного материала. Это нововведение усовершенствовало современную технологию производства композитных валков.. За прошлое 35 годы, Технология центробежных композитных валков быстро совершенствовалась и постепенно сформировала восемь полных технических поколений..
2.1 Первое поколение: Охлажденные и неопределенные охлажденные композитные рулоны
Наружный слой валков первого поколения изготовлен из закаленного чугуна или закаленного чугуна неопределенного срока службы с высокой твердостью и износостойкостью.. Сердечник валка изготовлен из обычного серого чугуна с хорошей прочностью.. Основные технические прорывы этого поколения сосредоточены на зрелой центробежной композитной технологии., самостоятельная разработка технологии получения защитного шлака и стабильного покрытия в холодной форме.
2.2 Второе поколение: Композитные рулоны с ковким сердечником
Второе поколение сохраняет закаленный чугун или неопределенный закаленный чугун для наружного рабочего слоя.. Он обновляет материал сердечника с серого чугуна до ковкого чугуна.. Это обновление значительно повышает прочность сердечника и защиту от разрушения.. Ключевая техническая трудность – устранение негативного влияния черных линий в связующем слое на устойчивость валков к отслаиванию..
2.3 Третье поколение: Композитные валки из ковкого чугуна
И внешний слой, и сердечник валков третьего поколения изготовлены из легированных материалов из ковкого чугуна.. Эта последовательная система материалов оптимизирует стабильность сцепления композитного слоя.. Основной технической задачей является эффективное предотвращение рецессии сфероидизации и дефектов переплавки внешнего ковкого чугуна во время центробежного литья..
2.4 Четвертое поколение: Композитные чугунные валки с высоким содержанием хрома
В валках четвертого поколения в качестве наружного рабочего слоя применяется высокохромистый чугун., соответствие сердечникам из ковкого чугуна. Высокохромистые материалы значительно улучшают износостойкость и термическую стабильность валков.. Основная техническая проблема — контроль диффузии элемента хрома из внешнего слоя в сердцевину., что легко приводит к снижению прочности сердечника и разрушению валков. Трехслойная композитная структура применяется в экстремальных условиях работы, чтобы избежать риска отказа..
2.5 Пятое поколение: Ролики из литой стали с высоким содержанием хрома
Внешний слой изготовлен из литой стали с высоким содержанием хрома, обладающей более высокой прочностью и ударной вязкостью.. В сердечнике по-прежнему используется ковкий чугун или графитовая сталь.. Это поколение дополнительно оптимизирует комплексные механические свойства.. Ключевые технологии включают подавление диффузии хрома и точную калибровку параметров процесса центробежного композита..
2.6 Шестое поколение: Композитные литые стальные и полустальные валки
В валках шестого поколения для внешнего слоя используется легированная сталь или полусталь., в сочетании с сердечниками из обычной литой стали или графитовой стали. Балансирует высокую износостойкость и ударопрочность.. Основными направлениями исследований являются точная настройка параметров центробежной формовки и самостоятельная разработка тугоплавкого защитного шлака, подходящего для материалов на основе стали..
2.7 Седьмое поколение: Композитные валки из быстрорежущей стали и полускоростной стали
Внешний рабочий слой изготовлен из быстрорежущей стали или полубыстрорежущей стали с превосходной красной твердостью и износостойкостью.. Дополнительные материалы сердцевины включают ковкий чугун., графитовая сталь и кованая сталь. Это поколение значительно увеличивает срок службы валков и устойчивость к высокотемпературной усталости.. Техническими ключами являются точное согласование параметров центробежного процесса и научная формулировка комплексных схем термообработки..
2.8 Восьмое поколение: Композитные валки из карбида вольфрама
Восьмое поколение представляет собой новейшую передовую технологию валков.. Внешний слой изготовлен из современных аморфных материалов, таких как карбид вольфрама и керамическая сталь.. В сердечнике используется высокопрочный ковкий чугун или литая сталь.. Достигается сверхвысокая твердость, сверхизносостойкость и суперкоррозионная стойкость. К основным техническим трудностям относятся стабилизация параметров центробежного формования и устранение литейных трещин, вызванных усадочными напряжениями высокопрочных сплавов..
3. Краткое описание разработки современных прокатных валков
Вся история развития прокатных валков следует четкой логике технологического совершенствования.. Он развивается от раннего простого интегрального литья к композитному литью с полупромывкой и полной промывкой., и, наконец, переходит к восьми поколениям зрелых центробежных композитных валков..
Каждое поколение технологических обновлений решает противоречие между износостойкостью поверхности валков и прочностью сердечника.. Современные композитные валки восьмого поколения преодолевают ограничения по материалам традиционного чугуна и литой стали.. Они обеспечивают высоконадежные основные компоненты для высокоскоростных, современное высокоточное и высоконагруженное производство стального проката.