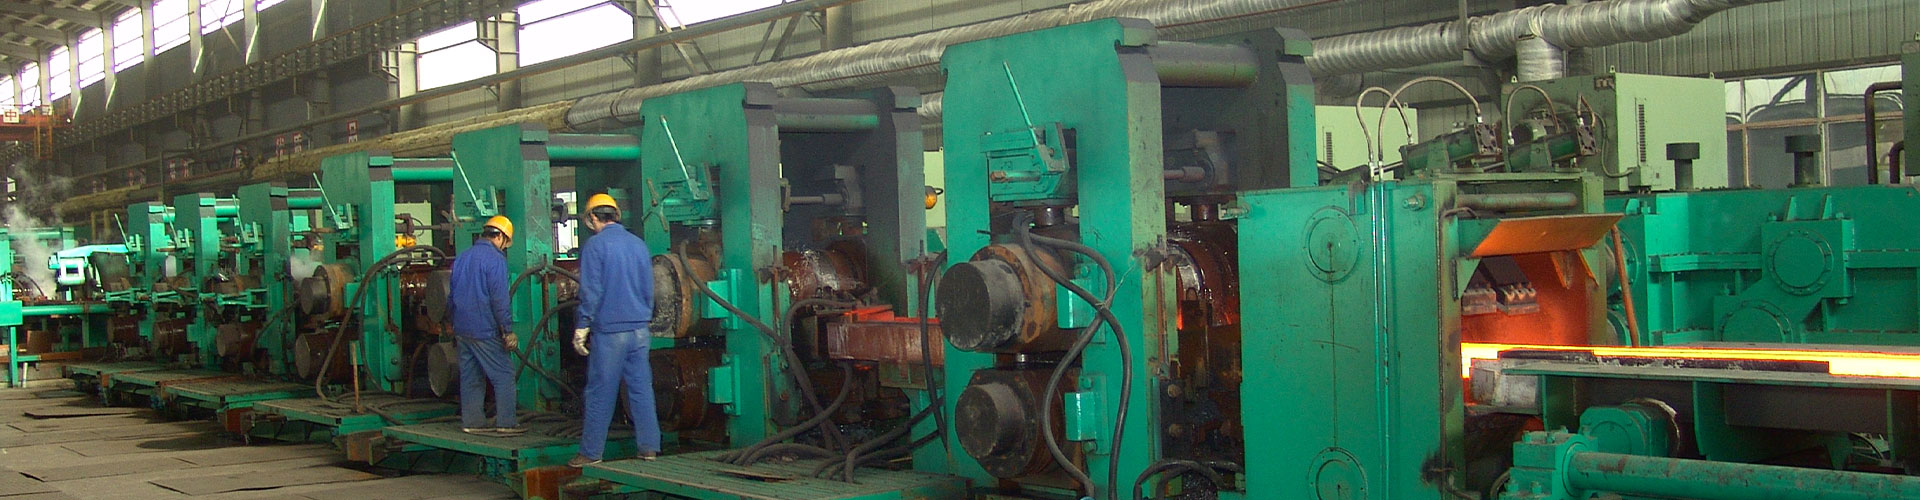
Валки являются основными компонентами прокатного оборудования.. Они напрямую определяют эффективность прокатки, качество готовой стали и общие производственные затраты. Разумный выбор материала рулона и спецификация использования могут эффективно снизить расход рулона., сократить время простоя оборудования и повысить производственную мощность. В этой статье систематически представлены характеристики, применимые сценарии, методы выбора и стандартизированные правила эксплуатации основных рулонных материалов. Он предоставляет практическую техническую информацию для операторов и техников сталелитейных заводов..
1. Классификация и основные свойства основных рулонных материалов
Различные рулонные материалы имеют разные механические свойства., износостойкость и термостойкость. Выбор подходящих рулонных материалов в соответствии с условиями прокатки является основой научного выбора рулонного материала и спецификации его использования..
1.1 Кованые стальные рулоны
В кованых стальных валках используется технология высокотемпературной ковки.. Они имеют плотную внутреннюю структуру и утонченную структуру зерен.. Общие механические свойства превосходны при высокой прочности., хорошая прочность и сильная стойкость к термическому растрескиванию.
Обычные материалы включают 55Mn2., 55Кр, 60CrMnMo и 60SiMnMo для горячей прокатки. 9Кр2Мо, 9CrV и высокоуглеродистая хромистая сталь широко используются для холодной прокатки.. Твердость варьируется от 45–60HSD для валков горячей прокатки и 85–100HSD для рабочих валков холодной прокатки..
Эти валки применяются на черновых клетях горячей прокатки., опорные валки и блюминговые валки. Они также обслуживают ключевые позиции с высокой нагрузкой, такие как рабочие валки холодной прокатки и опорные валки.. Они демонстрируют сильную устойчивость к разрушению, адаптироваться к условиям тяжелой прокатки и снизить затраты на прокатку за счет длительного срока службы.
1.2 Рулоны из литой стали
Рулоны из легированной стали производятся методом электропечной плавки., цельное литье и профессиональная термообработка. Они обладают высокой прочностью и хорошей прочностью.. Их износостойкость значительно лучше, чем у обычных валков из литой стали..
Этот рулонный материал содержит такие легирующие элементы, как Cr., Мо, Ни и В, с диапазоном твердости 50–70HSD. Подходит для черновых и промежуточных прокатных клетей сортового проката., а также клети черновой прокатки горячей прокатки и опорные валки.
Валки из легированной стали сочетают в себе прочность и износостойкость для условий прокатки со средней нагрузкой.. Они стоят дешевле, чем рулоны из кованой стали, имеют высокую эффективность производства и короткий цикл поставки..
1.3 Рулоны из высокохромистого железа
Валки из высокохромистого железа производятся методом центробежного литья.. Наружный рабочий слой изготовлен из высокохромистого белого износостойкого чугуна с содержанием хрома 10–30 %.. Внутри материала образуется большое количество твердых карбидов Cr7C3., обеспечивая превосходную износостойкость и стойкость к окислению.
Распространенные типы включают композитный чугун с высоким содержанием хрома и полустальной композитный чугун.. Твердость колеблется в пределах 60–95HSD., а тип холодной прокатки может достигать HRC60–65..
Они широко используются при отделке рабочих валков станов непрерывной прокатки горячей полосы., рабочие валки холодной полосы и дрессировочные валки. Их износостойкость в 3–5 раз выше, чем у обычных чугунных валков.. Гладкая поверхность валков эффективно улучшает качество поверхности готовых стальных изделий..
1.4 Адамитовые роллы (Полустальные валки)
Содержание углерода в полустальных валках находится между литой сталью и чугуном., начиная от 1.8% к 3.0%. Они сочетают в себе высокую прочность литой стали и хорошую износостойкость чугуна при умеренной цене..
Диапазон твердости 55–80HSD.. Они адаптируются к клетям послечерновой и предварительной чистовой обработки на станах горячей прокатки., промежуточные и чистовые клети сортовых сталелитейных заводов, и промежуточные прокатные клети сортовых и проволочных станов. С высокой производительностью, они идеально подходят для условий работы при средней нагрузке и средней износостойкости..
1.5 Специальные рулоны материалов
Помимо обычных роллов, специальные сценарии прокатки требуют высокопроизводительных валков из специального материала. Различия в производительности и приложениях показаны в таблице ниже..
Тип материала
Основные характеристики
Сценарии применения
Керамические рулоны
Высокая термостойкость, отличная химическая стабильность, низкий коэффициент трения
Участок высокотемпературной горячей прокатки, производство высокоточного проката и специальных сталей
Валки из цементированного карбида
Чрезвычайно высокая твердость (КПЧ90+), превосходная износостойкость и противозадирные характеристики
Ультратонкая полосовая прокатка, высокоточные штампы для прокатки труб и холодного волочения
Высокоскоростные стальные валки
Отличная красная твердость, высокая износостойкость и устойчивость к термической усталости
Клети послечистовой обработки станов горячей прокатки и производства проката высокоуглеродистой стали
2. Основные принципы и практические рекомендации по выбору рулонов
Научный выбор валков должен соответствовать технологии прокатки., Характеристики продукта и контроль затрат. Три основных элемента определяют окончательную схему отбора.
2.1 Три ключевых элемента выбора
Согласование процесса прокатки: При горячей прокатке приоритет отдается стойкости к термической усталости и прочности при сбалансированной износостойкости.. Холодная прокатка ориентирована на высокую твердость и износостойкость, чтобы гарантировать качество поверхности стали.. Черновая прокатка требует высокой прочности и ударостойкости при допустимом умеренном износе.. Чистовая прокатка требует высокой твердости и сверхточной поверхности со строгим контролем износа..
Адаптация характеристик продукта: Высокопрочная сталь требует высокотвердых и износостойких материалов, таких как высокохромистый чугун и быстрорежущая сталь.. Тонкополосовая сталь предпочитает высокохромистый композитный чугун с превосходной гладкостью поверхности.. В специальных типах стали используются жаростойкие и антипригарные материалы, в том числе керамические и твердосплавные валки..
Баланс затрат и выгод: Оценка комплексных затрат, включая закупки, только использование и обслуживание вместо первоначальной цены. В стойках для ключей с высокой нагрузкой используются ролики из высокоэффективной кованой стали или композитных материалов с высоким содержанием хрома, что позволяет снизить стоимость прокатки единицы продукции.. Вспомогательные клети с низкой нагрузкой выбирают экономичные литые стальные или полустальные валки для контроля общих инвестиций..
2.2 Сравнительная таблица выбора быстрых рулонов
В этой таблице суммированы взаимосвязи между процессами прокатки и материалами валков., что удобно для быстрого выбора на месте.
Процесс прокатки
Рекомендуемый материал
Диапазон твердости
Основные преимущества
Горячая прокатка Блюминг / Черновая обработка
Кованая сталь / Легированная литая сталь
45–60HSD
Высокая прочность, ударопрочность и термостойкость
Горячая прокатка Промежуточная прокатка
Полусталь / Высокохромистый композитный чугун
55–75HSD
Высокая стоимость исполнения, сбалансированная износостойкость и прочность
Отделка горячей прокатки
Высокохромистый чугун / Быстрорежущая сталь
75-95HSD
Сверхвысокая износостойкость, отличное качество готовой поверхности
Рабочий валок холодной прокатки
Высокохромистый чугун / Кованая сталь
85–100HSD
Чрезвычайно высокая твердость, износостойкость и точность прокатки
Опорный рулон холодной прокатки
Кованая сталь
45–60HSD
Высокая прочность, высокая жесткость и устойчивость к разрушению
Темпер Мельница
Высокохромистый чугун / Керамика
80-95HSD
Гладкая поверхность, износостойкость и антипригарные свойства
3. Стандартные характеристики использования и обслуживания рулонов
Правильная эксплуатация и научное техническое обслуживание являются важными дополнениями к выбору рулонного материала и спецификациям использования.. Они эффективно продлевают срок службы валков и стабилизируют качество прокатки..
3.1 Стандарты установки и ввода в эксплуатацию
Тщательно проверьте новые рулоны перед работой в режиме онлайн.. Следите за отсутствием трещин, царапины или вмятины на барабане валка, с квалифицированной точностью размеров и равномерной твердостью. Сохраняйте точное позиционирование во время установки. Гарантия параллелизма, горизонтальность и зазор между валками соответствуют технологическим стандартам, что позволяет избежать эксцентричной нагрузки.
Примените поэтапное повышение давления для начальной загрузки.. Постепенно увеличивайте усилие прокатки от 50% до целевого значения для предотвращения термического и механического воздействия. Оборудуйте стабильную систему охлаждения, чтобы обеспечить равномерное распыление и избежать локального перегрева и термических трещин..
3.2 Управление производственными процессами
Строго контролировать технические параметры во время эксплуатации.. Ограничьте силу изгибающего ролика в пределах 90% номинальной стоимости оборудования для предотвращения неравномерной нагрузки на подшипники и деформации поверхности качения. Следуйте стандартным проходам прокатки, чтобы избежать усталостного разрушения, вызванного чрезмерным обслуживанием..
Контролируйте температуру прокатки в пределах технологического окна, чтобы уменьшить повреждение от термического напряжения.. Установить механизмы мониторинга температуры и вибрации в режиме реального времени.. Немедленно остановите машину для проверки при возникновении ненормальных условий.. Регулярно удаляйте оксидную накипь с поверхности валков, чтобы предотвратить появление царапин на поверхности.. Запишите тоннаж проката и отключите техническое обслуживание в автономном режиме при достижении заданного предела..
3.3 Стандарты автономного технического обслуживания и проверок
Тщательно очистите масляные пятна и оксидную окалину после прокатки в автономном режиме., и проведем неразрушающий контроль. Размер шлифования за раз должен быть не менее 0,2 мм для полного удаления поверхностных усталостных слоев и микротрещин.. Обеспечьте шероховатость поверхности валка Ra ≤ 0,8 мкм, чтобы избежать концентрации напряжений.. Определите твердость поверхности после шлифования, чтобы гарантировать общую однородность..
Храните рулоны в сухом и вентилируемом помещении с антикоррозионным масляным покрытием.. Размещайте валки горизонтально, чтобы предотвратить деформацию, и регулярно поворачивайте их, чтобы избежать локального длительного сжатия..
4. Распространенные неисправности рулонов и их решения
Обобщить распространенные явления отказа роликов, коренные причины и целевые решения для устранения неполадок на месте, улучшения выбора рулонного материала и выполнения спецификаций использования..
Явление неисправности
Основные причины
Решения
Термические трещины на поверхности рулона
Неравномерное охлаждение, термическая усталость и чрезмерная изгибающая сила
Оптимизировать систему охлаждения, стабилизировать температуру прокатки и контролировать усилие гибочных валков
Отслаивание поверхности валика
Усталость материала, чрезмерная сила прокатки и микродефекты поверхности
Выбирайте высокопрочные рулонные материалы., стандартизировать параметры прокатки и строго проверять перед использованием
Одностороннее отклонение износа
Отклонение установки, непараллельная линия прокатки и отклонение поступающего материала
Повторная калибровка параллелизма оборудования, отрегулируйте линию прокатки и оптимизируйте позиционирование материала
Блокировка подшипника
Плохая смазка, деформация шейки валка и работа при перегрузках
Улучшить управление смазочными материалами, контролировать нагрузку качения и регулярно проверять подшипники
5. Трехэтапный процесс принятия решения о выборе рулона
Шаг 1: Уточните фактический спрос. Подтвердите тип прокатки (горячая/холодная прокатка), тип стойки (черновая/промежуточная/чистовая), спецификация продукта, характеристики стального материала и годовые объемы производства.
Шаг 2: Матч рулонных материалов. Первоначально проверяйте подходящие материалы с помощью таблицы выбора., и всесторонне оценить преимущества производительности и комплексные затраты.
Шаг 3: Проверьте и оптимизируйте. Провести мелкосерийную опытную эксплуатацию. Сравните расход рулонов, данные о качестве продукции и времени простоя для определения оптимальной схемы сопоставления.
6. Заключение
Выбор рулонного материала — это систематический проект, включающий адаптацию процесса., Согласование производительности и контроль затрат. Научный выбор материала рулонов и спецификация их использования в сочетании со стандартизированным ежедневным обслуживанием могут увеличить срок службы валков на 30–50 % и снизить затраты на потребление рулонов на 20–30 %.. Это также значительно повышает стабильность качества готовой стали..
Металлургические предприятия должны создать систему управления валками полного жизненного цикла. Постоянно оптимизируйте стратегии выбора и схемы технического обслуживания посредством анализа эксплуатационных данных, чтобы снизить производственные затраты и получить большую экономическую выгоду..