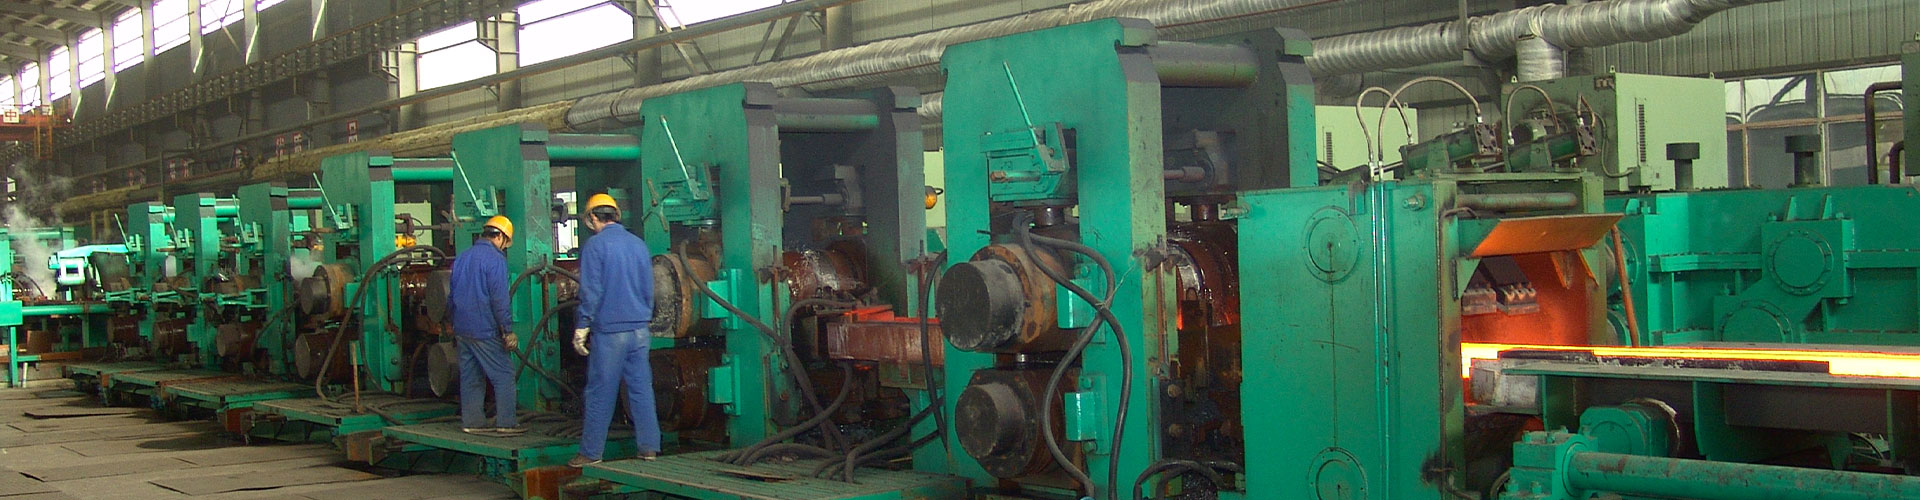
Валки являются важными расходными материалами и основными компонентами всего прокатного оборудования.. Они играют жизненно важную роль как в металлургическом, так и в неметаллургическом прокатном производстве.. В связи с бурным развитием сталелитейной промышленности, Годовой объем производства стали в Китае превысил 800 миллион тонн. Тем временем, повышение стандартов качества для автомобильной промышленности, механическая и высокотехнологичная продукция предъявляет более строгие требования к точности размеров стали., качество поверхности и механические характеристики. Эти изменения также требуют применения передовых технологий производства валков и процессов обработки валков прокатных станов..
Расход валков на тонну стали является ключевым показателем качества изготовления валков.. Средний расход металлургических валков отечественного производства достигает 2,46 кг на тонну стали.. Эта цифра намного превышает передовой международный стандарт 1 кг на тонну.. По этой причине, большинство крупных отечественных сталелитейных заводов в значительной степени полагаются на импортные высокопроизводительные валки.. Некоторые крупные металлургические предприятия тратят более 200 миллионов юаней на рулонные закупки каждый год. Импортные рулоны составляют 70% от общего объема закупок, в то время как отечественная продукция занимает лишь 30%. Этот разрыв ясно отражает отсталость китайской отрасли производства высококачественных валков.. Поэтому, оптимизация технологии изготовления и процесса обработки валков стала основной задачей модернизации отечественного сталепрокатного производства..
1. Традиционная технология производства рулонов
В соответствии с материальной структурой бочки, сердцевина рулона и шейка рулона, промышленные валки делятся на цельные и составные.. Обычная технология производства интегральных валков в основном включает процессы литья и ковки.. Технология литья охватывает цельное литье., литье с переливом и центробежное литье.
1.1 Технология интегрального литья
Неотъемлемые литейные валки имеют цельную конструкцию формы, состоящую из стояка., верхняя шейка валка и нижняя шейка валка. Производители в основном используют для производства круглые песочницы и формы для сухого песка.. Ствол валка требует быстрого охлаждения., поэтому рабочие наносят металлическую футеровку и поверхностное покрытие и применяют режим литья с нижней заливкой..
Однако, валки, изготовленные методом цельного литья, имеют низкую прочность сердцевины.. Они не могут адаптироваться к условиям работы высокоскоростных и тяжелонагруженных прокатных станов., поэтому они применимы только к обычным прокатным линиям с низким спросом..
1.2 Технология переливного литья
Технология литья с переливом улучшает дефекты низкой ударной вязкости интегральных литейных валков.. Производственный процесс осуществляется в двухэтапном режиме разливки.. Рабочие сначала заливают расплавленный металл для рабочего слоя валков.. После полного заполнения формы, они делают паузу на определенный период, а затем заливают ядро расплавленным металлом.
Недавно введенный основной металл выталкивает незатвердевший центральный металл через переливные канавки.. Рабочие блокируют переливные отверстия после полного заполнения формы.. Этот метод эффективно оптимизирует внутреннюю структуру и значительно повышает прочность сердцевины готовых валков..
1.3 Технология центробежного литья
Центробежное литье поддерживает режимы вертикальной и горизонтальной разливки.. По сравнению с цельным литьем и литьем с переливом, Эта технология производства валков и процесс обработки имеют значительные комплексные преимущества.. Это значительно повышает выход расплавленного металла и экономит сырье для сплавов..
Центробежная сила заставляет рабочий слой валка образовывать плотную и однородную структуру.. Оптимизирует качество поверхности валков, улучшает общую прочность валков и продлевает срок службы. Кроме того, эта технология отличается простотой эксплуатации, высокая эффективность производства и стабильный контроль качества. В настоящий момент, большинство отечественных валковых заводов используют центробежное литье в качестве основного процесса производства композитных валков..
1.4 Технология ковки
Технология ковки позволяет получать высококачественные цельные валки без дефектов композитного связующего слоя.. Полный процесс включает в себя отливку небольших слитков., электрошлаковый переплав, ковка, черновая предварительная термообработка, термообработка и чистовая обработка.
Кованые валки имеют однородную внутреннюю структуру и превосходную прочность.. Но весь производственный процесс сложен и имеет высокие производственные затраты.. Он подходит только для производства высокоточных валков со строгими требованиями к производительности..
2. Передовая технология производства новых рулонов
Для дальнейшего повышения износостойкости валков, сила и выносливость, новые технологии производства композитов получили широкое распространение в производстве рулонов. Эти инновационные процессы преодолевают ограничения производительности обычных литейных и ковочных валков..
2.1 Композит непрерывного литья (КТК) Технология
В технологии CPC в качестве сердечника валка используется оправка из кованой стали.. Рабочие наносят флюс на поверхность оправки и предварительно нагревают поверхность с помощью индукционных катушек.. Затем заливают расплавленный металл рабочего слоя между оправкой и устройством промежуточной индукционной катушки..
Индукционная катушка поддерживает постоянную температуру расплавленного металла, обеспечивая плотную металлургическую связь с сердечником.. Небольшое количество материала сердцевины плавится во время склеивания, образуя стабильный переходный слой.. Рабочие должны строго контролировать объем плавки, чтобы избежать загрязнения материала рабочего слоя.. Скорость опускания оправки определяет качество склеивания и общую эффективность производства., поэтому технология CPC имеет относительно низкую выходную мощность.
2.2 Электрошлаковый переплав (СОЭ) Технология покрытия
Технология ESR использует тепло сопротивления, генерируемое прохождением тока через расплавленный шлак, для плавления металлических материалов.. Валковые заготовки, обработанные электрошлаковым переплавом, не требуют ковки.. Они непосредственно завершают отжиг, механическая обработка, термообработка и отделка для формирования готовых рулонов.
Аналогично технологии CPC, ЭШП заменяет индукционный нагрев электрошлаковым нагревом.. Он нагревает и очищает поверхность оправки без предварительного покрытия флюсом.. Перемешивание расплавленного металла под электрошлаком способствует формированию равномерного связующего слоя.. Строгий контроль процесса необходим для предотвращения загрязнения материалов., что ограничивает эффективность его производства.
2.3 Порошковая металлургия + Горячее изостатическое прессование (БЕДРО) Технология
Эта новая композитная технология фиксирует вал из кованой стали внутри герметичного контейнера, наполненного металлическим порошком.. Все устройство осуществляет горячее изостатическое прессование при высокой температуре и высоком давлении.. Металлический порошок сжимается до 75% исходного объема и образует плотную композитную рулонную структуру.
Этот процесс создает сверхвысококачественный бездефектный связующий слой.. Однако, требуется крупномасштабное профессиональное HIP-оборудование. Стоимость оборудования высокая, поэтому он не может адаптироваться к производству валков большого размера и применяется только к малым и средним валкам высокой точности..
2.4 Технология формования распылением
Технология формования распылением имеет схожие принципы с порошковой металлургией.. Он использует ускорение инертного газа для формирования колеблющихся волн и распыления расплавленного металла на мелкие капли.. Эти капли распыляются на поверхность приемника и быстро затвердевают, образуя рабочие слои валков..
Затвердевание капли зависит от тепловой конвекции во время полета и теплопроводности после осаждения.. Рабочие контролируют форму поверхности осаждения, чтобы гарантировать общее качество.. Окончательное отложение имеет два состояния: гранулированные и незернистые осадки.
Точный контроль оборудования удерживает капли в полутвердом состоянии во время столкновения.. Жидкая фаза образует равномерный слой пасты., в то время как твердые частицы диспергируются и прочно связываются. Готовый валок имеет плотную микроструктуру без сегрегации и более мелкий размер зерен, чем традиционные литые валки..
2.5 Электрошлаковый жидкометаллический композит (ЭССЛМ) Технология
Технология ESSLM — это эффективный инновационный процесс, выполняемый в специальной медной форме с водяным охлаждением.. Рабочие помещают вал стержня рулона в форму и впрыскивают расплавленную сталь через зазор между валом сердечника и стенкой формы..
Медная форма с водяным охлаждением затвердевает внешний расплавленный металл с образованием композитного слоя.. Он также действует как неплавящийся электрод, обеспечивая стабильный электрический нагрев шлаковой ванны.. Тонкий слой стержня вала плавится и сплавляется с впрыскиваемым металлом внешнего слоя, образуя бесшовный металлургический связующий слой..
Весь процесс поддерживает непрерывную заливку и сегментированное формование.. Его производственная эффективность в десятки раз выше, чем при традиционном электрошлаковом переплаве.. Самое главное, ESSLM поддерживает формовку композитов из специальных материалов, включая чугун., быстрорежущая сталь, инструментальная сталь, нержавеющая сталь и сплав на основе никеля. Он может обрабатывать материалы, которые не могут быть обработаны традиционной горячей и холодной обработкой..
В настоящий момент, Технология ESSLM позволяет производить новые композитные валки из быстрорежущей стали с общим количеством карбидообразующих элементов, превышающим 25%. Эти валки имеют несколько увеличенный срок службы., отличная стойкость к термической усталости и комплексная коррозионная стойкость.
2.6 Литой из твердого сплава (ЦИК) Технология композитных валков
Технология комбинированных валков CIC объединяет кольца валков из цементированного карбида и тела валков из ковкого чугуна посредством цельнолитого металлургического соединения.. Крутящий момент передается равномерно через внутренний металлургический слой., что сводит к минимуму напряжение твердосплавного роликового кольца.
По сравнению с механическими фиксированными твердосплавными валками, Композитные валки CIC имеют более высокую структурную стабильность и несущую способность.. Они демонстрируют более заметные преимущества применения в сценариях крупномасштабного и высокоинтенсивного прокатного производства..
3. Процесс обработки поверхности рулона
Валки выдерживают непрерывный изгиб, фрикционные и ударные нагрузки при прокатке. К основным формам отказов относятся поверхностный износ и отслаивание.. Таким образом, поверхности валков требуют высокой прочности, твердость, износостойкость и предел выносливости. Эти ключевые показатели эффективности зависят как от качества рулонного материала, так и от профессиональной технологии изготовления и процесса обработки рулонов.. Основные технологии обработки поверхности включают общую закалку., индукционная закалка, всплытие, термическое напыление, термическая сварка распылением и лазерная модификация поверхности.
3.1 Общий процесс закалки
Общая закалка обеспечивает равномерный нагрев всего валка до температуры аустенизации для комплексной закалки.. Рабочие обматывают шейки валков теплоизоляционными материалами, чтобы сохранить первоначальную прочность.. Этот процесс создает высокие остаточные сжимающие напряжения на поверхности валка..
Однако, имеет явные дефекты, такие как неглубокий закаленный слой, слабая прочность матрицы и плохая устойчивость к авариям. Подходит только для обычной обработки усиления поверхности валков при низкой нагрузке..
3.2 Процесс индукционной закалки
При закалке индукционным нагревом используются высокочастотные переменные магнитные поля для двухэтапного непрерывного нагрева.. Он быстро нагревает поверхность валков выше критической температуры и после быстрого охлаждения образует мартенситную структуру..
Соответствующие индукционные катушки промышленной частоты и промежуточной частоты обеспечивают равномерную глубину и температуру нагрева.. Отечественные сталелитейные заводы широко используют бельгийское двухчастотное закалочное оборудование OSB и закалочные машины Beiman Special Steel собственной разработки..
Эта технология нагревает только неглубокий поверхностный слой., при этом внутренняя температура валков остается низкой. Он не может образовать полностью однородный затвердевший слой., что ограничивает его дальнейшую популяризацию и применение.
3.3 Процесс обработки поверхности
Наплавка — это обычный процесс ремонта и армирования валков.. Он расплавляет металлические материалы посредством электросварки или газовой сварки и укладывает их на изношенную поверхность валков для восстановления размеров и износостойкости..
Этот процесс может эффективно улучшить твердость поверхности валков., но у него есть недостатки, включая сложную эксплуатацию, низкая эффективность производства и высокие технические требования к работникам. Кроме того, поверхностные слои легко создают дефекты, такие как поры, трещины и шлаковые включения, которые влияют на срок службы валков.
3.4 Процесс термического напыления
Термическое напыление распыляет расплавленные или полурасплавленные сплавы на поверхность валков на высокой скорости.. Образует механическое или микрометаллургическое композиционное покрытие.. Покрытие имеет низкую прочность сцепления с основой и содержит внутренние пустоты и остаточные напряжения..
Эти дефекты снижают ударную вязкость и обрабатываемость валков.. Тем временем, Термическое напыление имеет низкий коэффициент использования материала и определенную опасность для здоровья операторов..
3.5 Процесс термической сварки распылением
Сварка термическим напылением оптимизирует и модернизирует процесс термического напыления.. Проводит вторичную переплавку напыленного покрытия.. Порошок самофлюсующегося сплава полностью плавится и пропитывает поверхность подложки, образуя прочную металлургическую связь..
Этот композитный процесс объединяет преимущества напыления сплавов и наплавки металлов.. Решает проблемы низкой прочности соединения и низкой твердости слоев термического напыления.. Высоколегированные порошковые материалы придают слою распылительной сварки особую износостойкость и коррозионную стойкость, которых не могут достичь обычные наплавочные слои..
3.6 Процесс лазерной модификации поверхности
Лазерная модификация поверхности использует лазерные лучи высокой плотности для мгновенного нагрева поверхности валков и реализации реорганизации микроструктуры и оптимизации производительности.. Включает в себя лазерную фазовую закалку., лазерное плавление, лазерная наплавка, лазерное легирование и лазерное текстурирование.
Эта передовая технология обеспечивает высокую точность обработки., изысканная усиленная микроструктура и небольшая термическая деформация. Образует гибкий дискретный упрочненный слой со сбалансированной твердостью и ударной вязкостью.. Эффективно повышает твердость поверхности валков., износостойкость и усталостная стойкость, и значительно продлевает срок службы валков прокатного стана.
4. Заключение
Благодаря постоянному совершенствованию металлургической технологии, Технология производства валков и процесс обработки достигли быстрого итеративного развития. Отечественное производство рулонов и R&Возможности D достигли значительного прогресса за последние годы.. Однако, по-прежнему существует явный разрыв по сравнению с передовым международным уровнем в производстве высококачественных композитных валков и прецизионной обработке поверхности..
В будущем, научно-исследовательские учреждения, Производственным предприятиям и сталелитейным заводам необходимо тесно сотрудничать. Непрерывная оптимизация технологии формования композитных валков и интеллектуальные процессы обработки поверхности помогут сократить международный разрыв., повысить уровень отечественного производства рулонов, и обеспечить высококачественные основные компоненты для качественного развития сталелитейной промышленности..