В последние годы, твердость, стойкость валков к термическому растрескиванию и ударопрочность были эффективно улучшены за счет оптимизации процессов прокатки стали и модернизации производительности валкового оборудования.. Эти технические меры снижают расход валков и продлевают срок их службы.. В данной статье в основном анализируются типичные дефекты валков горячекатаной узкополосной стали., включая неравномерное растрескивание в середине канавок валков, растрескивание и питтинг на кольцах валков на поверхностях канавок валков. Оптимизированные решения по охлаждению валков адаптированы к реальным производственным условиям производственной линии.. В сочетании с модернизированными устройствами подачи охлаждающей воды, эффективность охлаждения валков может быть значительно улучшена. Соответствующее увеличение ширины роликового кольца., Выбор подходящих материалов для рулонов может эффективно предотвратить возникновение трещин и растрескивание материала..
Эта техническая система может не только исправлять дефекты неравномерного растрескивания в середине канавок валков., но также решает проблемы с трещинами на кольцах качения и питтинговой коррозией., повышение стабильной эффективности работы валков.
Валки являются важнейшими компонентами прокатных станов.. Они непосредственно контактируют со стальными заготовками и деформируют металл под действием силы прокатки для достижения требуемых характеристик стальной продукции.. Поэтому, валки требуют высокой усталостной прочности и износостойкости. В условиях постоянно растущего рыночного спроса на стальную продукцию, чрезмерный расход валков в прокатном производстве приводит к удорожанию производства. При таких обстоятельствах, продление срока службы валков, сокращение частоты замены валков и повышение производительности прокатки стали ключевыми проблемами металлургической отрасли..
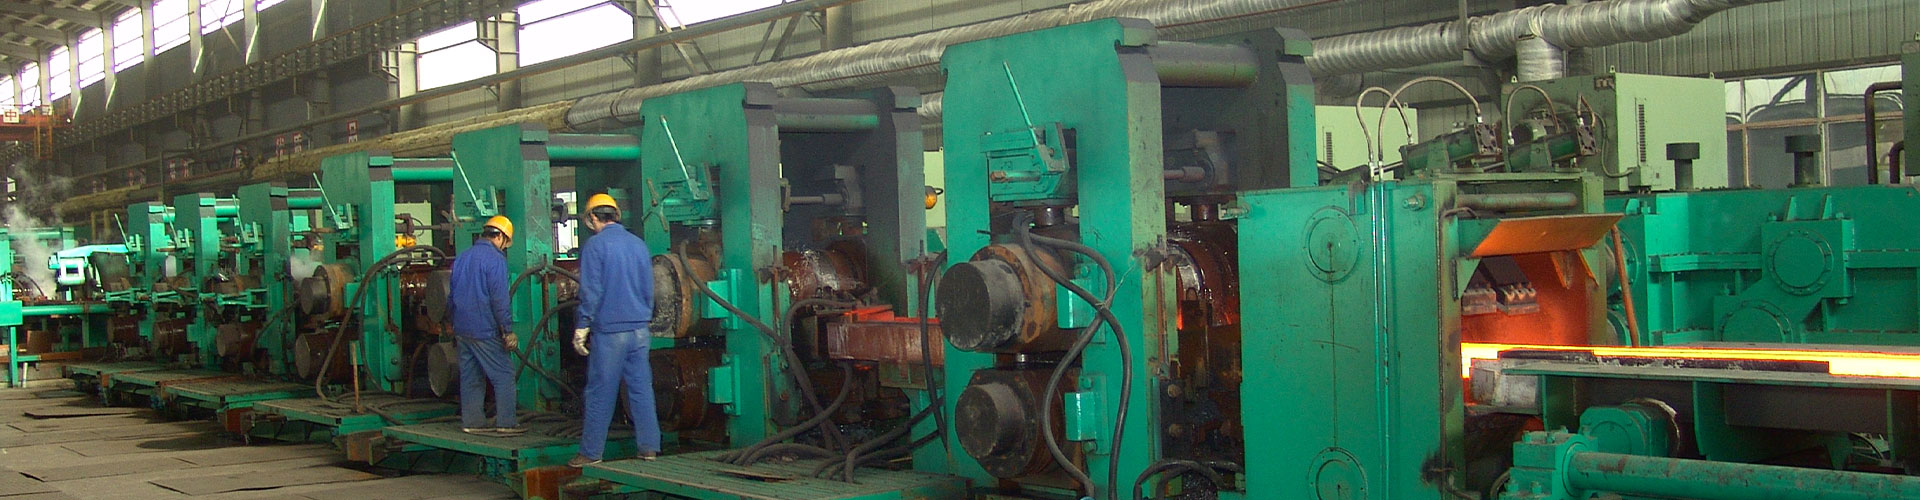
Валки работают в суровых условиях, в том числе при высоких температурах., высокое давление, чередование горячих и холодных циклов и образование оксидных отложений. Валковые бочки каждой клети испытывают механические нагрузки., трение, термическое напряжение и ударная нагрузка, которые легко вызывают износ, растрескивание и растрескивание, что значительно сокращает срок службы валков.. Валки – дорогостоящий расходный материал для прокатных станов.. Расход рулона выступает важным экономическим показателем себестоимости продукции..
## 1 Важность продления срока службы валков
Валки – это трудоемкие заготовки, осуществляющие непрерывную пластическую деформацию металла на прокатных станах., приходится большая часть производственных затрат. Надежная система управления рулонами позволяет операторам отслеживать состояние и полную историю обслуживания каждого рулона.. Правильное соответствие рулонов, разумный припуск на шлифование может снизить усталость валков, обеспечить соответствие рулонов производственным требованиям, продлить срок службы рулонов и сократить необходимость внеплановой замены рулонов. Как результат, повышается эффективность производства и экономическая выгода прокатных линий. Полнота и уровень исполнения системы управления валками являются решающими факторами для снижения производственных затрат и продления срока службы валков..
Для управления рулонами должен быть выделен специальный персонал.. Должна быть создана полная система управления рулонами для регистрации входного контроля рулонов., соответствующее приложение, обнаружение трещин и удаление ненормального рулона. Эти меры обеспечивают полный контроль над состоянием рулона и маршрутом обслуживания., что необходимо для снижения расхода рулонов и продления срока их службы..
## 2 Распространенные дефекты рулонов на производстве
### 2.1 Неравномерное растрескивание в центре канавок валков
Чрезмерное содержание меди в химическом составе в центральной части канавок валков легко вызывает неравномерное растрескивание.. При нагреве центральной зоны канавок валков, медь мигрирует по внутренней поверхности канавок валков. Медь образует легкоплавкие фазы., которые резко снижают термопластичность и вызывают микротрещины на поверхности. С непрерывной миграцией меди, трещины расширяются и в конечном итоге вызывают неравномерное растрескивание.
В качестве примера рассмотрим производство горячекатаной узкополосной стали., недостаточный контроль на месте позволяет специалистам по чистовой отделке свободно контролировать тоннаж прокатки каждой канавки валка, приводит к неравномерному износу различных канавок. При восстановлении валков, некоторые микротрещины невозможно полностью удалить выворачиванием. Остаточные микротрещины быстро распространяются и соединяются после ввода рулона в эксплуатацию., образование макроскопических трещин и растрескивание канавок валков..
### 2.2 Растрескивание роликовых колец
Во время прокатки, Кольца роликов выдерживают комбинированную нагрузку при сборке, термическое напряжение и напряжение качения. Суммарное напряжение на кольцах роликов представляет собой алгебраическую сумму значений напряжений по сечению.. В процессе эксплуатации касательное растягивающее напряжение на внутреннем диаметре колец валков велико.. Роликовые кольца, изготовленные из одного материала, не могут обеспечить длительный срок службы.. Концентрация локальных напряжений в сочетании с другими нагрузками повредит кольца валков и приведет к растрескиванию..
### 2.3 Питтинг на поверхности канавок валка
Питтинг, также известный как оспины, Это распространенный дефект поверхности канавок валков, имеющий шероховатый и неровный вид.. Дефект может проявляться непрерывно или частично разрозненными пятнами.. Питтинг допустим в определенных пределах., но его глубина не должна превышать допуск по толщине готовой продукции..
Основные причины питтинга:
1. Износ или разрушение окалины оксида железа на выходе или предыдущих проходных отверстиях.;
2. Сломанный оксид железа прессуется и очищается от поверхности проката;
3. Коррозия на поверхности валков;
4. Сильное окисление поверхности стальной заготовки при нагреве..
### 2.4 Поломка рулона
Влияние, биение хвоста и заедание стали во время прокатки приводят к появлению трещин и мягких мест на и внутри валков. Трещины и мягкие места серьезно нарушают нормальное производство проката и сокращают срок службы валков.. Сильные трещины вызывают преждевременное растрескивание валков и приводят к преждевременному выходу из строя валков..
## 3 Анализ первопричин
Эти дефекты в основном вызваны неправильным ручным управлением., плохой охлаждающий эффект, необоснованные параметры процесса прокатки и присущие дефекты качества валков. Недостаточное охлаждение приводит к большой разнице температур на поверхностях валков., создание термического напряжения, которое ускоряет растрескивание валков. Превышение температуры валков снижает их прочность и износостойкость., что приводит к разрыву паза, расслоение материала, термическое растрескивание и даже поломка валков.
Неправильный выбор материала рулона, несоответствие маркам проката., или эксплуатационные неисправности, такие как стальная обмотка и стальные сваи, также приводят к повреждению канавок., растрескивание и разрушение валков.
Металлургическая сталь часто содержит хрупкие включения, такие как SiO₂., Al₂O₃ и силикаты. Подобные включения серьёзно ухудшают срок службы валков.. Уровень опасности варьируется в зависимости от количества, размер и тип включений. В целом, все больше и больше включений влекут за собой больший риск, особенно с острыми краями.
## 4 Меры по улучшению процесса
### 4.1 Модернизация устройства охлаждения валков
Модификация устройств охлаждения валков улучшает использование охлаждающей воды и эффективность охлаждения, что продлевает срок службы валков.. Во время прокатки выделяется большое количество тепла., поэтому требуется эффективное охлаждение для контроля температуры валков и обеспечения цикла замены валков и срока их службы..
Система охлаждения валков состоит из баков первичной и вторичной охлаждающей воды.. Вода первичного охлаждения распыляется в осевом направлении к зоне прокатки через узкие щели для смазки и охлаждения медных труб.. Вторичное охлаждение быстро снижает температуру прокатанных труб., предотвращает попадание воздуха в корпус качения и предотвращает окисление медных трубок. Водораспылительное кольцо охлаждающего устройства отвечает за охлаждение поверхности валков..
Во время производства, скорость главного привода превышает 1300 оборотов в минуту и привод вспомогательных валков работает выше 700 об/мин. При такой высокой скорости вращения, расход и давление охлаждающей воды должны строго контролироваться. Требуется непрерывная и достаточная подача охлаждающей воды.. Валки следует заменять незамедлительно при возникновении перегрева, чтобы предотвратить растрескивание от термической усталости.. В реальном производстве, Скорость охлаждающего потока должна поддерживаться выше 3500 л/ч, Давление водяного насоса должно поддерживаться ниже 0.8 МПа для стабилизации температуры валков.
Оригинальная квадратная коробчатая конструкция с отверстиями заменена цельными цилиндрическими насадками.. В положении разделяющего клина добавлены два ряда эллиптических водяных прорезей., ширина покрытия 5~8 мм. Запас воды на раскалывающий участок клина достигает 3 раза больше, чем в других регионах, для усиления местного охлаждения и увеличения срока службы канавок валков при раскалывании клиньев.
### 4.2 Оптимизация параметров охлаждающей воды и системы водоснабжения
Температура охлаждающей воды должна контролироваться должным образом.. Чрезмерно высокая температура ускоряет разрушение валков., а слишком низкая температура нарушает рекристаллизацию прокатанных труб и ухудшает качество продукции. Чрезвычайно высокая или низкая температура ускорит усталостное повреждение.. Рекомендуемая температура охлаждающей воды для рулонов составляет 40–60 ℃..
Реконструкция трубопровода охлаждающей воды с водопровода маломутной воды на водопровод средней мутности.. Для водяных насосов используются двигатели с регулируемой частотой, обеспечивающие автоматическую регулировку давления воды до 0.8 МПа.
### 4.3 Оптимизация конфигурации прохода
Направлен на неудовлетворительный эффект охлаждения для горячей узкополосной стали φ550., проход I стойки переработан на принцип принудительного разбрасывания. Поскольку температура проката К1 сравнительно высокая, проходы принудительного разбрасывания организованы на клетях К3 и К4. Дно канавки проходов принудительного распределения имеет прямую форму.. Наклон прохода установлен на 17,7°, чтобы избежать складок на поверхности проката, которые приводят к некачественной отделке поверхности.. После применения принудительного расширения на K3 и K4, размер канавки K6 изменен соответствующим образом, чтобы предотвратить дефекты вытягивания хвоста.
### 4.4 Оптимизация рулонного материала
В качестве примера возьмем горячую узкую полосовую сталь Q215., исходное межосевое расстояние канавок роликов равно 19.0 мм при ширине среднего роликового кольца 7.8 мм, который соответствует теоретическим проектным показателям. Однако, кольцо ролика все еще слишком узкое и склонно к усталостному растрескиванию и окончательному разрушению. Поэтому, межвалковый зазор изменен на 22.0 мм, а ширина среднего роликового кольца отрегулирована на 10.8 мм.
### 4.5 Модернизация системы автоматического контроля датчиков
Сила прокатки колеблется в зависимости от толщины входного отверстия., напряжение, коэффициент трения и устойчивость к деформации. Кривая деформации дополнительно влияет на выходную толщину.. Автоматическое управление манометром (АРУ) использует алгоритмы модели для автоматического контроля толщины полосы, состояние прокатного стана и внешние возмущения. Он автоматически устанавливает силу прокатки, скорость и зазор между валками для поддержания разумного отклонения по толщине. Система AGC обычно соответствует гидравлической системе завинчивания., отличается высокой точностью и быстрым откликом. Контроль толщины прокатной линии тесно связан с точностью толщины сляба., а количество гидравлических блоков AGC влияет на точность мельницы. Для 6-го чистового клети металлургической линии, диапазон контроля грубой толщины составляет 2,7 ~ 27 мм с допуском 10%.
### 4.6 Предотвращение неправильной эксплуатации
Повреждения валков, вызванные неправильной эксплуатацией, являются обычным явлением на производстве.. Соответствующие требования к контролю перечислены ниже.:
1. Предотвратите прямой контакт между направляющими и роликами.;
2. Строго соблюдайте последовательность операций переключателя охлаждающей воды, чтобы обеспечить подачу воды после замены валков.;
3. Усилить проверку оборудования, чтобы избежать обмотки сталью. Как только происходит стальная упаковка, немедленно остановите машину и охладите завернутый материал до комнатной температуры перед утилизацией.;
4. Контролируйте форму проката строго в соответствии с технологическими условиями и не допускайте чрезмерной деформации материала в одной клети.;
5. Полностью отрежьте черную головку проката и избегайте прокатки черной стали..
### 4.7 Достаточный припуск на шлифование валков
Для поддержания стабильного тоннажа прокатки каждой канавки валка и устранения остаточных трещин., требуется достаточный припуск на шлифовку. Остающиеся трещины снизят производительность прокатки и ухудшат качество продукции.. Для рулонов горячей узкой полосовой стали Q215, величина удаления токарной обработки должна достигать 0.6 мм. Если микротрещины после точения по-прежнему не удается полностью удалить, рулон следует выбросить, а не использовать повторно..
## 5 Заключение
Вышеуказанные технологические меры могут значительно продлить срок службы валков и снизить частоту замены валков., снижение трудоемкости работников. Решение устраняет неравномерное растрескивание в середине канавок валков., устраняет трещины на кольцах валков и питтинговые дефекты. Повреждение канавок, вызванное термическим охлаждением, практически исключено., улучшается качество продукции и увеличивается средняя эффективная производительность прокатной линии..