x
Envoyez votre demande aujourd'hui
Devis rapide

Marque de rouleau transversal de broyeur de trempe: Causes et solutions

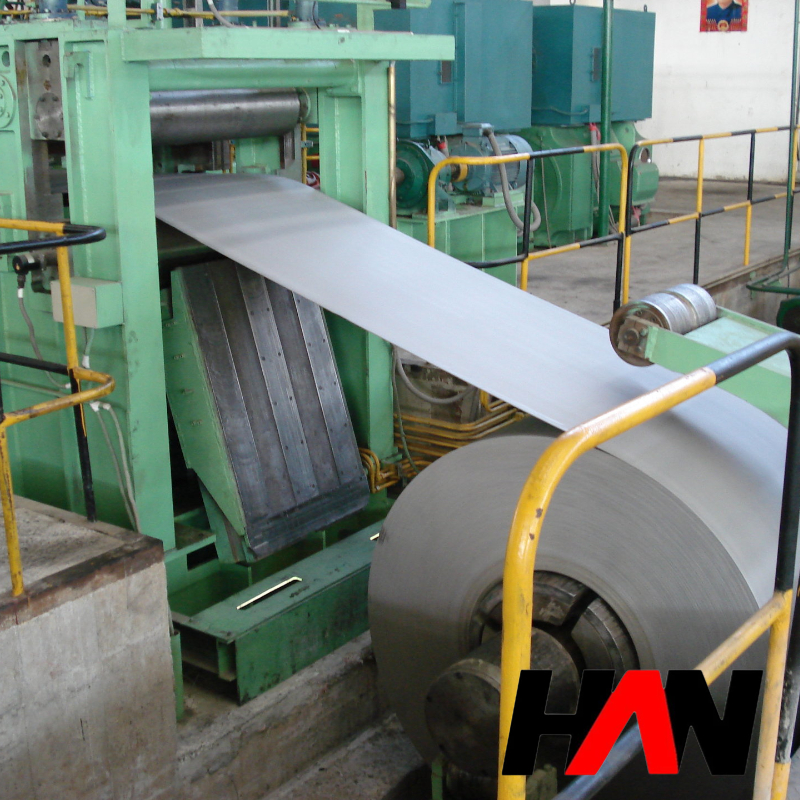
Pendant le fonctionnement de six laminoirs à haute température sur des lignes de recuit continu, Des défauts périodiques de marques de rouleaux transversaux apparaissent fréquemment sur la surface de la bande juste après le changement de rouleau et la fermeture du laminoir.. Ce défaut de surface est connu sous le nom de marque de rouleau transversal de trempe.. L'intervalle de défaut correspond à la circonférence du rouleau de travail

Marque de rouleau transversal de broyeur de trempe: Causes et solutions Continuez à lire »
Contrôle asymétrique du pliage des rouleaux de travail

Produits laminés à froid haut de gamme tels que les tôles électroménagers, les tôles automobiles et l'acier électrique nécessitent une qualité de forme de bande extrêmement stricte. Donc, le contrôle de la forme des bandes est devenu une technologie essentielle dans l'optimisation des processus de laminage à froid, recherche d'équipement et contrôle intelligent. Les méthodes traditionnelles d'ajustement de forme incluent le pliage symétrique., rouleau inclinable et segmenté

Contrôle asymétrique du pliage des rouleaux de travail Continuez à lire »

Développement d'un laminoir à froid en tandem pour bandes d'acier

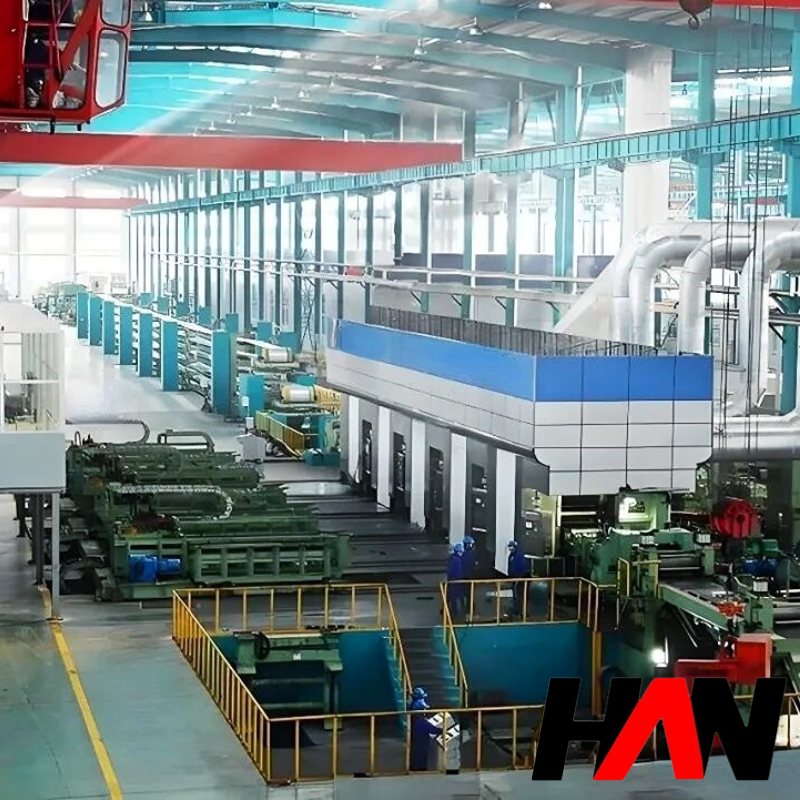
Les fabricants améliorent la productivité de cette usine grâce à trois méthodes principales. Ils augmentent le poids de la bobine, augmenter la vitesse de roulement et les taux de fonctionnement des équipements de levage. Les bobines d'acier laminées à froid modernes atteignent généralement 40 tonnes. Certains single coils peuvent frapper 60 tonnes. Les unités de broyeur à cinq cages atteignent une vitesse de laminage maximale de 37.5 MS. La plupart

Développement d'un laminoir à froid en tandem pour bandes d'acier Continuez à lire »

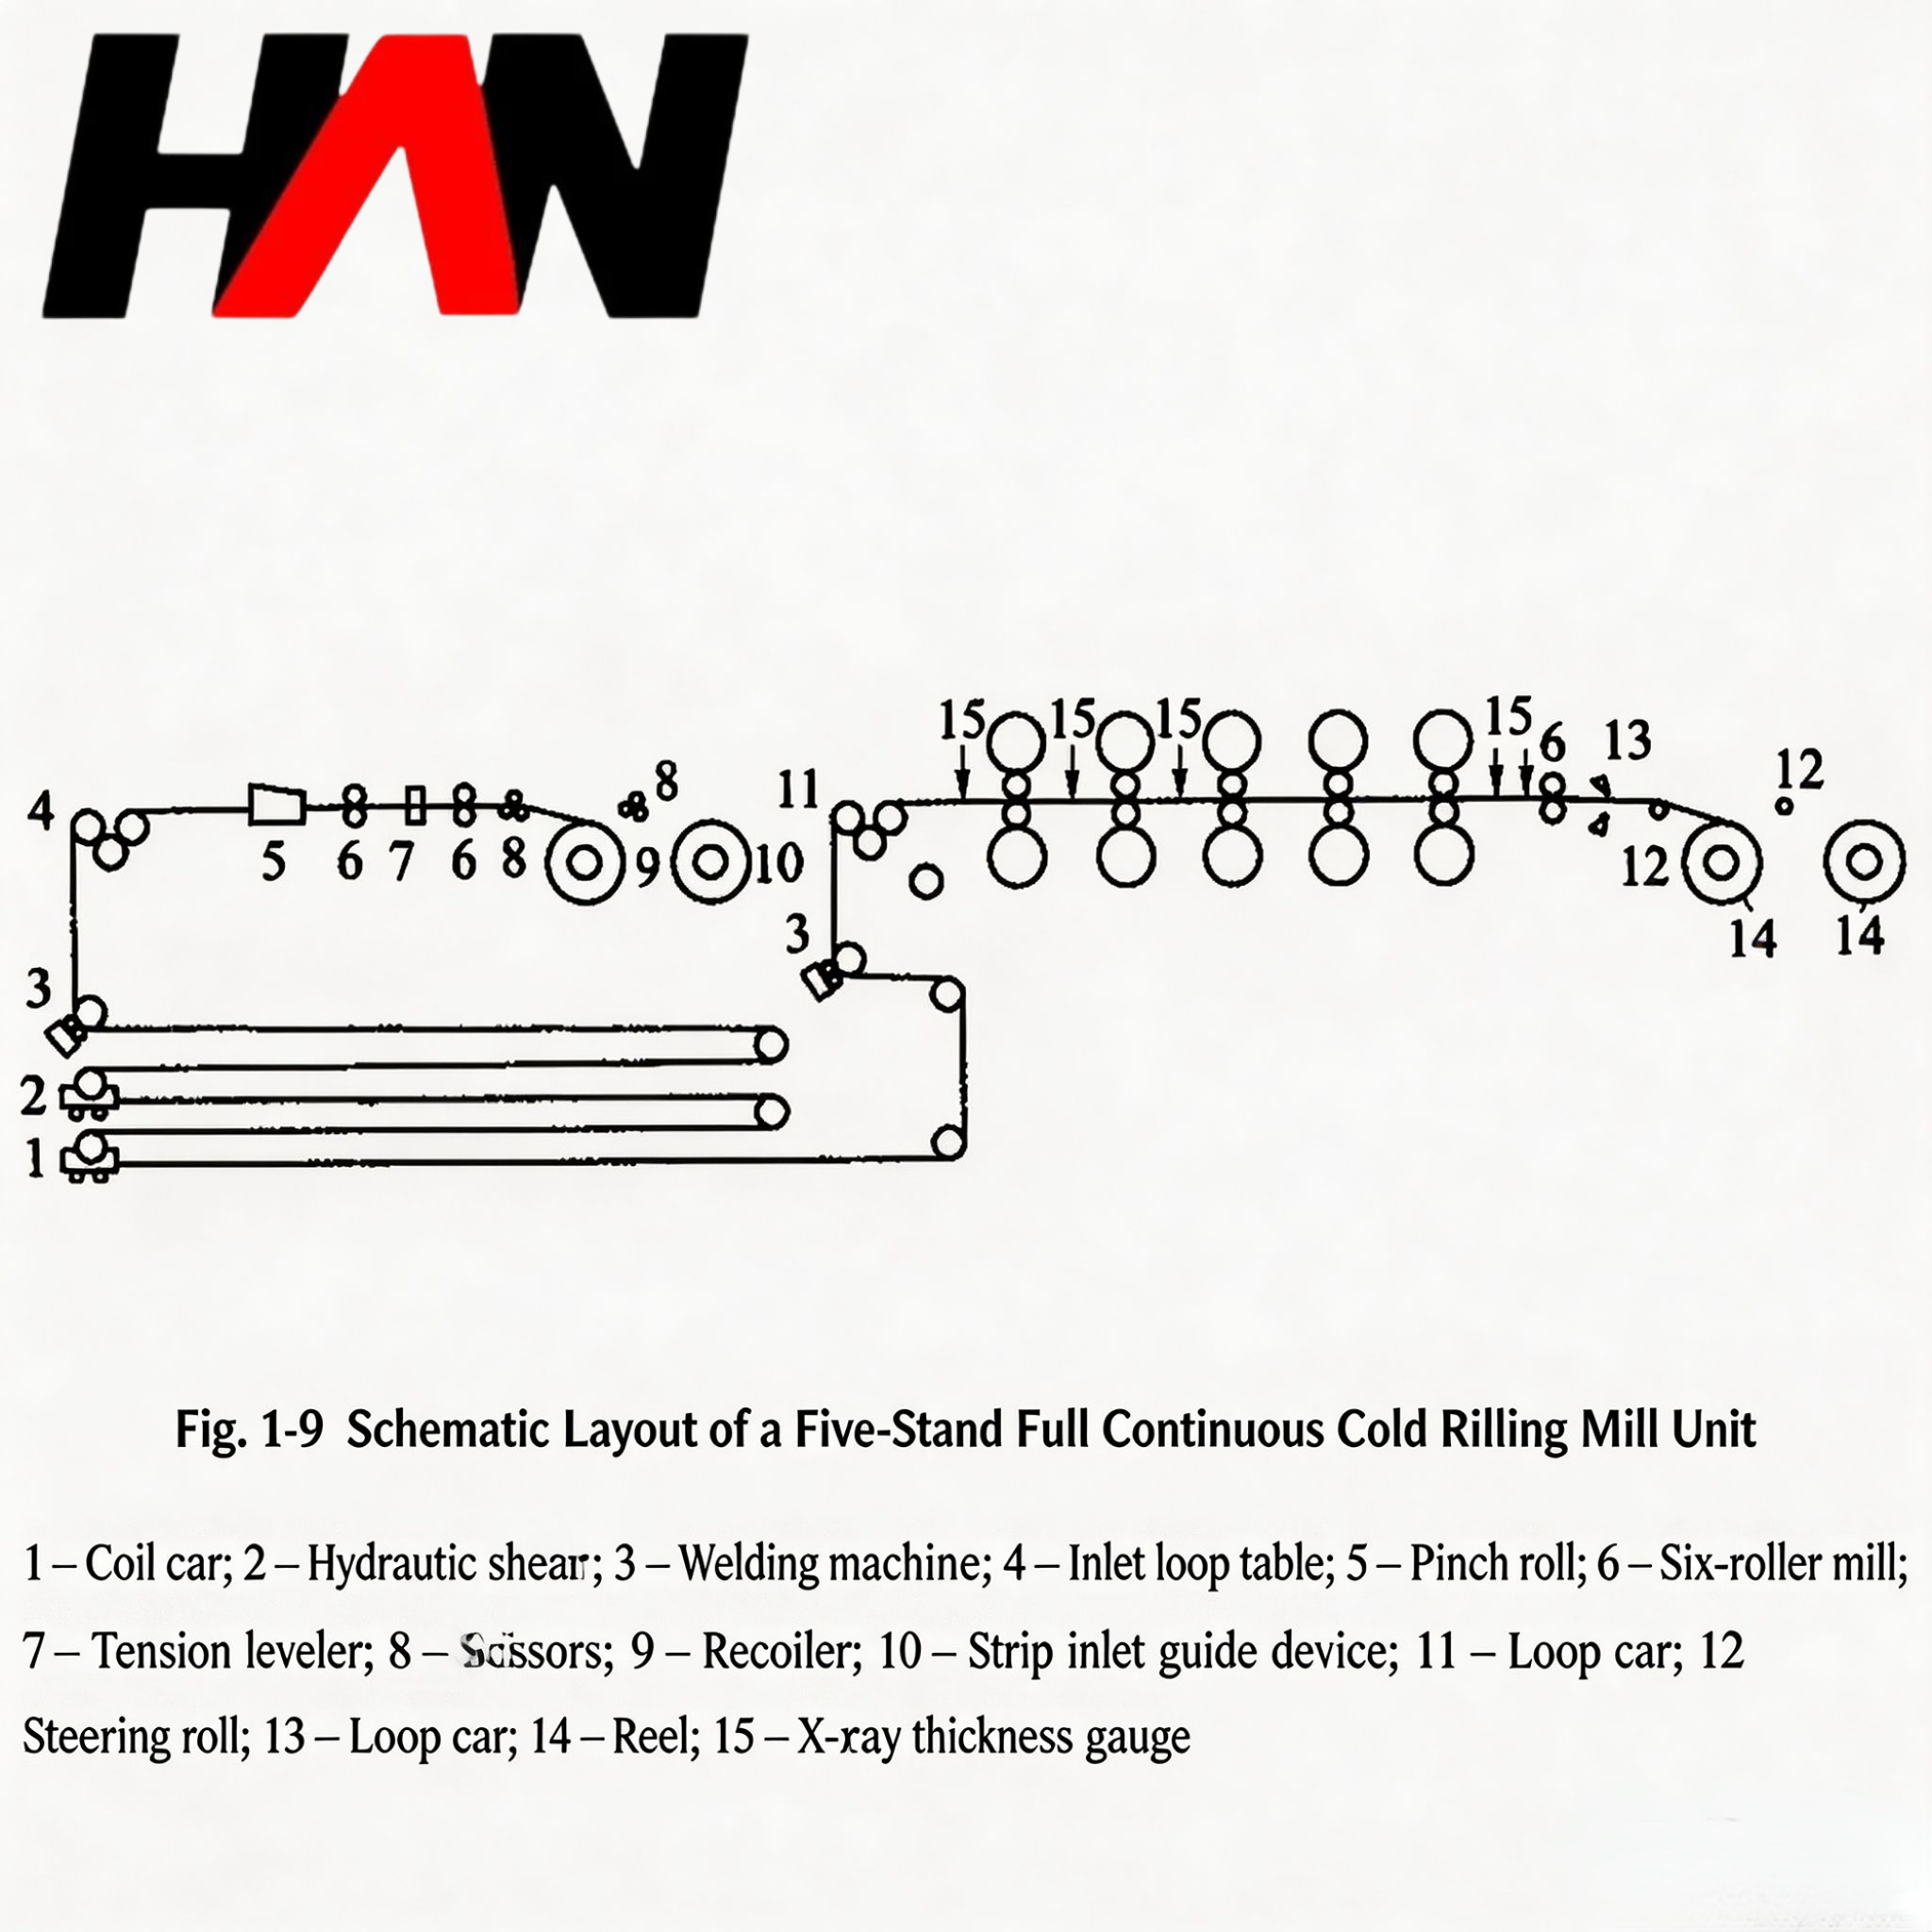
Introduction de l'unité de laminage à froid entièrement continue

La plupart des laminoirs à froid tandem conventionnels fonctionnent en mode batch à bobine unique. Les opérateurs alimentent une bobine d'acier à la fois à travers plusieurs cages de laminage. Cette configuration ne peut pas assurer une production véritablement continue. Le roulement par lots crée des étapes de transition instables. Ces étapes comprennent l'enfilage des bandes, la queue tombe, changements de vitesse et ralentissements au niveau des cordons de soudure.

Introduction de l'unité de laminage à froid entièrement continue Continuez à lire »

Contrôle de planéité du laminoir à froid à six niveaux

Introduction La technologie de contrôle de la planéité des laminoirs à froid à six hauteurs détermine en grande partie la qualité finale des bandes d'acier laminées à froid.. En plus, les bandes laminées à froid servent de nombreuses industries clés telles que la construction automobile, appareils électroménagers et production chimique. Le marché actuel impose des exigences plus strictes en matière d’épaisseur et de planéité des bandes. Donc, les ingénieurs se concentrent fortement sur la planéité

Contrôle de planéité du laminoir à froid à six niveaux Continuez à lire »

Contactez-nous maintenant pour une conception et un devis gratuits

Faire défiler vers le haut